Raccords de tuyauterie en acier inoxydable — directement d’usine, certifiés selon plusieurs normes
En bref : raccords de tuyauterie en acier inoxydable Synbase
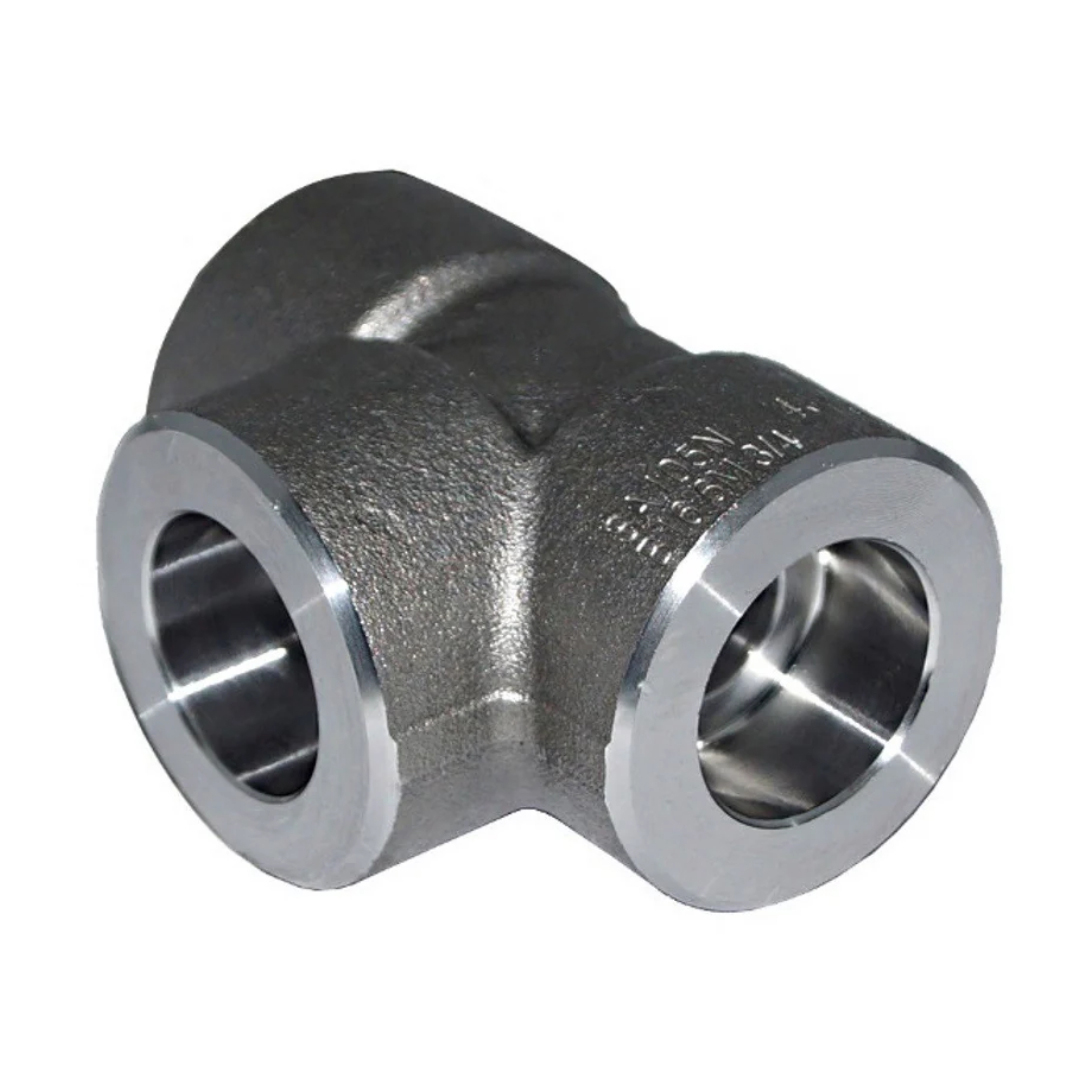
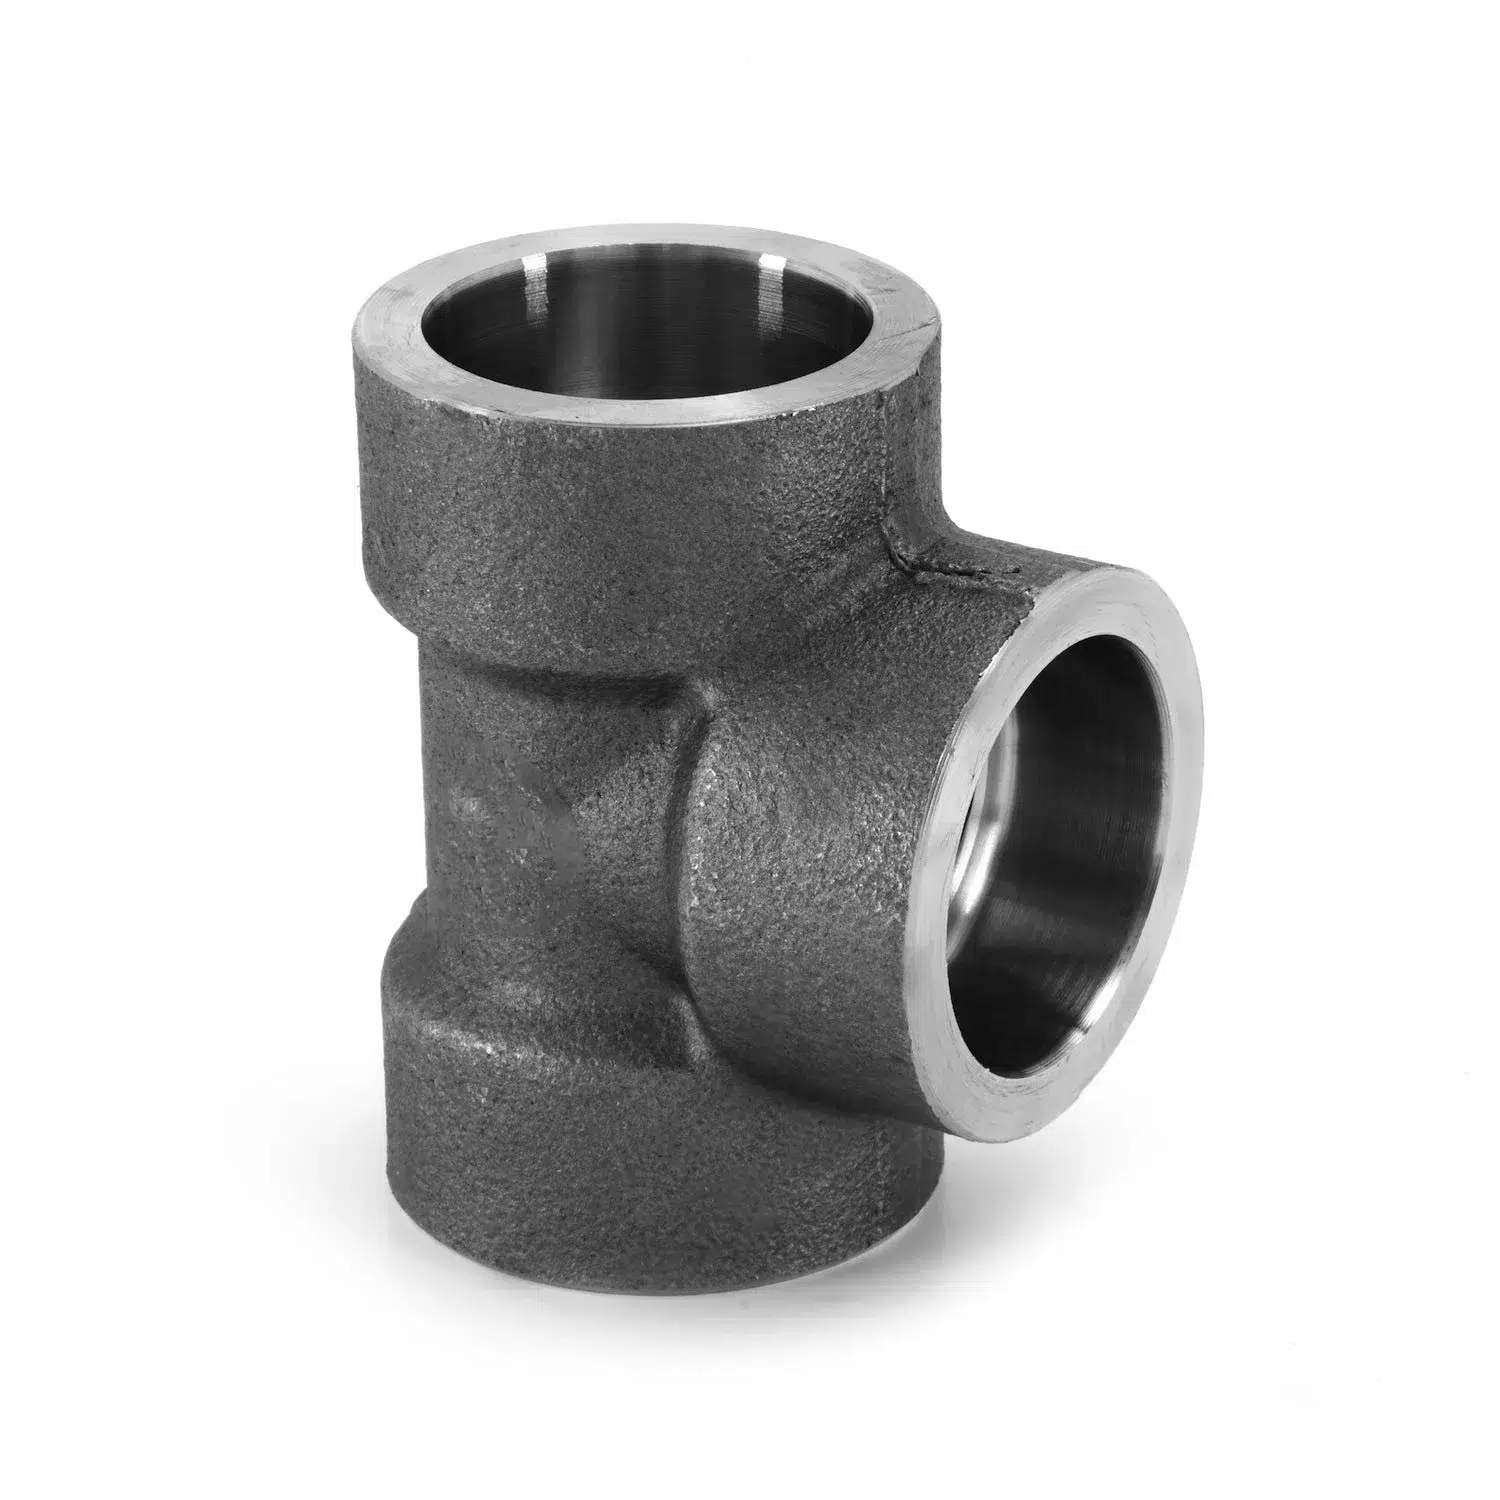
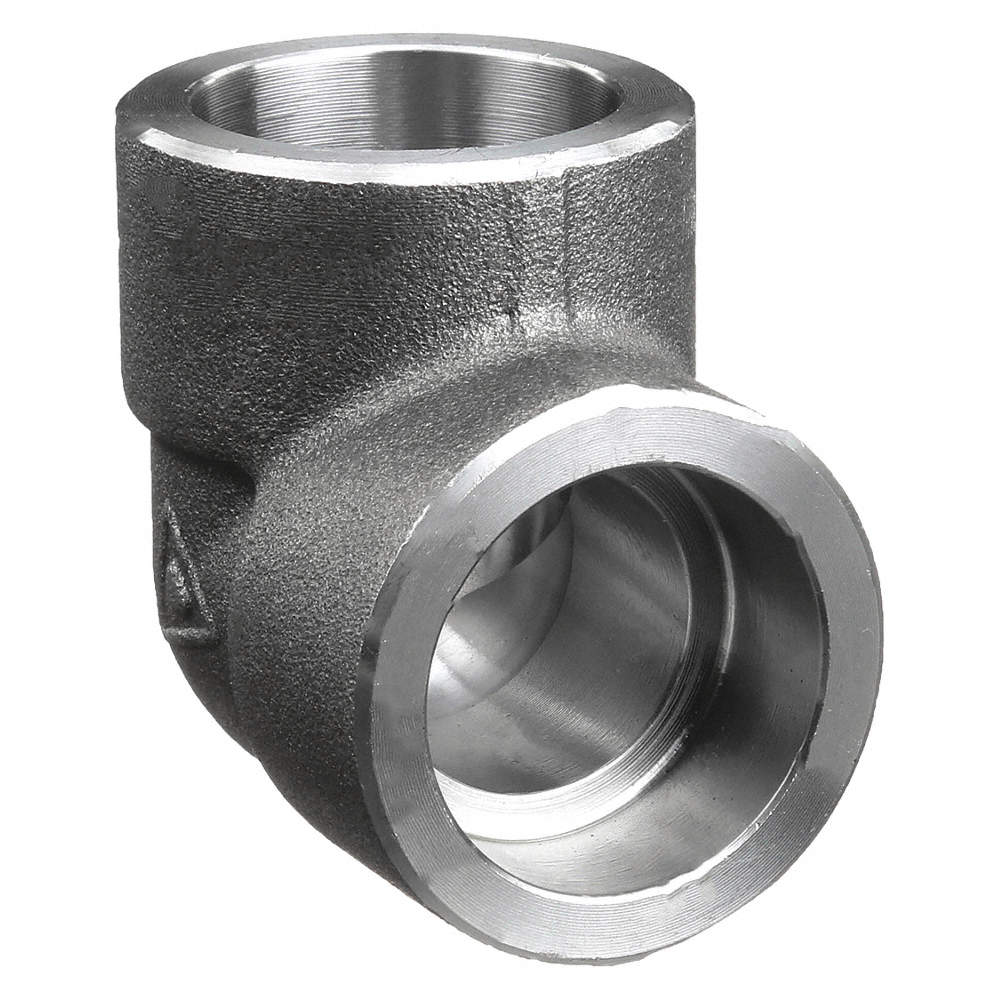
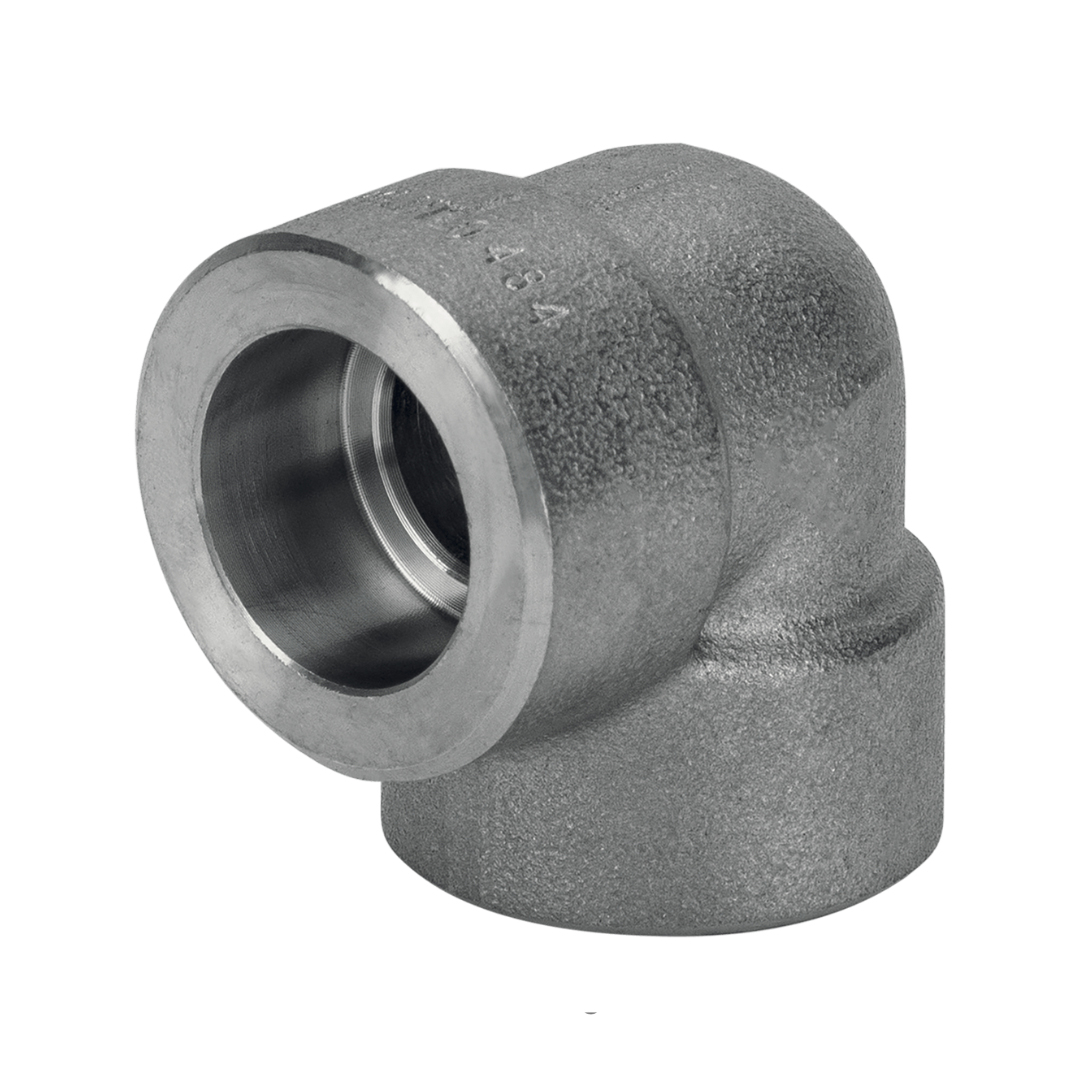
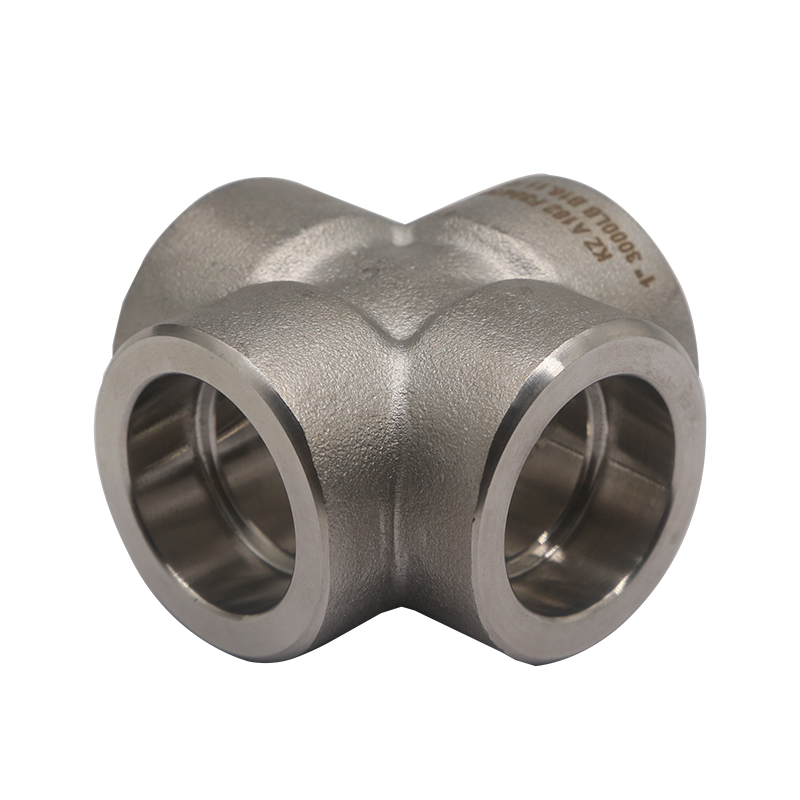
- Types de produits À souder bout à bout, à souder par emboîtement, filetés, brides — plus de 10 types de raccords
- Plage de dimensions 1/2″ à 48″ de diamètre extérieur (ASME B16.9)
- Nuances 304, 316L, 317L, 321, 347, 2205, 2507, 904L
- Normes dimensionnelles ASME B16.9 / B16.11 / B16.5, EN 10253, DIN 2605, JIS B2312
- Normes de matériaux ASTM A403, ASTM A815, ASTM A182, ASTM A240
- Certifications API, ISO 9001/14001/45001, CE, ABS, DNV, BV, LR, CSS
- Documentation MTR (EN 10204 3.1 / 3.2), CoC, PMI sur demande
- Délai d’approvisionnement 3–7 jours (stock) / 4–8 semaines (sur mesure)
Sélection des nuances d’alliage : matrice de sélection basée sur le PREN
La corrosion par piqûres prématurée, souvent attribuée à tort à un défaut de fabrication par le service achats, résulte d’une nuance d’alliage inadaptée aux conditions de service. Il s’agit généralement de l’une des erreurs les plus coûteuses dans la spécification d’un réseau de tuyauterie, car le mode de défaillance — piqûre localisée et/ou fissuration par corrosion sous contrainte — se manifeste habituellement sans avertissement immédiat. Un coude en 316L installé dans un système de refroidissement à l’eau de mer peut sembler intact et apte au service pendant 18 mois, puis être suffisamment piqué pour provoquer des fuites traversantes au cours de ce 19e mois. La plupart des acheteurs supposent que le composant était défectueux. En réalité, pour nos ingénieurs en tuyauterie et les spécialistes du domaine : le 316L présente généralement un PREN d’environ 23-25 ; la concentration de chlore Cl dans l’eau de mer est d’environ 19 000ppm, bien au-delà de la capacité de passivation du 316L à maintenir sa stabilité.
Sans cadre d’ingénierie, il n’existe pas d’arbitrage évident entre le coût de l’alliage et la sévérité des conditions de service. Le super duplex 2507 coûte environ 2-2.5x le prix du duplex 2205 et environ 4x celui du 316L. Utiliser du 2507 dans une conduite de procédé d’eau douce où Cl < 100 ppm représente un coût de matériau sans avantage en matière de corrosion. Pour ceux qui ne connaissent pas la formule, le nombre équivalent de résistance à la corrosion par piqûres (PREN) = %Cr + 3.3(%Mo) + 16(%N) permet de déterminer, du point de vue de la composition chimique, si les exigences imposées aux matériaux sont excessives.
« Supérieur » ne signifie pas toujours « correct ». Comme l’illustre la matrice de sélection des alliages basée sur le PREN, qui compare plusieurs alliages austénitiques et duplex à leurs environnements de service (tableau ci-dessous). Prenez la valeur PREN et le seuil de chlorures comme premiers facteurs de sélection, puis vérifiez les limites de température et le contexte d’exploitation applicable.
| Nuance | UNS | PREN (approx.) | Seuil de Cl⁻ (indication) | Limite de température | Applications typiques |
|---|---|---|---|---|---|
| 304 / 304L | S30400 / S30403 | 18–20 | <100 ppm | <50°C en environnement chloruré | Milieux corrosifs généraux, acides faibles, eau à température ambiante, produits chimiques secs |
| 316 / 316L | S31600 / S31603 | 23–25 | <1,000 ppm | <60°C en présence de chlorures ; jusqu’à 870°C sans chlorures | Agroalimentaire/pharmaceutique/sanitaire, embruns marins, procédés chimiques, utilités offshore générales |
| 317L | S31703 | 29–31 | <3,000 ppm | <80°C en présence de chlorures | Pâte et papier, acide phosphorique, désulfuration des fumées |
| 321 | S32100 | 18–20 | <200 ppm | Jusqu’à 900°C (stabilisé pour les hautes températures) | Tuyauterie de procédé à haute température, systèmes d’échappement, échangeurs thermiques au-dessus de 400°C |
| 347 | S34700 | 18–20 | <200 ppm | Jusqu’à 900°C | Service à haute température, tuyauterie nucléaire, échappements aéronautiques, applications résistantes au fluage |
| Duplex 2205 | S32205 | 35–37 | <10,000 ppm | <250°C (risque de phase sigma >280°C) | Tuyauterie de procédé de plateforme offshore, côté eau douce d’une unité de dessalement, usine chimique, pâte et papier |
| Super duplex 2507 | S32750 | 42–44 | ~19 000 ppm (eau de mer naturelle) | <280°C | Conduites sous-marines, injection d’eau de mer, systèmes de saumure, rejet d’une unité de dessalement, applications offshore haute pression |
| 904L | N08904 | 36–38 | Résistance à l’acide sulfurique H₂SO₄ dilué | <400°C | Acide sulfurique, acide phosphorique, milieux acides mixtes, installations de décapage |
| Alloy 20 (20Cb-3) | N08020 | ~35 | Cl⁻ modéré + acide | <370°C | Acide sulfurique jusqu’à 98 %, procédés chimiques, cuves de mélange pharmaceutiques |
Considérations de sélection
Les nuances 321 et 347 ont les mêmes valeurs PREN que le 304. Elles sont stabilisées au titane et au niobium afin d’éviter la sensibilisation au soudage et de prolonger la durée de service à température élevée. Sélectionner 321/347 sans se référer à la formule PREN et au seuil de chlorures n’indique pas nécessairement un service fiable en milieu chloruré. Les nuances 321/347 sont souvent choisies pour leur stabilité thermique, et non pour une meilleure résistance à la fissuration sous contrainte due aux chlorures.
Lorsque des entrepreneurs offshore comparent le coût et les performances des raccords super duplex 2205 et 2507 dans des applications de plateformes de production, l’écart de performance du super duplex n’est pas proportionnellement compensé par la différence de prix entre eux. L’avantage de performance relatif du 2507 par rapport au 2205 diminue dans les environnements de service moins exigeants (par exemple sous 5 000 ppm de Cl et à des températures inférieures à 80°C, tous deux en conditions chlorurées modérées), car le duplex 2205 fournit 95 % des performances anticorrosion du 2507 pour environ 50 % du coût. Une sélection honnête de l’alliage impose de reconnaître que le surdimensionnement en 2507 à la place d’une nuance duplex 2205 adaptée constitue un compromis délibéré sans augmentation correspondante de la valeur technique ; c’est un choix réfléchi plutôt qu’un recours automatique à une stratégie haut de gamme. Les ingénieurs expérimentés chargés des spécifications chez les fournisseurs de raccords de tuyauterie en acier inoxydable 316L homologués ABS et conformes à la NACE MR0175 devraient commencer par vérifier les valeurs PREN des MTR, et non les relations avec les fournisseurs.
Références de fabrication : base de production de 70 000 m², presse hydraulique de 6 000 tonnes
Toute défaillance d’un maillon de la chaîne d’approvisionnement crée un risque, allant de simples erreurs au contournement intentionnel. Le risque critique de tout processus d’approvisionnement international en raccords de tuyauterie en acier inoxydable réside dans l’absence d’évaluation des capacités démontrées du fournisseur — un risque révélé lorsqu’un fabricant fournissant un raccord super duplex 2507 soudé bout à bout réussit toutes les inspections physiques, mais échoue à l’essai de dureté exigé par la NACE MR0175/MR0103 et sous-traite le soudage ainsi que le traitement thermique après soudage à une installation tierce non qualifiée, contournant complètement les capacités et contrôles de procédé requis ; il s’agit d’un problème de vérification plutôt que d’une spécification mal conçue.
Capacité de production réelle, au-delà du discours commercial
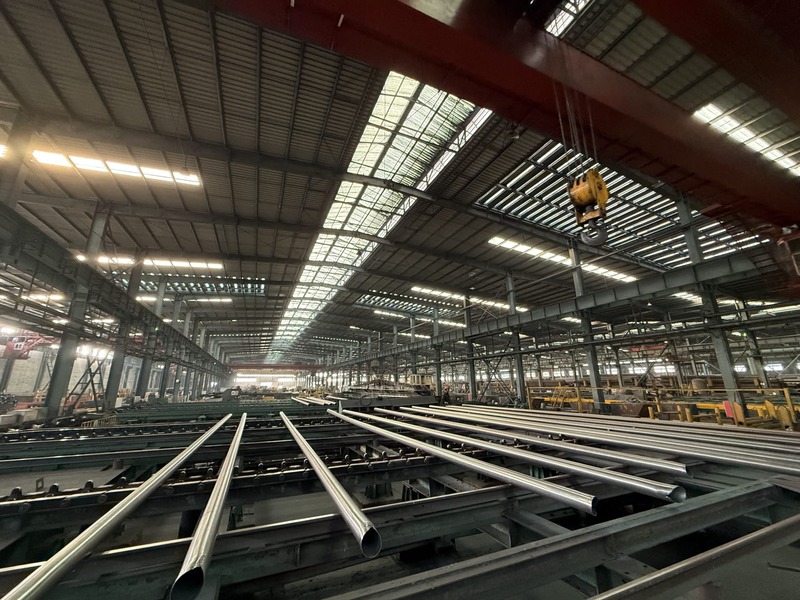
La seule raison pour laquelle Synbase peut réellement produire des raccords à souder bout à bout de 48 de diamètre extérieur et à paroi épaisse en super duplex est une presse hydraulique de 6000 tonnes conçue à l’origine pour le formage de l’acier inoxydable dans de grands formats. Sans cet équipement spécifique, les forces nécessaires pour presser une tôle duplex à paroi épaisse sans fissurer la structure de phases ferrite-austénite ne sont pas générées. Toute entreprise prétendant fabriquer des raccords de tuyauterie duplex de 48” de diamètre extérieur sans cet équipement n’est qu’un courtier qui réétiquette des produits achetés à l’étranger en y apposant un autocollant différent.
| Capacité | Spécification | Importance |
|---|---|---|
| Presse hydraulique (principale) | Capacité de 6 000 tonnes | Permet le formage de raccords duplex en acier inoxydable à paroi épaisse, à souder bout à bout, jusqu’à 48″ de diamètre extérieur |
| Presse hydraulique (secondaire) | Capacité de 2 000 tonnes | Production intermédiaire pour les raccords NPS 2″–24″ |
| Base de production | 70 000 m² de surface totale | Production sur un seul site : aucun sous-traitant, un seul système qualité |
| Unités d’usinage CNC | 200+ unités | Usinage dimensionnel de précision : alésage d’emboîtement, raccordements filetés, surfaçage des brides |
| Fours de traitement thermique | Recuit de mise en solution en interne | Traitement thermique austénitique et duplex sur site après formage — aucun cycle thermique sous-traité |
| Brevets nationaux | 200+ brevets | Innovation de procédé en formage, mode opératoire de soudage et contrôle de la microstructure — pas de réétiquetage |
| Historique d’exploitation | Fondée en 2005, Hong Kong | 21+ ans d’expérience en production et exportation internationale |
| Exportations annuelles du groupe | 3 milliards RMB dans plus de 100 pays | L’échelle de production permet de garantir les prix pour les commandes de grands projets |
| Bureaux à l’étranger | Malaisie (2018), Thaïlande (2022) | Coordination régionale des achats pour les projets EPC en Asie-Pacifique |
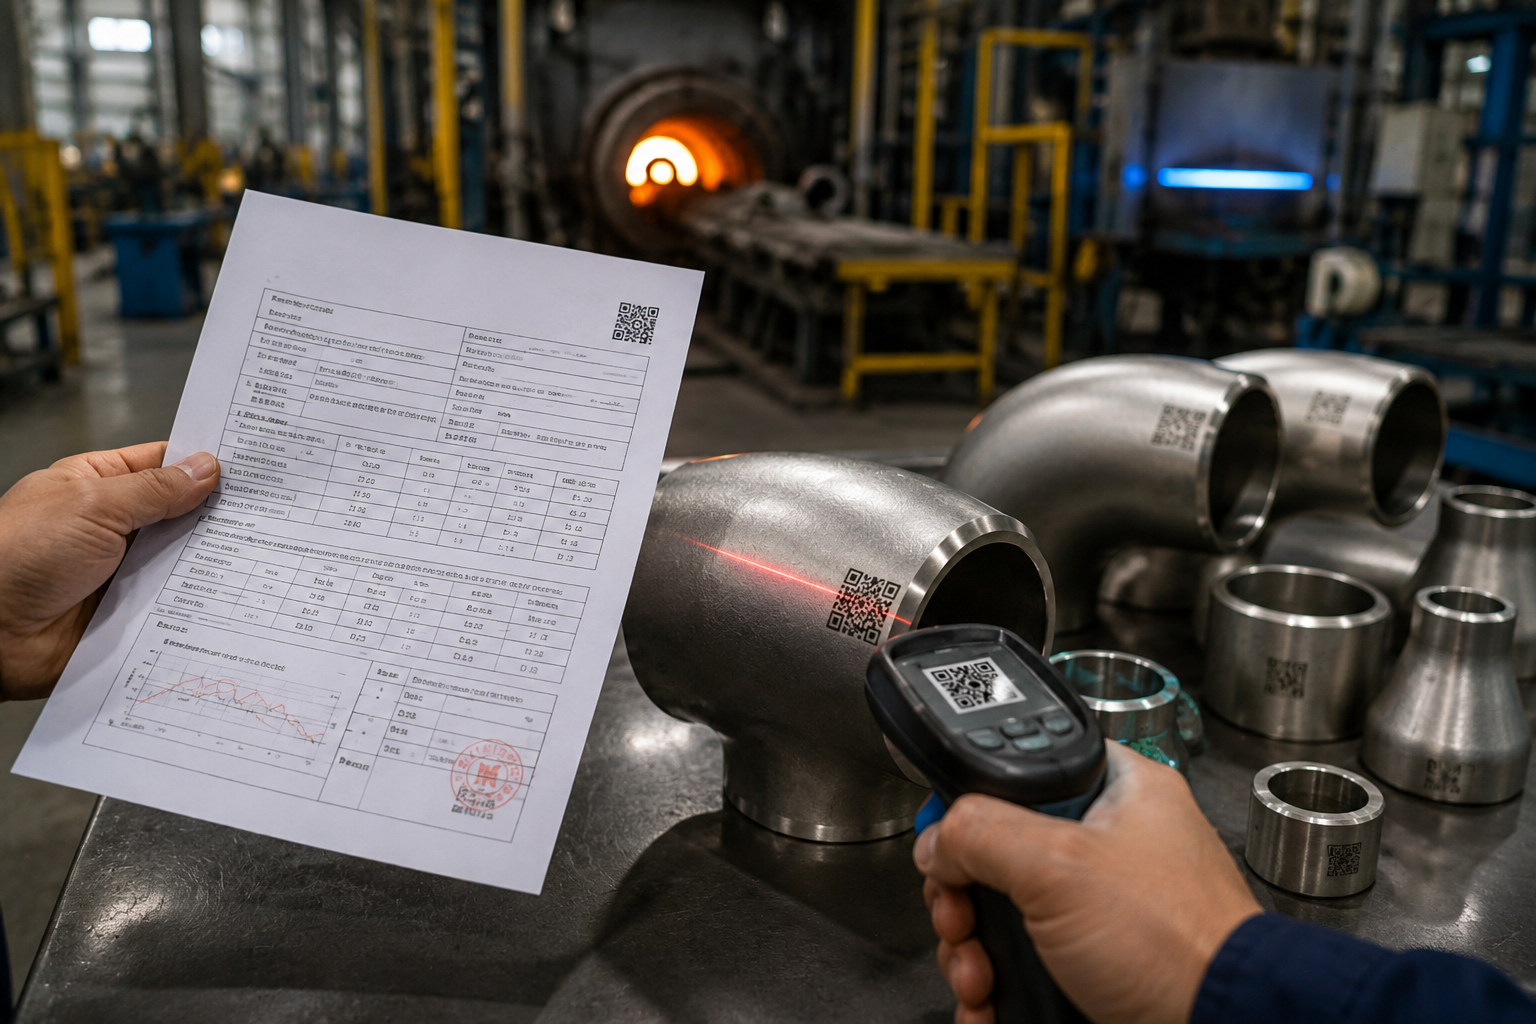
Synbase émet des rapports d’essai matière EN 10204 3.1
Contrairement aux distributeurs qui s’approvisionnent auprès de plusieurs fournisseurs d’aciérie et recertifient tout sous leur propre marque, Synbase, fabricant de référence, émet les véritables rapports d’essai matière EN 10204 3.1. Les numéros de coulée de Synbase figurant sur les MTR renvoient directement aux numéros de lots de production Synbase et à son traitement thermique interne, et non à une aciérie externe dont Synbase ne peut pas contrôler le système qualité.
Audité pour sa qualité et ses capacités par des opérateurs internationaux
L’une des meilleures validations objectives d’une capacité de fabrication repose sur les homologations fournisseurs des opérateurs. Kuwait National Petroleum Corp. (KNPC) et SONATRACH (la compagnie pétrolière nationale algérienne) ont toutes deux approuvé le statut de Synbase dans leur processus d’homologation fournisseurs dès 2015. Ces programmes de qualification et d’audit des acheteurs industriels comptent parmi les plus stricts au monde. Ils ne qualifient pas les fournisseurs sur la base d’un document qualité à en-tête : ils visitent et auditent effectivement vos installations et systèmes de fabrication ainsi que vos documents de traçabilité.
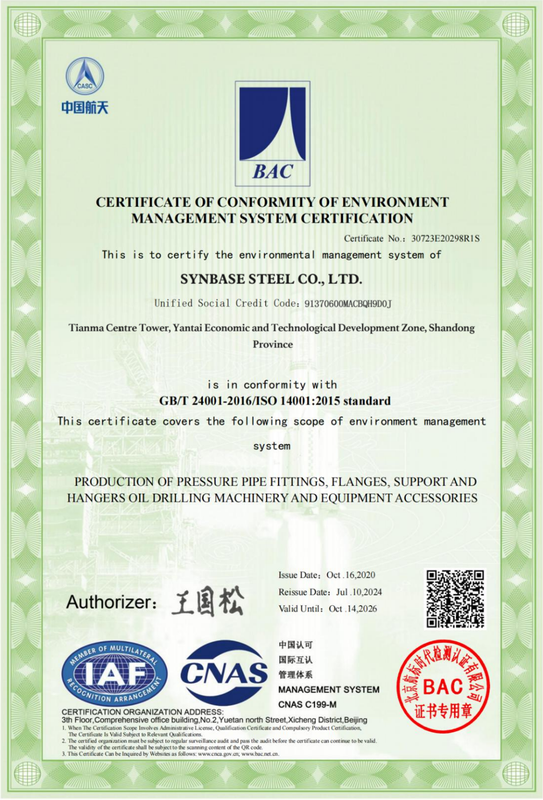
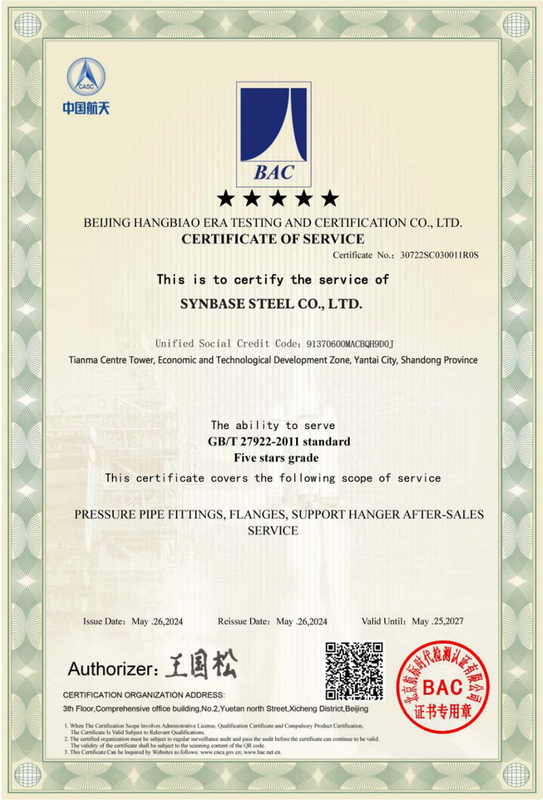
Certifications et approbations tierces : API, ISO 9001, ABS, DNV et 7 autres
Courtiers non certifiés et certificats d’aciérie
Le vaste marché établi des produits inoxydables courants en sous-traitance produit quantité de documents qualité de type certificat d’aciérie provenant de sociétés de négoce non certifiées, qui ressemblent exactement à de véritables documents EN 10204 et sont tout aussi peu fiables. C’est le même problème fondamental qui distingue les spécialistes expérimentés des achats EPC des acheteurs qui se fient aveuglément à toute « certification ». L’asymétrie de l’information est en cause : le document PDF sur papier de la « Société X », indiquant qu’il contient un certificat d’inspection BV, est impossible à vérifier pour vous.
Certifié par un organisme tiers pour vérification publique
Quelle est la solution structurelle au problème des faux certificats d’aciérie ? Exigez des certificats comportant un numéro d’identification unique vérifiable dans une base de données tenue par un organisme tiers, et non par un courtier ou une société de négoce. Il peut s’agir d’un numéro de certificat connu répertorié dans un annuaire de certifications API, d’un numéro de certificat d’homologation de type ABS consultable sur ABS.org, ou d’un numéro de certificat DNV ou Bureau Veritas traçable via leurs services de recherche en ligne. Ces certificats ne peuvent pas être falsifiés, car le numéro ne correspondrait pas à celui de la base de données tierce.
Oui, « Made in China » peut être synonyme de qualité occidentale
Si vous avez déjà entendu la question : « La fabrication chinoise peut-elle vraiment égaler la qualité occidentale ? », ce qu’elle sous-entend repose sur une prémisse fondamentalement fausse. Les meilleurs certificateurs de systèmes qualité (ABS, DNV, BV, LR et API) et leurs procédures (inspections sur site, audits de systèmes, etc.) sont tous « occidentaux » au sens où ils font partie des normes mondiales établies du monde développé. L’emplacement de l’usine de fabrication n’a aucune incidence sur la crédibilité et la fiabilité de la certification accordée par ces organismes. Le fait que Synbase détienne une homologation de type ABS signifie que l’American Bureau of Shipping a examiné et approuvé notre usine et notre système qualité ; l’emplacement d’ABS n’a joué aucun rôle dans l’approbation elle-même.
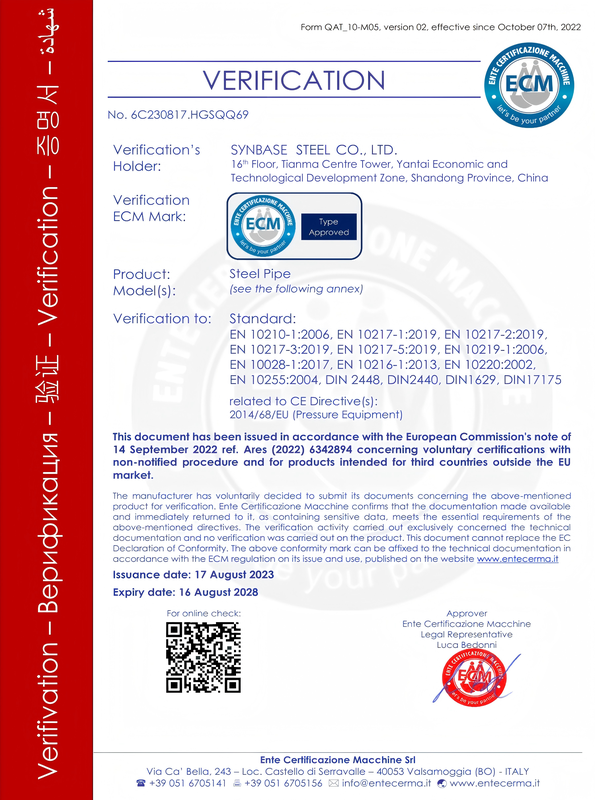
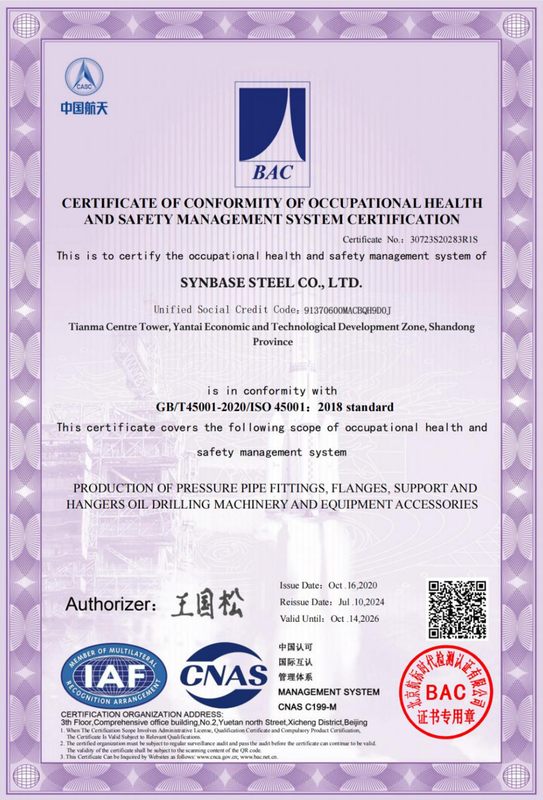
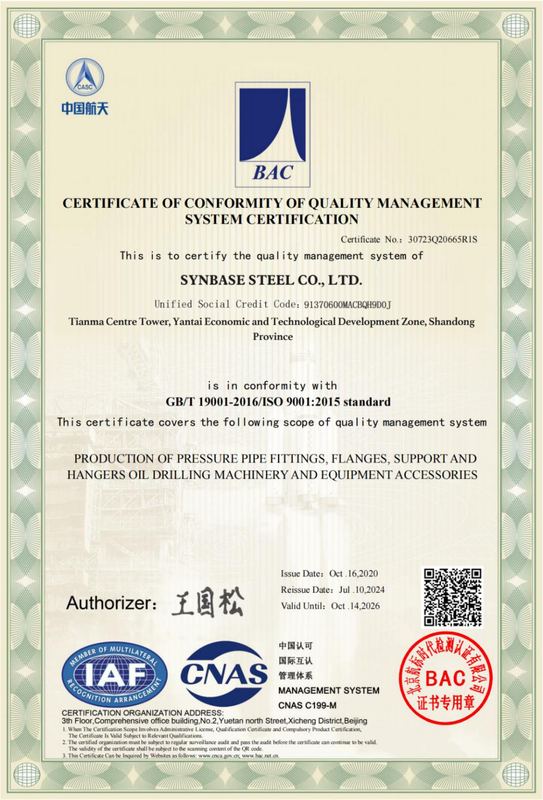
| Certification | Organisme émetteur | Champ d’application | Méthode de vérification |
|---|---|---|---|
| API (5CT / 5L) | American Petroleum Institute | Raccords de tubes de cuvelage, de tubes et de conduites pour le pétrole et le gaz | Numéro de licence consultable sur api.org/products-and-solutions/monogram-and-apiqr-program |
| ISO 9001:2015 | TÜV / SGS / Bureau Veritas (organisme certificateur tiers) | Système de management de la qualité — conception, production, inspection et livraison | Numéro d’enregistrement du certificat consultable auprès de l’organisme certificateur |
| ISO 14001:2015 | Organisme certificateur tiers | Système de management environnemental | Numéro d'enregistrement du certificat vérifiable auprès de l'organisme certificateur |
| ISO 45001:2018 | Organisme certificateur tiers | Management de la santé et de la sécurité au travail | Numéro d'enregistrement du certificat vérifiable auprès de l'organisme certificateur |
| Marquage CE (PED 2014/68/EU) | Organisme notifié de l’UE | Conformité à la directive européenne relative aux équipements sous pression pour l’importation et l’utilisation dans l’UE | Déclaration de conformité avec numéro d’identification de l’organisme notifié |
| ABS (American Bureau of Shipping) | American Bureau of Shipping | Composants structurels et systèmes de tuyauterie marins et offshore | Numéro de certificat d’homologation de type ABS consultable dans la base de données en ligne ABS |
| DNV (Det Norske Veritas) | DNV GL | Applications marines, énergie offshore et structures | Numéro de certificat d’homologation de type DNV vérifiable sur dnv.com |
| BV (Bureau Veritas) | Bureau Veritas | Assurance qualité marine, offshore et industrielle | Numéro de certificat BV vérifiable sur bureau veritas.com |
| LR (Lloyd’s Register) | Lloyd’s Register | Composants de tuyauterie structurelle marins et offshore | Numéro de certificat d’homologation de type LR vérifiable sur lr.org |
| CSS (China Classification Society) | China Classification Society | Applications maritimes nationales et plateformes offshore | Numéro de certificat CCS vérifiable sur ccs.org.cn |
Traçabilité des matériaux : la pile de 3 documents (MTR + CoC + PMI)
L’erreur d’approvisionnement la plus fréquente qu’un acheteur industriel chevronné ne commettra pas deux fois consiste à considérer un seul certificat comme la preuve que les matériaux satisfont à toutes les exigences de spécification. L’écart entre un certificat de conformité qu’une société de négoce peut imprimer sur son propre papier à en-tête et la traçabilité réelle du numéro de coulée est précisément là que se produisent les fraudes par substitution de matériau. Le CoC d’un fournisseur non certifié vous indique la nuance qu’il affirme avoir livrée ; le MTR avec numéro de coulée vous indique la nuance produite par l’aciérie ; et le raccord lui-même, évalué par PMI, révèle de quoi il est réellement constitué.
La pile documentaire en 3 volets constitue la norme du secteur pour les environnements de gaz acide, les installations offshore et les systèmes sous pression critiques. Ce qui rend cette documentation à trois niveaux résistante à la fraude sur les matériaux, c’est que chaque document relève de la responsabilité d’une entité habilitée différente, éliminant ainsi la possibilité qu’une seule source puisse frauder sur les trois niveaux.
| Document | Norme | Émis par | Contenu | Quand requis |
|---|---|---|---|---|
| Rapport d’essai matière (MTR) | EN 10204 Type 3.1 | Inspection en usine/aciérie — service contrôle qualité de Synbase en tant que fabricant | Composition chimique, propriétés mécaniques (UTS, limite d’élasticité, allongement), numéro de coulée, enregistrement du traitement thermique, contrôle dimensionnel | Exigence standard pour toutes les commandes industrielles. Niveau documentaire minimal pour la plupart des spécifications EPC. |
| Certificat de conformité (CoC) | EN 10204 Type 3.2 | Inspecteur tiers indépendant agréé par l’acheteur ou son autorité (p. ex. SGS, Bureau Veritas, TÜV) | Même contenu que le MTR 3.1, avec en plus une attestation signée du tiers agréé ayant observé physiquement les essais | Service de gaz acide (H₂S selon NACE MR0175/ISO 15156), tuyauterie de plateformes offshore, tuyauterie nucléaire, spécifications des opérateurs de la mer du Nord et du GoM |
| Identification positive du matériau (PMI) | ASTM E1476 / ANSI/ASQ M1 | Essai sur site par instrument XRF ou OES au quai de réception ou dans l’atelier de fabrication | Composition élémentaire réellement mesurée en Cr%, Ni%, Mo%, Mn%, Si% sur le raccord physique, comparée aux limites de spécification de la nuance | Commandes présentant un risque de substitution, recertification du stock en entrepôt, vérification de la composition avant soudage dans les systèmes critiques |
| Plan de soudures + dossiers WPS | ASME IX / EN ISO 15614-1 | Contrôle qualité Synbase + qualification WPS par un tiers | Spécification de mode opératoire de soudage (WPS), procès-verbal de qualification (PQR), certification du soudeur, dossiers CND (RT/UT/PT), documentation PWHT | Raccords fabriqués, ensembles de récipients sous pression, systèmes haute pression de classe 2500, systèmes nécessitant le marquage de code ASME |
ASTM A403, ASME B16.9 et protocole de contre-vérification à double norme
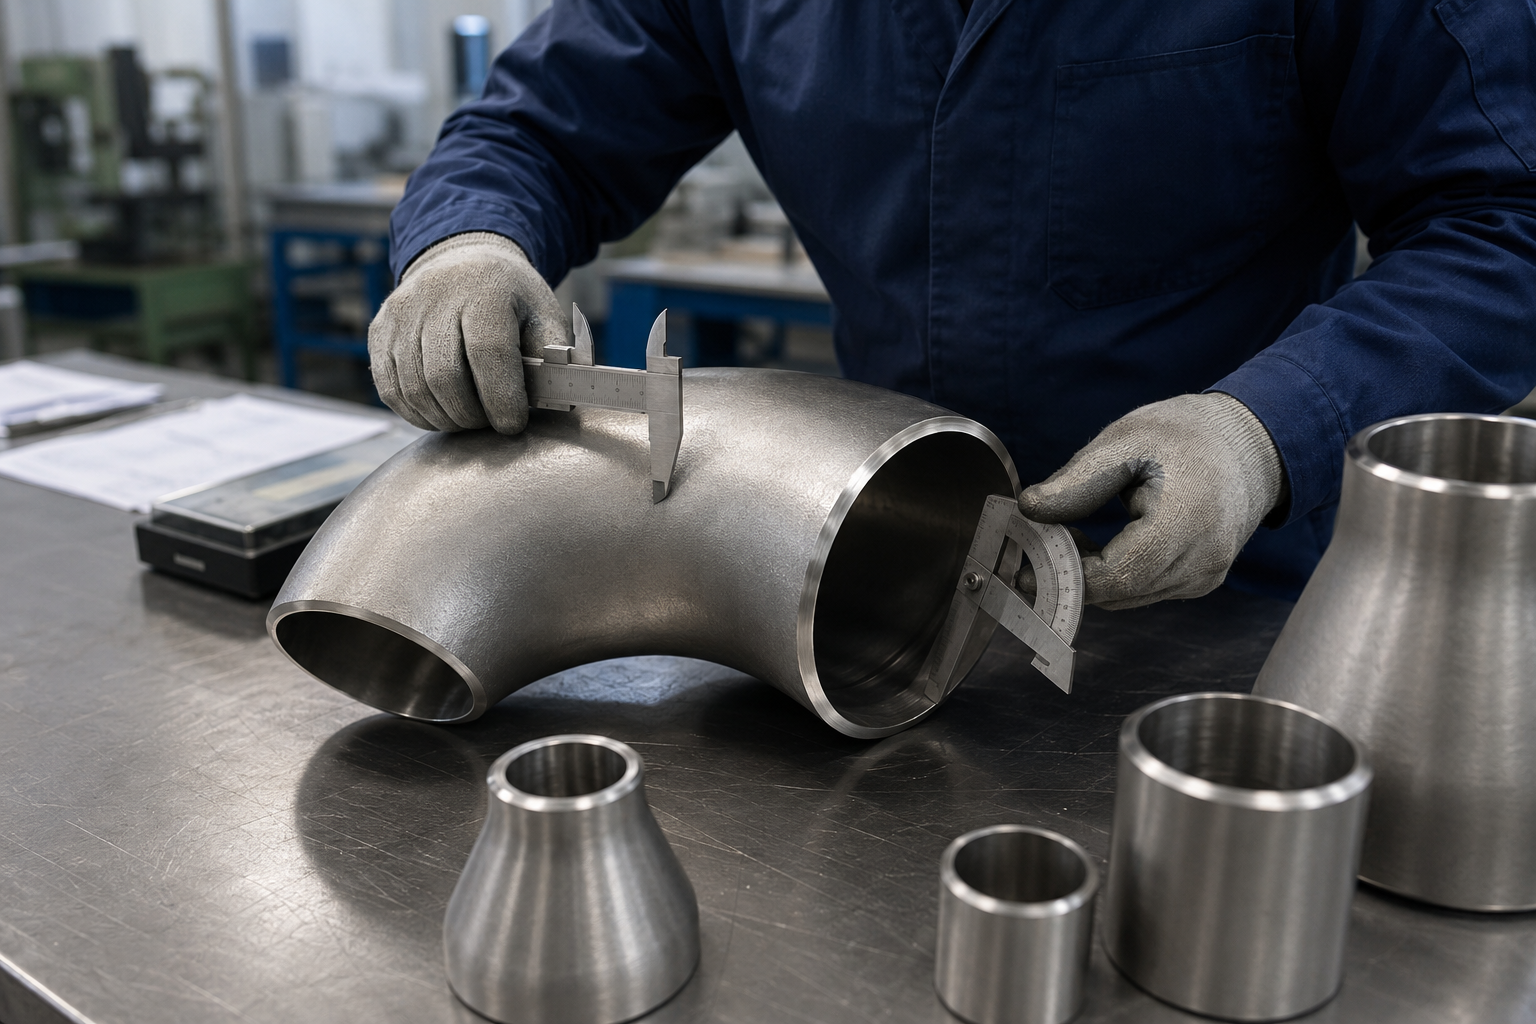
Un raccord conforme sur le plan dimensionnel à l’ASME B16.9 ne satisfait pas nécessairement aux exigences de préparation des extrémités de l’EN 10253-4 requises par la plupart des projets offshore, de la mer du Nord et européens. Lorsqu’il commande des raccords de tuyauterie en acier inoxydable destinés à être fournis à l’international, un agent d’approvisionnement peut facilement négliger le fait qu’un raccord fabriqué selon les spécifications B16.9 n’est pas automatiquement conforme à l’EN 10253 partie 4 en matière de préparation des bords, de marquage positif du matériau (PMM) et d’autres considérations de conception. Comme l’ASME B16.9 et l’EN 10253 partie 4 (en particulier B) ont été élaborées indépendamment par des organismes différents pour certaines applications communes, elles comportent des spécifications distinctes qui doivent toutes deux être respectées.
La raison pour laquelle ce point échappe au processus d’approvisionnement est que la B16.9 définit ses spécifications, telles que la distance centre-face et l’épaisseur minimale de paroi, sur la base du NPS, de la série et de l’épaisseur. L’EN 10253-4 définit ses spécifications sur la base d’un DN, d’une série et d’un angle de biseau lié à l’épaisseur. Il est possible qu’un coude à souder bout à bout de 6 pouces, Sch 160, satisfasse aux critères d’épaisseur de la B16.9 tout en présentant un angle de biseau qui s’écarte des critères spécifiés à la section 6.3 de l’EN 10253 ; de nombreuses spécifications de projets internationaux, émanant de grands groupes comme BP, Shell, Total et Equinor, exigent la conformité aux deux normes sur la même commande.
Le protocole de contre-vérification à double norme
Il s’agit de la solution d’inspection de production de Synbase pour les commandes à double norme. Pour une commande selon des dimensions américaines et européennes, Synbase effectue simultanément deux vérifications dimensionnelles : données ASME B16.9 (série d’épaisseur de paroi et distance centre-face) et données de la section 6 de l’EN 10253-4 (angle et tolérance de préparation des extrémités). Les commandes à double norme comportent également deux colonnes d’inspection sur la fiche de suivi de production et incluent un MTR au format ASTM ainsi qu’un CoC EN 10204 dans le même dossier de certification.
| Norme | Type | Couvre | Exigences clés |
|---|---|---|---|
| ASTM A403 / A403M | Matériau | Raccords de tuyauterie à souder bout à bout en acier inoxydable austénitique corroyé pour applications sous pression | Nuances WP (WP304, WP316L, WP317L, WP321, WP347) ; UTS min 485 MPa (WP316L) ; limite d’élasticité min 170 MPa ; recuit de mise en solution requis ; épaisseur de paroi ≥87,5 % de la série nominale |
| ASTM A815 / A815M | Matériau | Raccords à souder bout à bout en acier inoxydable duplex et super duplex corroyé | WP2205 (UNS S32205) : UTS ≥620 MPa, limite d’élasticité ≥450 MPa ; WP2507 (UNS S32750) : UTS ≥800 MPa, limite d’élasticité ≥550 MPa ; essai d’équilibre des phases requis |
| ASTM A182 / A182M | Matériau | Brides en acier allié et inoxydable forgées ou laminées, raccords à souder par emboîtement, raccords filetés | Nuances F304, F316L, F317L, F321, F347, F51 (2205), F55 (2507) ; couvre la forme de produit forgé (à souder par emboîtement, filetée) — pas à souder bout à bout |
| ASTM A240 / A240M | Matériau | Tôle, feuille et feuillard en acier inoxydable au chrome et au chrome-nickel pour récipients sous pression et tuyauteries | Utilisé comme matériau de base pour les raccords fabriqués ; couvre toutes les nuances austénitiques et duplex |
| ASME B16.9 | Dimensionnel | Raccords corroyés à souder bout à bout fabriqués en usine : coudes, tés, réducteurs, bouchons | Épaisseur de paroi ≥87,5 % de la série nominale du tube ; dimensions centre-face et d’extrémité à extrémité ; extrémité biseautée selon ASME B16.25 |
| ASME B16.11 | Dimensionnel | Raccords forgés à souder par emboîtement et raccords filetés : coudes, tés, croix, manchons | Classes de pression 3000, 6000, 9000 lb ; dimensions d’alésage ; forme de filetage selon ASME B1.20.1 (NPT) |
| ASME B16.5 | Dimensionnel | Brides de tubes et raccords à brides, NPS 1/2″ à NPS 24″ | Classes de pression 150 à 2500 ; alésage, cercle de perçage, dimensions de face surélevée ; groupes de matériaux |
| EN 10253-4 | Dimensionnel + matériau | Raccords de tuyauterie européens à souder bout à bout : acier inoxydable austénitique, nuances soudables | Série 1 (paroi plus mince) et série 2 (paroi plus épaisse) ; préparation des extrémités selon la section 6 ; exigences de marquage selon la section 9 |
| DIN 2605 / 2615 / 2617 | Dimensionnel | Normes allemandes pour coudes (2605), tés (2615) et réducteurs (2617) de tuyauterie industrielle | Ancienne spécification de l’UE encore référencée dans les spécifications de tuyauterie EPC allemandes et d’Europe centrale |
| JIS B2312 | Dimensionnel | Raccords de tuyauterie japonais à souder bout à bout en acier inoxydable pour tuyauteries sous pression | Couvre les nuances austénitiques selon la désignation JIS ; applicable aux projets EPC japonais dans la région Asie-Pacifique |
Guide d’approvisionnement : quantités minimales, délais, documentation et conditions d’expédition
L’approvisionnement industriel en raccords de tuyauterie en acier inoxydable comporte des difficultés qui vont au-delà du prix unitaire. La volatilité des prix du nickel introduit une incertitude dans les budgets d’approvisionnement à l’échelle d’un projet, en particulier pour les grands projets EPC nécessitant d’importants volumes de raccords en 316L ou en duplex 2205. La difficulté fondamentale est que les distributeurs basés aux États-Unis proposent des prix au comptant et ne peuvent généralement pas s’engager sur un prix à l’échelle du projet ; leurs pratiques de stockage sont adaptées à de plus petits volumes commerciaux plutôt qu’aux besoins d’approvisionnement à long terme des organisations industrielles et EPC.
Synbase fabrique des composants de tuyauterie pour plus de 100 pays, avec des exportations mondiales évaluées à 3 milliards de RMB par an. Cela nous permet de discuter d’un prix par projet pour les commandes dont les délais sont établis, les spécifications confirmées et la valeur de commande suffisante. Le tableau d’approvisionnement ci-dessous présente nos politiques commerciales standard, bien qu’un prix de projet puisse être négocié sur la base de la liste complète des matériaux de tuyauterie du projet.
Outils d’ingénierie : calculateurs et sélecteurs ASME B16.11
Accédez à notre suite d’outils d’ingénierie conçus pour les prescripteurs de tuyauterie et les entrepreneurs EPC. Ces calculateurs aident à valider les exigences de classe de pression, à estimer les paramètres d’installation des raccords à souder par emboîtement et à sélectionner les nuances de matériau adaptées aux applications industrielles.
Sélecteur de classe de pression
Déterminez la classe de forgeage ASME B16.11 requise (3000, 6000 ou 9000) en évaluant la pression de calcul de votre système, ses limites de température et la série du tube raccordé.
Lancer le sélecteur de classeEstimateur du jeu d’installation
Calculez le jeu inférieur obligatoire de 1/16 pouce (1,6 mm) requis avant le soudage afin d’éviter la fissuration de la racine pendant la dilatation thermique du tube.
Lancer l’estimateur de jeuSélecteur de nuance de matériau
Croisez la composition chimique du fluide, les seuils de chlorures et les valeurs PREN afin de spécifier la nuance optimale d’acier inoxydable austénitique ou duplex pour votre application.
Lancer le sélecteur de matériauQuestions fréquemment posées : raccords de tuyauterie en acier inoxydable
Quelles nuances d’acier inoxydable sont disponibles pour les raccords de tuyauterie ?
Synbase Steel propose des raccords de tuyauterie dans les alliages austénitiques 304, 304L, 316, 316L, 317L, 321, 347 et 904L, ainsi qu’en duplex 2205 (UNS S32205) et super duplex 2507 (UNS S32750). La nuance d’alliage est sélectionnée en fonction de la concentration de chlorures et de la température du fluide de procédé. Les nuances 316L, duplex 2205 et super duplex 2507 donnent les résultats indiqués par un tableau de sélection des alliages fondé sur le PREN. La seule exception est le service de gaz acide (HS selon NACE MR0175) ; utilisez ici du 316L, avec une dureté de 22HRC, et confirmez-la sur le MTR.
Que signifie l’ASME B16.9 pour les raccords à souder bout à bout ?
La base dimensionnelle de tout raccord fabriqué en usine pour le soudage bout à bout de tuyauteries sous pression est l’ASME B16.9. Ce document normatif définit toutes les informations dimensionnelles relatives à la longueur centre à centre, à la dimension centre-extrémité du té, aux dimensions des branches, aux dimensions de l’angle du coude, à l’épaisseur minimale de paroi, à la tolérance du diamètre extérieur, etc.
Quelle est la différence entre ASTM A403 et ASTM A182 ?
L’ASTM A403 concerne les raccords en acier inoxydable austénitique corroyé, formés à partir d’une ébauche de tube, de barres ou de tôles (notamment les coudes, tés, bouchons et réducteurs). L’ASTM A182 couvre les raccords à brides forgés. Utilisez ASTM A403 WP316L pour les parties soudées bout à bout et ASTM A182 F316L pour vos systèmes à brides.
Comment vérifier que mes raccords de tuyauterie en acier inoxydable sont bien en 316L ?
Nous suggérons un système à trois niveaux : (1) vérifiez le rapport d’essai matière (MTR) selon EN 10204 3.1 pour le numéro de lot de coulée et la composition chimique ; (2) pour les services critiques, demandez un document EN 10204 3.2 avec vérification indépendante par un tiers ; (3) effectuez un essai PMI physique par méthode XRF, qui doit indiquer environ 16Cr/12Ni/2Mo. Le 316L authentique correspondra à ces spécifications chimiques et à votre documentation MTR.
Qu’est-ce que le PREN et pourquoi est-il important ?
PREN (nombre équivalent de résistance à la corrosion par piqûres) = %Cr + 3.3(%Mo) + 16(%N). Il indique la résistance aux piqûres provoquées par les chlorures. 316L (~23-25), 2205 (~35-37), 2507 (~42-44). Utiliser le PREN comme critère principal de sélection garantit de ne pas choisir un alliage sujet à une défaillance prématurée dans les environnements corrosifs (p. ex. le 304 se pique à >100ppm de chlorures ; le 316L se pique dans l’eau de mer).
Quelle est la différence entre le soudage par emboîtement et le soudage bout à bout ?
Le soudage par emboîtement (ASME B16.11) utilise un emboîtement en retrait avec une soudure d’angle extérieure ; il est standard pour les petits diamètres (NPS 1/8-4). Le soudage bout à bout (ASME B16.9) utilise des extrémités biseautées pour un soudage à pleine pénétration ; il est privilégié pour les NPS 2 et supérieurs ou lorsqu’un CND complet (radiographie/ultrasons) est requis pour éliminer la corrosion caverneuse.
Que requiert la certification EN 10204 3.2 ?
L’EN 10204 3.2 exige la présence sur site d’un inspecteur tiers indépendant agréé pour assister aux essais de traction, chimiques et dimensionnels. Il s’agit du niveau documentaire minimal pour les services de gaz acide (H₂S) selon NACE MR0175, les grandes plateformes offshore et les systèmes nucléaires. Veuillez indiquer votre organisme d’inspection (SGS, Bureau Veritas, TUV, etc.) lors de la passation de la commande.
Quelle est la quantité minimale de commande ?
La MOQ standard est de 50Kg pour les nuances courantes (304, 316L) en NPS 1/2-4. Les raccords de grand diamètre (NPS 12+) et les nuances spéciales (2507, 904L, Alloy 20) sont chiffrés à la pièce. Les grands projets avec une nomenclature complète peuvent être évalués selon une tarification sans MOQ par article.
Synbase peut-elle fournir des raccords pour le service de gaz acide (H₂S) ?
Oui. La conformité à NACE MR0175/ISO 15156 exige : une dureté maximale de 22HRC, une inspection par un tiers selon EN 10204 3.2, un essai de ténacité Charpy et un essai de corrosion intergranulaire (ASTM A262). Veuillez préciser « NACE service » dans votre demande afin de garantir le bon procédé de fabrication.