Solutions de brides tournantes et d’embouts à collet Acier carbone, inoxydable et allié selon ASME B16.5 / B16.9
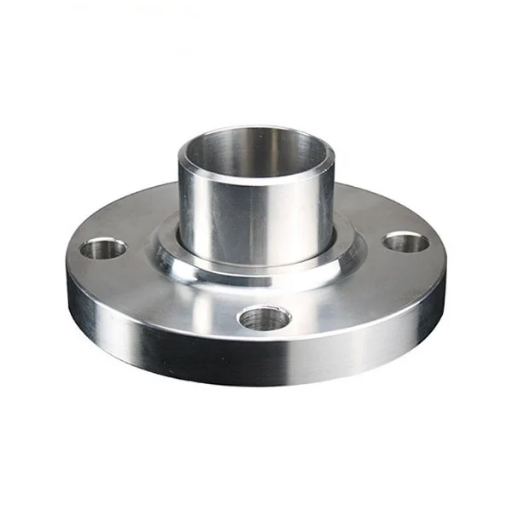
Une bride tournante à joint recouvrant est un anneau d’appui libre qui coulisse sur un embout soudé bout à bout et tourne librement pour aligner les trous de boulonnage. Comme la bride elle-même n’est jamais en contact avec le fluide de procédé, elle permet d’associer un anneau en acier au carbone économique à l’alliage exact requis par la conduite, uniquement sur l’embout en contact avec le fluide. Synbase Steel forge, usine et certifie des brides tournantes ainsi que des embouts à collet appariés de types A et B pour toutes les classes de pression normalisées, chacun étant fourni avec le certificat matière que votre inspecteur valide.
Demander un devis RFQ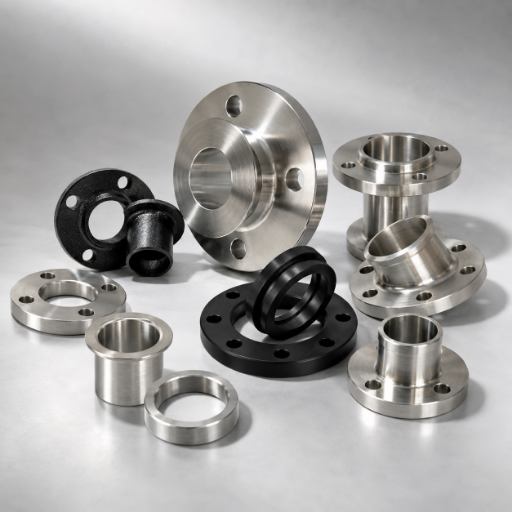
Fonctionnement d’une bride tournante — conception en deux parties avec anneau d’appui
Une bride tournante à joint recouvrant constitue la moitié d’un assemblage en deux parties. L’autre moitié est un embout à collet, courte longueur de tube soudée bout à bout à la conduite et usinée avec une face d’étanchéité évasée — le collet. La bride d’appui libre s’enfile sur cet embout et peut tourner, de sorte que le monteur fait pivoter l’anneau pour aligner ses trous de boulonnage avec ceux de la bride correspondante, au lieu de couper et ressouder pour corriger l’alignement lors de l’installation. Seul l’embout est en contact avec le fluide ; l’anneau d’appui reste derrière le collet et ne voit jamais le fluide de procédé.
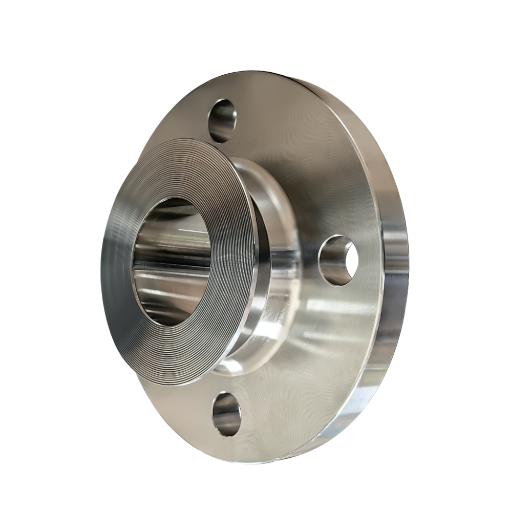
Ce seul fait — la bride ne touche pas le fluide — explique pourquoi les ingénieurs choisissent ce raccord dans deux situations. La première concerne toute tuyauterie ouverte périodiquement pour inspection, nettoyage ou changement de catalyseur : une fois l’embout déboulonné, l’anneau se retire tout droit, si bien que les démontages fréquents n’imposent pas de couper la conduite. La seconde est une conduite corrosive réalisée dans un alliage : on soude un embout allié adapté au tube et on le soutient par un anneau économique en acier au carbone, au lieu d’acheter une bride entièrement en alliage.
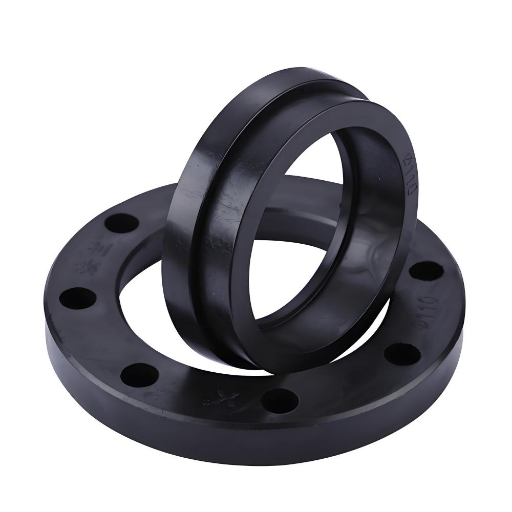
Le problème éliminé par cette conception est réel, et il vient rarement de la bride. Sur un moyeu fixe soudé, une équipe perd des heures à aligner les trous de boulonnage à chaque arrêt, tandis que la face d’appui du joint se raye un peu plus à chaque ouverture et remontage. Une bride tournante transforme ces séparations répétées en un retrait propre et rapide, à condition que le collet de l’embout soit plat, d’équerre et de la bonne épaisseur. Si l’embout est incorrect, l’économie disparaît ; c’est précisément pourquoi cette page traite l’embout comme un raccord de précision.
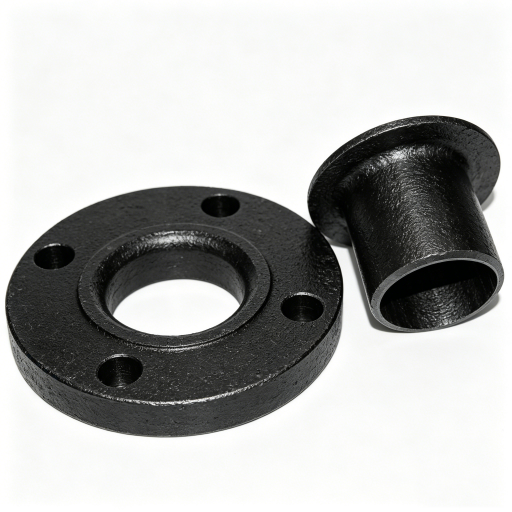
Gamme Synbase de brides tournantes et d’embouts à collet — matériaux, classes et faces
Chaque bride tournante que nous livrons est soit forgée dans la masse en ASTM A105 (acier au carbone) ou A182 (acier inoxydable et allié), soit découpée dans une tôle (pour les plus grands diamètres), puis usinée selon ASME B16.5 afin que le cercle de boulonnage corresponde au vôtre au degré près. Son embout à collet apparié est fourni selon ASME B16.9 (modèle long) ou MSS SP-43 (modèle court à paroi mince), dans la même nuance ou un alliage supérieur à celui de l’anneau. Comme l’anneau et l’embout sont proposés en paire, le certificat matière couvrant l’embout en contact avec le fluide est celui que consultera votre métallurgiste.
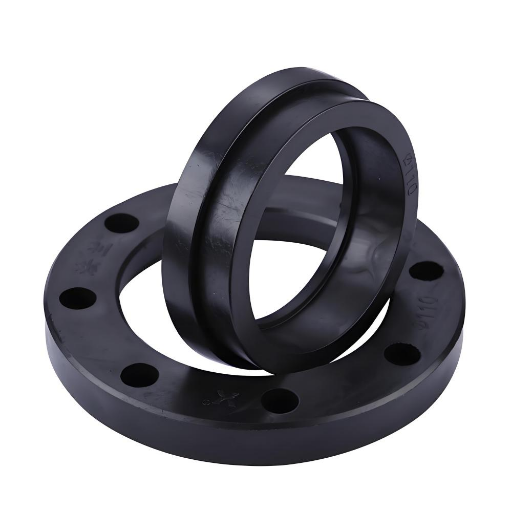
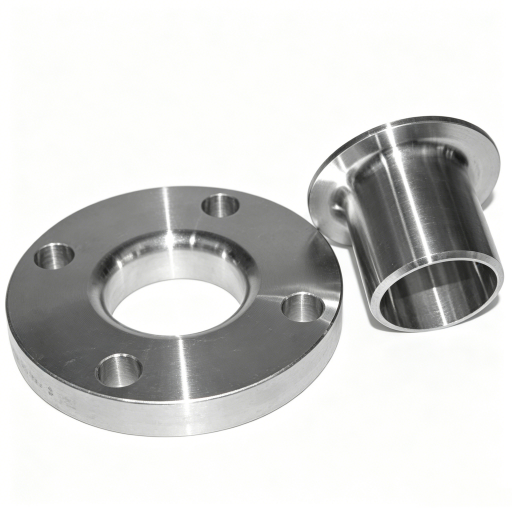
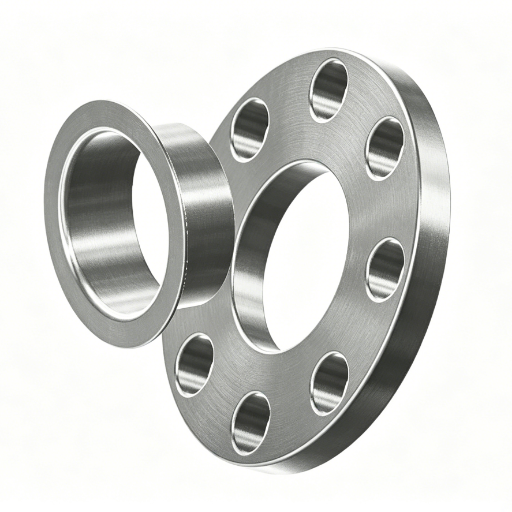
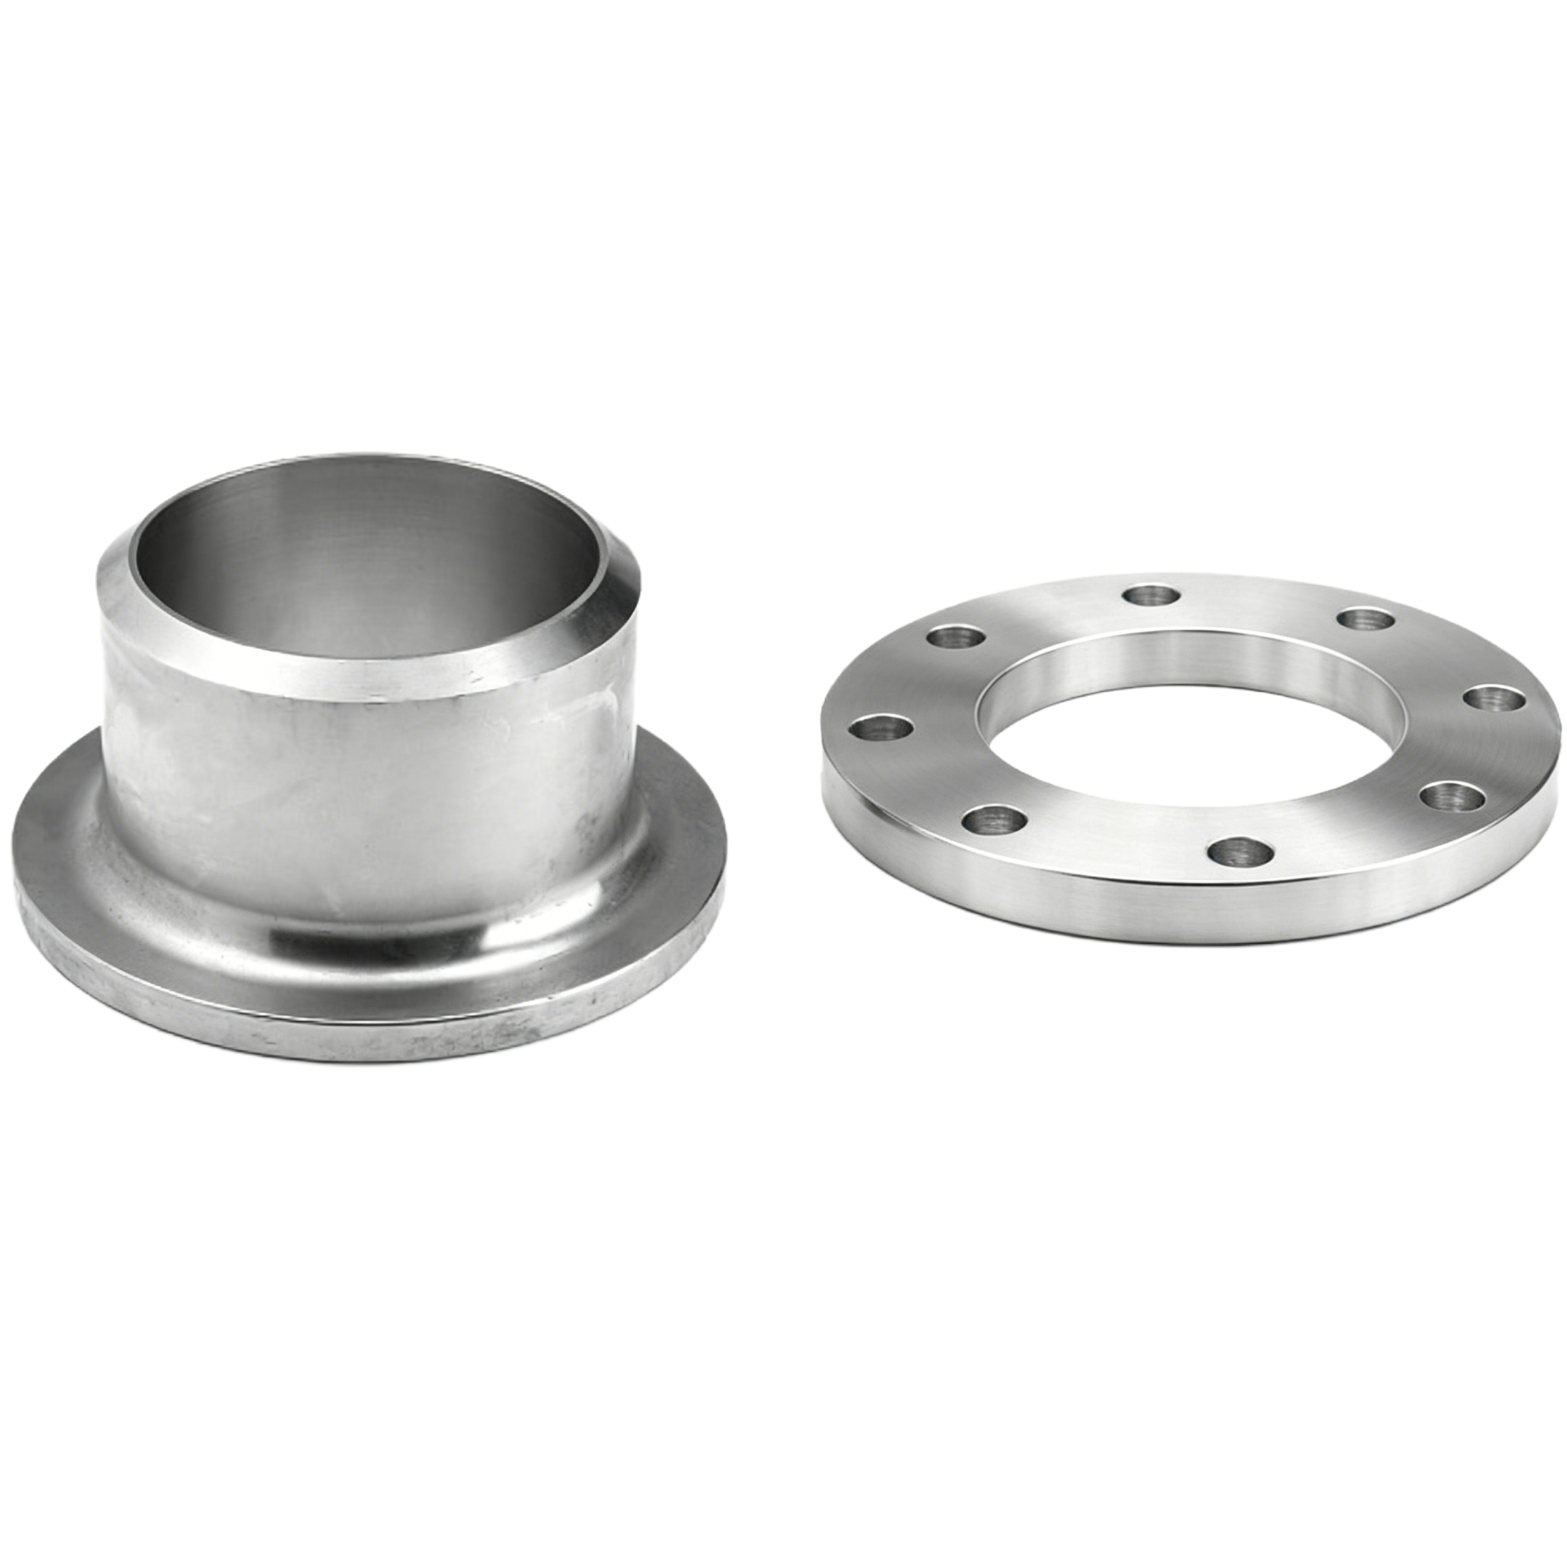
Comme le raccord est vendu en ensemble, le tableau de spécifications ci-dessous est organisé par anneau et embout apparié, chacun ayant sa propre pression nominale. Un anneau A105 classe 150 supporte 285 psig en service sans choc à 100F (environ 170 à 500F) ; la classe 300 atteint 740 psi sans choc à 100F (la température réelle de fonctionnement reste déterminante).
| Composant | Nuance du matériau | Norme | Classe / modèle | Faces |
|---|---|---|---|---|
| Bride d’appui (anneau) | Acier carbone ASTM A105 / A350 LF2 | ASME B16.5 | 150–2500 | RF / FF |
| Bride d’appui (anneau) | Acier inoxydable A182 F304 / F316 / F316L | ASME B16.5 | 150–1500 | RF |
| Embout à collet tournant | Acier carbone A234 WPB / inoxydable A403 WP304-316L | ASME B16.9 | Modèle long (ANSI) | Collet usiné, type A/B |
| Embout à collet tournant | Acier inoxydable à paroi mince (Sch 5S/10S) | MSS SP-43 | Modèle court | Collet usiné |
| Si votre conduite est… | Matériau de l’embout à collet | Matériau de l’anneau | Classe typique |
|---|---|---|---|
| Eau, air, utilités basse pression | Acier carbone A234 WPB | Acier carbone A105 | 150–300 |
| Démontage fréquent pour inspection | Nuance de tube correspondante | Acier carbone A105 (réutilisable) | 150–600 |
| Corrosive / chimique / hygiénique | Acier inoxydable A403 WP316/316L | Acier carbone A105 ou inoxydable | 150–600 |
| Chlorures / gaz acide / collecteur offshore | Duplex S31803 | Acier carbone A105 | 300–900 |
La logique de coût — Pourquoi associer une bride d’appui économique à un embout allié
Commercialement, l’intérêt d’une bride tournante repose sur un détail géométrique : seul l’embout est en contact avec le fluide. Sur une bride à collet soudé ou à emboîtement pleine dans une conduite corrosive, la bride forgée entière doit être en alliage — chaque kilogramme — alors que seul l’alésage touche le fluide. Avec un assemblage à bride tournante, on soude un petit embout allié au tube et on glisse derrière lui un anneau d’appui ordinaire en acier au carbone. Le métal coûteux se trouve uniquement là où sévit la corrosion ; la masse boulonnée reste économique. Sur une conduite en 316L ou duplex comportant de nombreux raccordements, c’est cette différence qui amortit le joint.
Quelle est l’ampleur des économies ? Elle dépend entièrement de la prime de l’alliage ainsi que du nombre et de la dimension des brides ; un pourcentage unique serait donc trompeur. Ce que rapporte l’industrie, c’est la direction et l’ordre de grandeur : sur les projets de grand diamètre ou comptant plusieurs centaines de brides, l’économie réalisée en soutenant un embout allié par un anneau en acier au carbone peut facilement atteindre plusieurs dizaines de milliers de dollars sur la nomenclature. Une autre économie, plus discrète, existe également : si une face d’étanchéité est endommagée, vous ne remplacez que l’embout, tandis qu’un anneau d’appui ayant passé l’inspection reste réutilisable pour l’assemblage suivant.
Une erreur fréquente des équipes d’approvisionnement consiste à acheter soigneusement l’anneau et négligemment l’embout. La bride d’appui est un composant standard percé selon une norme ; l’embout, lui, porte le collet, son épaisseur et l’alliage sur lesquels le joint assure réellement l’étanchéité et la tenue. Économisez sur ce point et vous ne gagnerez que quelques dollars sur un raccord qui fuira ensuite ou dont le métal en contact avec le fluide sera sous-spécifié. La section suivante évite précisément cette situation.
L’alliage uniquement là où il est en contact avec le fluide
Associer une bride d’appui en acier au carbone à un embout allié évite de mettre du métal haut de gamme sur l’anneau boulonné. Pour les nomenclatures importantes ou fortement alliées, l’économie par rapport à des brides entièrement en alliage se chiffre, selon les retours disponibles, à plusieurs dizaines de milliers de dollars.
Orientation et ordre de grandeur issus de l’expérience des demandes de devis dans l’industrie (texasflange.com) ; l’économie exacte dépend de la prime d’alliage, des dimensions et de la quantité — chiffrage par liste de lignes.Embouts à collet tournant — type A ou type B, MSS SP-43 et ASME B16.9
« Pour les assemblages à bride tournante, l’embout est l’élément décisif — et choisir le mauvais type chez un fournisseur est l’erreur de chantier la plus courante. »
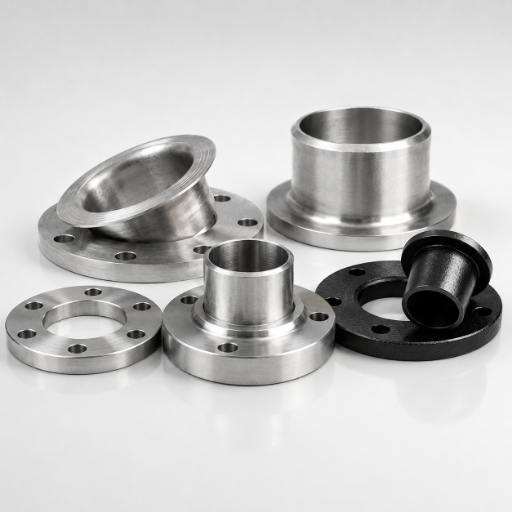
En réalité, la différence entre le type A et le type B ne tient pas à la longueur, contrairement à ce que l’on entend parfois : la description de cette norme par ce fournisseur est incorrecte. Elle concerne le rayon de congé du collet. Un embout de type A est usiné avec un large rayon d’angle afin de s’adapter à l’ouverture d’une véritable bride tournante, tandis qu’un embout de type B est usiné avec un rayon très faible pour se glisser sous une bride à emboîtement utilisée comme appui. Choisissez le type B lorsqu’il est soutenu par une bride à emboîtement ; choisissez le type A lorsqu’il est soutenu par une bride tournante. Il existe aussi le type C, un embout évasé (ou Vanstone), doté lui aussi d’un bord arrondi et usiné à 75 % de l’épaisseur de paroi du collet, mais laissé non usiné.
| Embout à collet | S’associe avec | Rayon de congé du collet | Face du collet | Modèle / norme |
|---|---|---|---|---|
| Type A | Bride tournante | Grand (par ex. 3,05 mm @ 1/2″) | Usiné, strié | ASME B16.9 |
| Type B | Bride à emboîtement utilisée comme appui | Petit (0,76 mm) | Usiné, strié | ASME B16.9 |
| Type C (évasé) | Bride tournante / Vanstone | Bord intérieur arrondi | Non usiné | Évasé, 75 % de la paroi |
| Modèle court | Tube inoxydable à paroi mince | par type | Usiné | MSS SP-43 (Sch 5S/10S) |
Deux normes régissent la longueur et la paroi. ASME B16.9 correspond au modèle long (ANSI) ; MSS SP-43 au modèle court pour tubes inoxydables à paroi mince, dont les dimensions sont pratiquement identiques à celles de B16.9 de NPS 1/2 à 24, sauf pour le diamètre extérieur au niveau du biseau de soudage. À titre d’exemple, un embout de 1/2″ mesure 50,8 mm de long en modèle court contre 76,2 mm en modèle long — précisez le modèle retenu par votre isométrique, car ils ne sont pas interchangeables lors d’un raccordement très ajusté.
Note d’ingénierie — L’épaisseur du collet ne se réduit que dans un seul sens
Le collet constitue la face en contact avec le joint ; son épaisseur doit être au moins égale à l’épaisseur nominale de la paroi du tube, avec une tolérance de +1,52 mm / −0 : elle peut être supérieure, jamais inférieure. Cette règle d’« épaisseur supplémentaire du collet » garantit qu’après usinage la face d’appui dispose toujours d’une quantité suffisante de métal. Le rayon de congé possède sa propre tolérance (+0 / −0,76 mm jusqu’à 3-1/2″, +0 / −1,6 mm à partir de 4″), et l’épaisseur générale de paroi reste au moins égale à 87,5 % de la valeur nominale. Indiquez la série du tube correspondant et nous découperons l’embout en conséquence ; nous ne supposons pas une série 40 en espérant qu’elle convienne.
Bride tournante ou à emboîtement, à collet soudé ou Vanstone — laquelle choisir ?
Une bride tournante convient à une tâche précise, pas à toutes, et la comparaison honnête porte sur le comportement, non sur les adjectifs. Ses atouts sont l’alignement des trous par rotation, le démontage fréquent sans couper la conduite et l’économie de matériau sur les lignes en alliage. Sa véritable limite est la fatigue : un assemblage à bride tournante présente une faible résistance à la fatigue et, en service cyclique ou vibrant, c’est le métal de base de l’embout — et non la soudure — qui finit par céder, « comme un cintre que l’on plie dans les deux sens ». Lorsque les vibrations sont inévitables, il faut passer à une conception à moyeu soudé bout à bout (bride à collet soudé). Nous préférons que vous le sachiez avant la commande plutôt qu’après l’arrêt.
| Exigence | Bride tournante | Bride à emboîtement | Bride à collet soudé | Vanstone |
|---|---|---|---|---|
| Alignement des trous de boulonnage | Rotation libre | Fixe | Fixe | Rotation libre |
| Démontage fréquent | Retirer l’anneau | Couper pour retirer | Couper pour retirer | Retirer l’anneau |
| Économie de matériau sur les lignes en alliage | Embout allié uniquement | Bride entièrement en alliage | Bride entièrement en alliage | Revêtement allié uniquement |
| Haute pression / charge variable | Faible durée de vie en fatigue | ~1/3 d’une bride à collet soudé | Meilleur choix | Faible durée de vie en fatigue |
| Exposition de la face d’étanchéité | Anneau non en contact avec le fluide | Bride en contact avec le fluide | Bride en contact avec le fluide | Revêtement non en contact avec le fluide |
Où se situe le « Vanstone » ? Une bride Vanstone repose sur le même principe qu’une bride tournante — un anneau libre qui tourne sur un collet évasé — et le terme est surtout employé pour les tuyauteries en plastique, revêtues et les gaines de CVC ; dans la tuyauterie en acier, les deux appellations désignent le même raccord, tandis qu’une bride pivotante est une variante proche à anneau entièrement rotatif. En pratique, utilisez une bride à emboîtement pour les raccordements économiques à service modéré, une bride à collet soudé pour les charges sévères ou variables, et une bride tournante (Vanstone) lorsque vous avez besoin de démontages fréquents ou d’une économie d’alliage dans un service stable. Indiquez-nous les conditions de service et nous vous dirons honnêtement si une bride tournante est un mauvais choix.
Dimensions et normes — ASME B16.5 classes 150–2500 + embouts B16.9 + DIN / EN / JIS
Une bride tournante n’est correcte que lorsque son diamètre extérieur, son épaisseur, son cercle de boulonnage et son perçage correspondent exactement à la bride en vis-à-vis. Comme le perçage ASME B16.5 est commun à plusieurs types de brides, les valeurs ci-dessous sont les mêmes cercles de boulonnage que ceux de vos brides à collet soudé et pleines pour chaque dimension et chaque classe. Nos tableaux donnent les dimensions les plus demandées en acier au carbone pour le modèle tournant ; les tableaux complets de toutes les classes, ainsi que la série de l’embout apparié, sont fournis dans la fiche technique téléchargeable. ASME B16.5 couvre NPS 1/2 à 24 ; au-delà, les brides tournantes de grand diamètre relèvent de l’ASME B16.47 série A ou B.
| NPS | DE (O) | Épaisseur de bride (tf) | Cercle de boulonnage (BCD) | Nombre de boulons | Diamètre du trou. |
|---|---|---|---|---|---|
| 2″ | 6.00 | 1.00 | 4.75 | 4 | 0.75 |
| 3″ | 7.50 | 1.19 | 6.00 | 4 | 0.75 |
| 4″ | 9.00 | 1.31 | 7.50 | 8 | 0.75 |
| 6″ | 11.00 | 1.56 | 9.50 | 8 | 0.88 |
| 8″ | 13.50 | 1.75 | 11.75 | 8 | 0.88 |
| 10″ | 16.00 | 1.94 | 14.25 | 12 | 1.00 |
| 12″ | 19.00 | 2.19 | 17.00 | 12 | 1.00 |
| NPS | DE (O) | Épaisseur de bride (tf) | Cercle de boulonnage (BCD) | Nombre de boulons | Diamètre du trou. |
|---|---|---|---|---|---|
| 2″ | 6.50 | 1.31 | 5.00 | 8 | 0.75 |
| 3″ | 8.25 | 1.69 | 6.62 | 8 | 0.88 |
| 4″ | 10.00 | 1.88 | 7.88 | 8 | 0.88 |
| 6″ | 12.50 | 2.06 | 10.62 | 12 | 0.88 |
| 8″ | 15.00 | 2.44 | 13.00 | 12 | 1.00 |
| 10″ | 17.50 | 3.75 | 15.25 | 16 | 1.12 |
| 12″ | 20.50 | 4.00 | 17.75 | 16 | 1.25 |
Pour NPS 26″–60″, les dimensions des brides tournantes relèvent de l’ASME B16.47 (série A / série B). Les projets métriques font référence à l’EN 1092-1 (PN6–PN40, bride libre type 02) ou à la DIN 2642 ; les projets asiatiques citent la JIS B2220 (5K–20K). Chaque embout apparié suit l’ASME B16.9 (modèle long) ou la MSS SP-43 (modèle court à paroi mince). Nous vérifions votre norme de perçage et la série du tube correspondant lors du devis afin qu’un anneau DIN ne soit jamais associé à un embout ANSI.
Qualité, certification et traçabilité des matériaux
Rien ne fait perdre une semaine sur un chantier plus rapidement qu’un embout à collet livré sans documents valides, car il constitue la moitié de l’assemblage en contact avec le fluide et critique pour l’alliage. Les équipes d’approvisionnement nous racontent toujours la même histoire : un fournisseur annonce une nuance, ne peut pas présenter le certificat correspondant à la réception des marchandises, et tout le lot est mis en quarantaine pendant que la conduite reste à l’arrêt. Synbase comble cette lacune à la source. Chaque expédition comprend un certificat matière EN 10204 3.1 — analyse chimique, propriétés mécaniques et relevé du traitement thermique vérifiés dans notre usine — avec le numéro de coulée poinçonné sur le raccord, afin que l’embout entre les mains de l’inspecteur soit traçable jusqu’à la coulée sidérurgique qui l’a produit. Lorsque le projet l’exige, nous organisons une certification EN 10204 3.2 avec inspection par un tiers tel que SGS, BV ou TÜV.
Synbase est l’activité dédiée aux brides du groupe E-CHENG STEEL GROUP, qui forge, traite thermiquement et usine des tubes, raccords, brides et vannes sur ses propres sites, au lieu de négocier des stocks non marqués provenant du dépôt d’un tiers. Nos matières premières proviennent directement de contrats d’approvisionnement à long terme conclus avec les plus grands producteurs d’acier chinois — Baosteel, Tianjin Pipe (TPCO), Ansteel et TISCO — et le groupe est membre de la China Iron and Steel Association. Cette continuité — de l’aciérie de référence à notre forge interne, puis aux numéros de coulée estampés sur chaque anneau et embout, jusqu’au certificat 3.1 — permet à votre service qualité de libérer les pièces sans nouveaux essais.
Conseil d’approvisionnement — trois vérifications avant le boulonnage
Un faux certificat d’essai en usine constitue un risque réel sur le marché des raccords. À la réception des pièces, effectuez trois contrôles : le numéro de coulée frappé sur la bride et l’embout doit correspondre à celui figurant sur le certificat 3.1 ; le certificat doit indiquer les valeurs d’essai effectivement mesurées, et pas seulement la mention « conforme à la spécification » ; et vous devez pouvoir vérifier l’usine émettrice. Des documents authentiques satisfont à ces trois contrôles — demandez-nous un exemplaire et effectuez vous-même les vérifications.
Vous souhaitez consulter notre documentation avant de vous engager ?
Demandez un exemplaire du certificat matière EN 10204 3.1 →Outils d’ingénierie et d’optimisation des brides à joint tournant
FAQ sur les brides à joint tournant
Quel est l’autre nom d’une bride à joint tournant ?
Les autres appellations courantes de la bride à joint tournant sont bride libre, bride d’appui, bride pivotante, bride van stone ou bride annulaire à joint tournant, souvent abrégée en LJRF. Dans les tuyauteries en plastique, revêtues et les gaines HVAC, vous entendrez le plus souvent le terme « van stone », tandis que dans les tuyauteries en acier, toutes ces appellations sont utilisées indifféremment et désignent le même anneau libre qui tourne autour d’un embout soudé bout à bout. Un anneau d’angle laminé, par exemple, pivote parce qu’il est laminé pour assurer sa stabilité structurelle et non percé selon une norme de classe de pression ASME B16.5.
Quelle est la différence entre une bride à joint tournant et une bride à emboîtement ?
Une bride à joint tournant se compose d’un anneau libre et d’un embout soudé au tube ; il s’agit généralement d’un raccord en deux parties. L’anneau tourne librement autour du tube et de l’embout, ce qui facilite l’alignement des boulons, et il n’est jamais en contact avec le fluide. À l’inverse, la bride à emboîtement est monobloc : elle se glisse sur le tube et doit être soudée ; elle est moins chère et plus simple, mais ne peut être retirée qu’en coupant le tube, et toute la bride entre en contact avec le fluide. Lorsque des démontages fréquents sont nécessaires et que des alliages coûteux sont utilisés, cette solution est plus économique qu’une bride à emboîtement, qui convient aux applications à pression plus faible et en conditions de service modérées.
Quelle est la différence entre une bride à joint tournant et une bride van stone ?
Dans la nomenclature des tuyauteries en acier, il s’agit du même raccord : un anneau libre tournant sur le bord évasé de l’embout, encore parfois appelé van stone — un nom issu des tuyauteries en plastique, revêtues et des gaines, où l’embout adopte une forme évasée. Tout repose sur l’alignement des boulons et le maintien de l’anneau de bride hors du flux ; le principe reste identique, qu’on parle de joint tournant ou de van stone.
Quelle est la différence entre un embout de Type A et un embout de Type B ?
La différence indiquée dans les tableaux concerne le rayon du congé de portée, et non la longueur. Un embout de Type A possède un grand rayon d’angle pour s’insérer dans l’alésage d’une bride à joint tournant ; un embout de Type B a un petit rayon pour se loger sous une bride à emboîtement utilisée comme anneau d’appui. Utilisez le Type A avec une véritable bride à joint tournant. Le Type C est la version évasée (van stone), dont l’épaisseur de portée représente environ 75 % de l’épaisseur de paroi du tube.
Quand ne faut-il pas utiliser une bride à joint tournant ?
Évitez les brides à joint tournant en service cyclique ou soumis aux vibrations. Cet assemblage présente une faible résistance à la fatigue, et c’est le métal de base de l’embout — et non la soudure — qui se fatigue au fil du temps. En présence de charges sévères ou fluctuantes, une bride à collet à souder soudée bout à bout est le choix approprié. Les brides à joint tournant sont particulièrement adaptées aux lignes en service constant qui nécessitent des démontages fréquents ou une économie sur les alliages.
De quels matériaux sont constitués les brides à joint tournant et les embouts ?
Les anneaux d’appui sont fabriqués soit en acier au carbone (ASTM A105 ou A350 LF2 pour le service à basse température), soit en acier inoxydable (A182 F304/F316/F316L). Les embouts fournis sont fabriqués dans une nuance correspondante ou supérieure (A234 WPB au carbone ; A403 WP304/316L inoxydable ; ou duplex et alliage pour un service en environnement acide ou chloruré). Comme seul l’embout est en contact avec le fluide, l’économie courante consiste à utiliser un anneau d’appui en acier au carbone avec un embout en alliage.
Fournissez-vous un certificat matière et quel est le délai d’approvisionnement ?
Chaque bride à joint tournant et chaque embout Synbase est expédié avec un certificat matière EN 10204 3.1 et un numéro de coulée marqué ; une certification 3.2 par un tiers est disponible sur demande. Les paires standard en stock sont généralement expédiées sous 1 à 2 semaines, tandis que les paires spéciales en alliage ou non standard nécessitent environ 3 à 4 semaines — nous confirmons le délai exact au regard de votre demande de devis RFQ.