Accesorios soldados a tope de acero al carbono, ASTM A234 WPB, directos de fábrica de Synbase Steel
Los accesorios soldados a tope de acero al carbono transmiten toda la resistencia de la tubería que conectan, pero solo cuando la composición química, el espesor de pared y las dimensiones ASME B16.9 son correctos en la inspección de recepción. Synbase fabrica codos, tes, reductores, tapas, cruces y extremos cortos ASTM A234 Grado WPB en nuestra propia planta de accesorios de 70 000 m², los envía con certificados de ensayo de fábrica EN 10204 3.1 trazables a la colada de acero y respalda cada lote con aprobaciones API, ISO y de sociedades de clasificación marina. Usted suelda con una especificación conocida, no con un sello que no puede verificar.
Solicitar una cotización / RFQ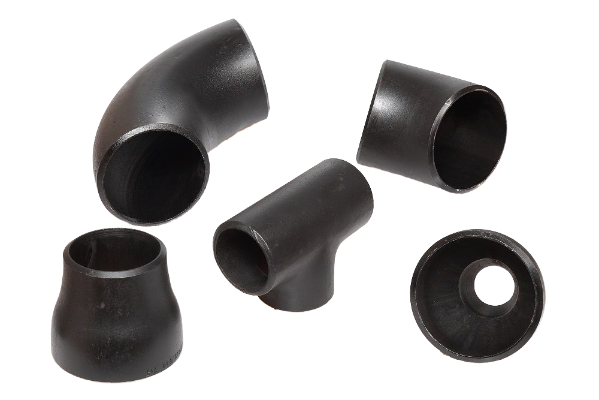
Por qué los accesorios A234 WPB importados fallan en la inspección y cómo lo evita un fabricante con trazabilidad de fábrica
La mayoría de los lotes rechazados de accesorios soldados a tope de acero al carbono no fallan por el grado indicado. Fallan por una marca que el inspector no puede rastrear, un bisel ovalado que el soldador debe forzar para alinearlo o un espesor de pared inferior al supuesto en el procedimiento de soldadura. Un accesorio soldado a tope es simplemente un componente forjado de acero al carbono y acero aleado que permite realizar una conexión soldada de penetración completa y paso completo entre dos tramos de tubería, pero su valor reside por completo en la documentación y las dimensiones que lo respaldan.
Las tres fallas que realmente encarecen los proyectos
- Brechas de trazabilidad. Un certificado ISO 9001 genérico demuestra que existe una fábrica; no demuestra que su colada específica de acero cumpla con el pedido.
- Desviación dimensional. Un codo con el diámetro exterior correcto, pero con un extremo alto-bajo o una distancia entre centros y extremos incorrecta, obliga a montar con abrazaderas, genera desalineación interna y puede causar perforación por quemado.
- Sustitución de cédula. Los accesorios de acero al carbono más livianos que la cédula 40 rara vez se almacenan por debajo de ~12″, por lo que una pieza de pared delgada puede entrar en una línea de mayor espesor y la pasada de raíz presentar falta de fusión.
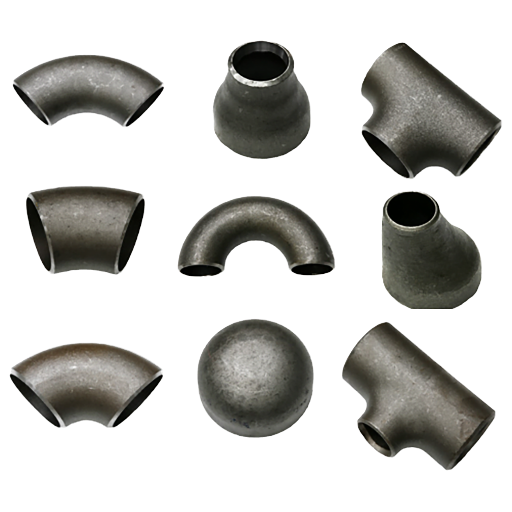
Synbase resuelve las tres situaciones desde el origen. A diferencia de un distribuidor que revende lo que llega al almacén, Synbase forja accesorios A234 WPB en sus propias prensas de 6000 toneladas, los ensaya en su propio laboratorio metalúrgico y emite certificados de ensayo de fábrica vinculados a la colada original de acero, porque un accesorio que no puede rastrearse se convierte en un elemento de riesgo en cuanto el inspector pregunta. Los mismos accesorios se envían a proyectos de petróleo y gas, petroquímica y sistemas de tuberías de energía en más de 100 países, y las secciones siguientes le ofrecen la composición química verificada, las dimensiones y tolerancias publicadas de ASME B16.9 y el historial de fabricación que necesitan tanto el responsable de adquisiciones como el ingeniero de tuberías antes de comprometer una sola soldadura.
ASTM A234 WPB explicada: composición química, propiedades mecánicas y catálogo de grados
ASTM A234/A234M es la especificación estándar para accesorios de tubería de acero al carbono y acero aleado forjados, destinados a servicio a temperaturas moderadas y altas. Estos accesorios se utilizan en tuberías a presión y en la fabricación de recipientes a presión, y la norma fija los requisitos del material para cada grado. El grado WPB es el grado de acero al carbono más utilizado de la familia: las letras significan W (soldable/forjado), P (presión) y B (banda de resistencia mínima de grado B). Los accesorios de construcción soldada añaden una «W» al final de la designación del grado.
La soldabilidad está incluida en la norma, no la agrega el proveedor
A234 establece un control explícito del carbono equivalente: CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, y el resultado no debe ser mayor que 0.50 y debe informarse en el certificado de ensayo de fábrica. Ese único número indica al ingeniero de soldadura si la colada se soldará sin sorpresas de precalentamiento. Synbase lo informa en cada CMTC, porque una «buena soldabilidad» sin la cifra de CE es solo una afirmación, y en un cabezal de petróleo y gas de 24 pulgadas esa afirmación marca la diferencia entre una pasada de raíz limpia y una soldadura agrietada.
Composición química de A234 WPB / WPC
| Elemento | WPB (% en peso) | WPC (% en peso) |
|---|---|---|
| Carbono (C) | 0.30 máx. | 0.35 máx. |
| Manganeso (Mn) | 0.29–1.06 | 0.29–1.06 |
| Fósforo (P) | 0.050 máx. | 0.050 máx. |
| Azufre (S) | 0.058 máx. | 0.058 máx. |
| Silicio (Si) | 0.10 mín. | 0.10 mín. |
| Cr / Mo | 0.40 / 0.15 máx. | 0.40 / 0.15 máx. |
| Ni / Cu / V | 0.40 / 0.40 / 0.08 máx. | 0.40 / 0.40 / 0.08 máx. |
Fuente: ASTM A234/A234M, corroborada elemento por elemento por especificaciones publicadas independientes. Por cada reducción de 0.01% por debajo del carbono máximo, A234 permite que el máximo de manganeso aumente 0.06%, hasta el límite permitido por la especificación. La suma Cu+Ni+Cr+Mo no debe superar 1.00%.
Propiedades mecánicas (WPB / WPC)
| Propiedad | WPB | WPC |
|---|---|---|
| Resistencia a la tracción, mín. | 415 MPa (60 ksi) | 485 MPa (70 ksi) |
| Límite elástico, mín. (0.2%) | 240 MPa (35 ksi) | 275 MPa (40 ksi) |
| Alargamiento longitudinal | 22% mín. | 22% mín. |
| Alargamiento transversal | 14% mín. | 14% mín. |
| Alargamiento de material de placa | 17% mín. | 17% mín. |
La elección entre WPB y WPC se reduce a ese aumento de resistencia: WPC aporta aproximadamente 70 MPa más de resistencia a la tracción, con un límite de carbono mayor, lo que puede exigir más cuidado con el precalentamiento en paredes gruesas. WPB sigue siendo el valor predeterminado para la gran mayoría de las tuberías a presión de acero al carbono.
El grado de acero al carbono no es un grado para altas temperaturas: sepa dónde termina WPB
El WPB de acero al carbono simple cubre tuberías a presión de temperatura moderada y fabricación de recipientes a presión hasta aproximadamente 425°C (800°F). Por encima de ese rango debe subir por la escala de cromo-molibdeno de A234: WP11 y WP22 para líneas de vapor, sobrecalentador y recalentador, y luego WP91 para servicio avanzado de fluencia en tuberías de calderas termoeléctricas de alta presión. Tratar WPB como un grado universal para «servicio en caliente» es un error de especificación que provoca fallas por fluencia y oxidación, un punto que desarrollamos en la sección de selección de grados más adelante.
La ventana de tolerancias de A234 WPB: dimensiones y tolerancias ASME B16.9 y B16.28
Casi todos los catálogos mencionan ASME B16.9 y luego no incluyen ninguno de sus números. Esa brecha es donde comienza el retrabajo en campo, por lo que publicamos las dimensiones y la ventana de tolerancias completas. ASME B16.9 rige los codos de radio largo, tes, reductores, tapas y extremos cortos; ASME B16.28 rige los codos de radio corto y los retornos; ASME B16.25 rige el bisel del extremo para soldar. La diferencia entre B16.9 y B16.28 se refiere únicamente al radio del codo, no a la resistencia, y ninguna de estas normas asigna una clasificación de presión: solo controlan la geometría.
Dos hechos que contradicen una suposición común en el taller
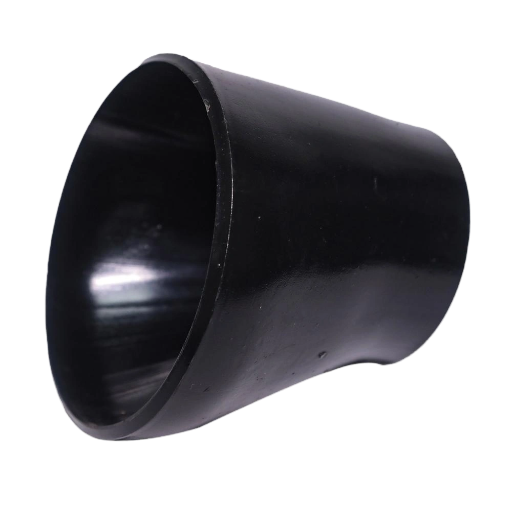
- Un reductor concéntrico y uno excéntrico no se diferencian por la longitud. Ambos comparten la misma longitud total H según B16.9; el desplazamiento excéntrico mueve la línea central, no la longitud, por lo que un reductor 8×6 mide 152 mm de largo en cualquiera de las dos formas.
- La tolerancia de centro a extremo depende del rango de tamaño, no es un valor único. Se mantiene en ±2 mm hasta NPS 18, luego se amplía a ±3 mm (NPS 26–30) y ±5 mm (NPS 32–48). Una tabla de despiece con un solo valor es incorrecta por encima de NPS 24.
«La disputa que vemos con más frecuencia es un espesor de pared exactamente del 87.5% del nominal en una línea crítica. La norma lo permite, pero la sub tolerancia del molino y el adelgazamiento por conformado se acumulan, por lo que en pedidos de alta consecuencia mantenemos nuestro propio mínimo interno por encima del mínimo del código e incluimos la pared medida en el certificado. El número que un comprador puede leer vale más que el número que permite un código.»
La gama de accesorios A234 WPB de Synbase: tipos, tamaños y configuraciones
Por encima de 1″ NPS, ningún otro método de unión ofrece tantos tamaños, cédulas y materiales como el accesorio soldado a tope, exactamente por eso las líneas críticas y de gran diámetro en petróleo y gas, petroquímica y energía lo eligen por defecto. Synbase produce la familia completa de productos A234 WPB con construcción sin costura o soldada, desde NPS ½ hasta 48″ y desde cédula 10 hasta XXS, con la norma dimensional indicada en cada partida.
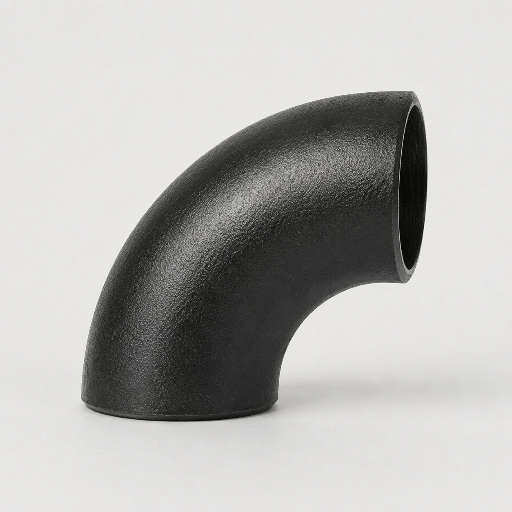
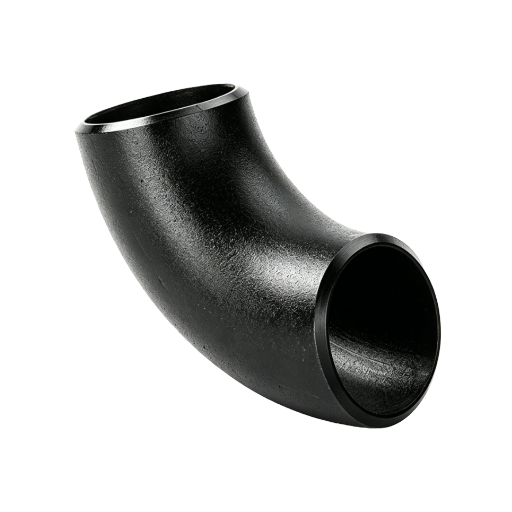
Codos, 90° / 45° / 180°
- Radio largo (B16.9) y radio corto (B16.28).
- LR R=1.5D · SR R=1.0D · NPS ½–48
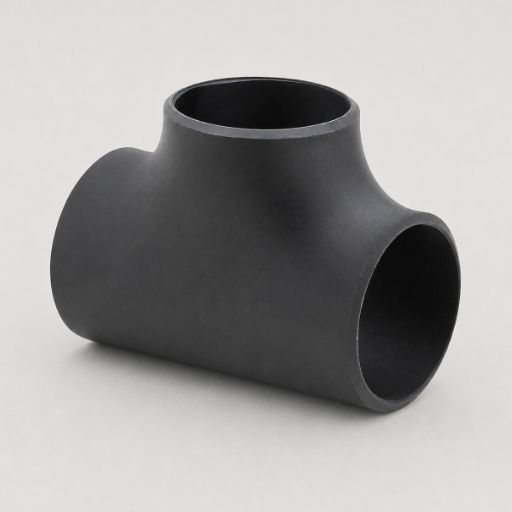
Tes, iguales y reductoras
- Construcción de salida sin costura o extruida.
- Centro a extremo según B16.9 · NPS ½–48
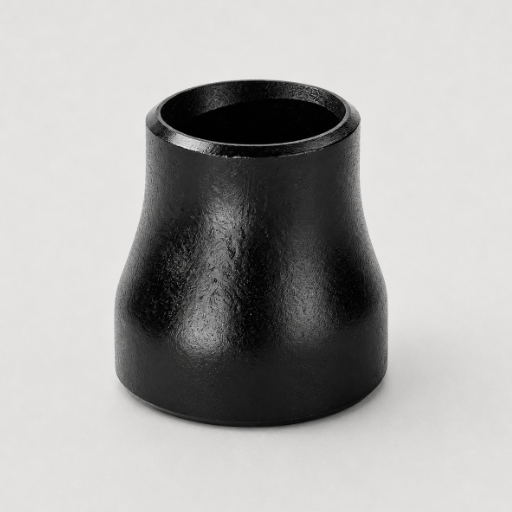
Reductores, concéntricos y excéntricos
- Longitud H idéntica; la línea central difiere.
- Plano del lado de drenaje en el excéntrico · NPS ¾–48
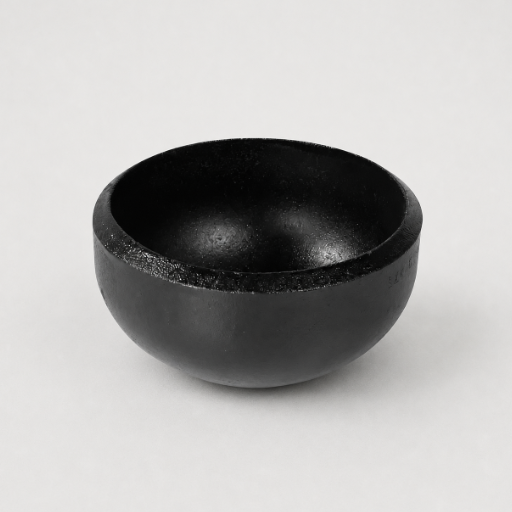
Tapas
- Cabezal elipsoidal según el código ASME BPV.
- Longitud E/H1 · NPS ½–48
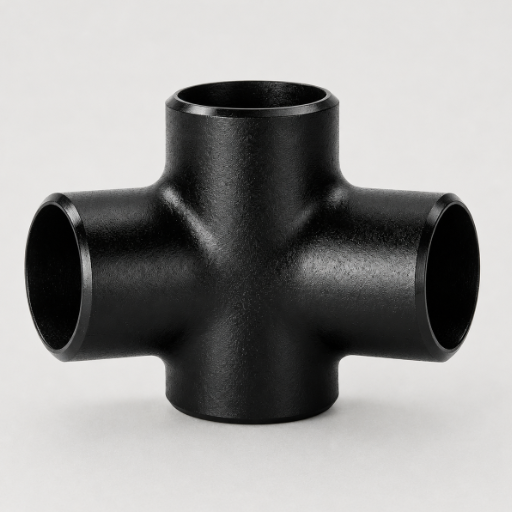
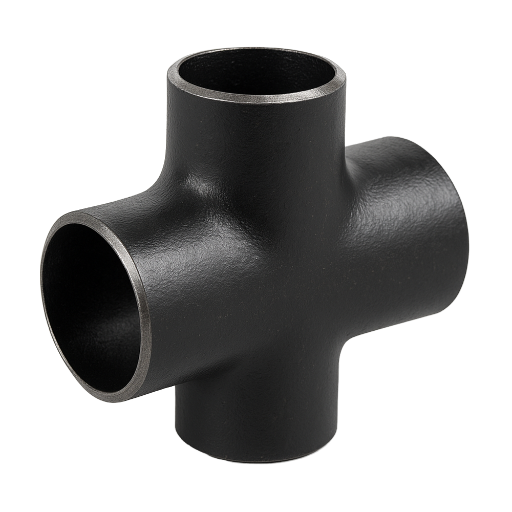
Cruces
- Derivaciones de cuatro vías, iguales y reductoras.
- MSS-SP-75 / B16.9 · fabricación bajo pedido
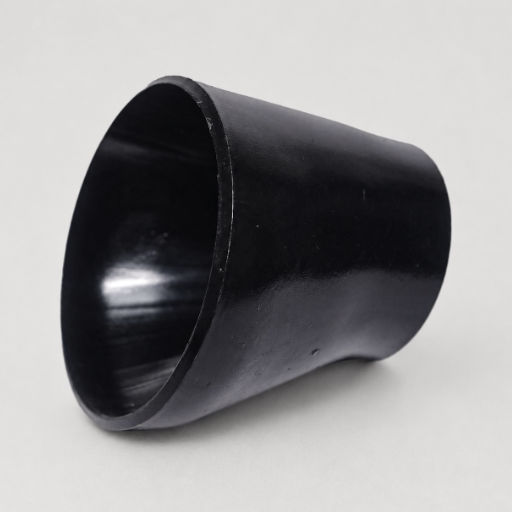
Extremos cortos
- De unión solapada, para conjuntos con brida de respaldo.
- Tipo A / B · longitud F según B16.9
Por qué elegir soldadura a tope en lugar de soldadura por enchufe o roscada
Una soldadura a tope de penetración completa, radiografiada en su totalidad, tiene una eficiencia de unión de 1.0 según ASME B31.3; la unión se clasifica con toda la resistencia de la tubería base, sin factor de reducción de la unión soldada. Las uniones por enchufe y roscadas no pueden igualarla y, lo que es igualmente importante, bloquean la inspección volumétrica. Este es un compromiso real de ingeniería, no un eslogan:
| Factor | Soldadura a tope (A234 WPB) | Soldadura por enchufe (B16.11) | Roscada (B16.11) |
|---|---|---|---|
| Eficiencia de la unión (RT completa) | 1.0 (resistencia total de la tubería) | Filete — reducida | Mecánica — reducida |
| END volumétrico (RT/UT) | Sí | No (solo superficial) | No (solo superficial) |
| Diámetro interior / volumen muerto | Diámetro interior liso y al ras | Hendidura en el enchufe | Hendidura de la rosca |
| Rango de tamaños óptimo | >1–2″, gran diámetro | Diámetro pequeño, <4″ | Diámetro pequeño, bajo riesgo |
| Desmontaje | Permanente | Permanente | Desmontable |
Las designaciones de clase según ASME B16.11 (enchufe 3000/6000/9000; roscada 2000/3000/6000) son etiquetas de clase, no valores en psi. La compensación real: en líneas de instrumentos de diámetro pequeño y alta presión, la soldadura a tope no siempre es la opción correcta; la soldadura por enchufe puede ser la elección de ingeniería para una alineación repetible con menos preparación del bisel.
¿Está adaptando accesorios a una línea nueva? Consulte nuestra tubería para líneas API 5L para obtener el suministro de tubería y accesorios de una sola fábrica, o solicite una verificación de disponibilidad por tamaño y cédula →
Cómo elegir el grado correcto según el servicio: el cruce del carbono al cromo-molibdeno
A234 WPB es el accesorio correcto para tuberías a presión de acero al carbono a temperatura moderada y el incorrecto en cuanto el servicio entra en temperaturas sostenidas elevadas o en un medio corrosivo. La selección del grado es una decisión de servicio antes que de precio, por lo que primero debe establecer la temperatura y el fluido.
El cruce de temperatura
| Rango de servicio | Grado A234 | Líneas típicas | Resistencia mínima a la tracción |
|---|---|---|---|
| ≤ ~425°C (800°F), estándar | WPB (carbono) | Petróleo y gas, agua, cabezales de proceso | 415 MPa |
| Vapor / caldera a temperatura elevada | WP11 / WP12 (1¼Cr) | Vapor, agua caliente, alta temperatura moderada | 415–485 MPa |
| Sobrecalentador / vapor de alta presión | WP22 (2¼Cr-1Mo) | Sobrecalentadores, recalentadores | ≥520 MPa |
| Servicio avanzado de fluencia | WP91 (9Cr-1Mo-V) | Sistemas de tuberías de calderas termoeléctricas de alta presión | ≥620 MPa |
WPB es acero al carbono simple con resistencia a la corrosión solo moderada; no está destinado por defecto a ácidos, cloruros ni servicio ácido (H2S). Confirme NACE MR0175 / ISO 15156 o cambie a una aleación resistente a la corrosión.
Mapa de compatibilidad entre accesorios y tuberías
Los accesorios A234 WPB están diseñados para acoplarse con tuberías a presión de acero al carbono de composición química y cédula compatibles. La materia prima WPB suele provenir de tuberías A106 Gr.B/C y placas A516-70 / A572, por eso la metalurgia de soldadura se alinea correctamente:
| Accesorio WPB con… | Compatibilidad | Nota |
|---|---|---|
| Tubería sin costura ASTM A106 Gr.B | Recomendado | Composición química compartida; coincidencia estándar para alta temperatura |
| Tubería ASTM A53 Gr.B | Recomendado | Líneas comunes de servicios / presión estructural |
| Tubería para líneas API 5L Gr.B / grado X | Verificar CE y cédula | Igualar espesor de pared y carbono equivalente |
| Tubería inoxidable / dúplex | No compatible | Utilice en su lugar accesorios inoxidables A403 |
Especifíquelo para impedir sustituciones
Synbase indica TANTO la especificación del material (ASTM A234/A234M Gr.WPB) COMO la norma dimensional (ASME B16.9) en cada partida, además de NPS, cédula y preparación del extremo. El error común es omitir uno de estos datos: esa ambigüedad permite sustituir el bisel, el peso o el espesor de pared, y convierte un accesorio del «mismo NPS» en un retrabajo de campo en su carrete que cuesta mucho más que la pieza.
¿No está seguro de si WPB o un grado Cr-Mo se ajusta a su servicio? Envíe su temperatura de diseño y el medio →
Del número de colada al certificado de ensayo de fábrica: el flujo de trabajo de 7 etapas de Synbase
La falla individual más costosa en los accesorios soldados a tope de acero al carbono no es una dimensión, sino un accesorio cuya documentación el inspector no acepta. Un ejemplo real: un inspector de proyecto rechazó en el sitio todo un lote A234 porque quería que el número de colada de la acería estuviera estampado en la pieza, aunque la propia A234 permite usar el número de colada o la identificación de colada del fabricante. Cuando se rompe la trazabilidad, un accesorio que mide perfectamente sigue convirtiéndose en un elemento de riesgo.
Integramos la respuesta en la línea de producción, no en una afirmación comercial. Cada accesorio Synbase A234 WPB pasa por una cadena documentada que relaciona la pieza terminada con la colada original de acero:
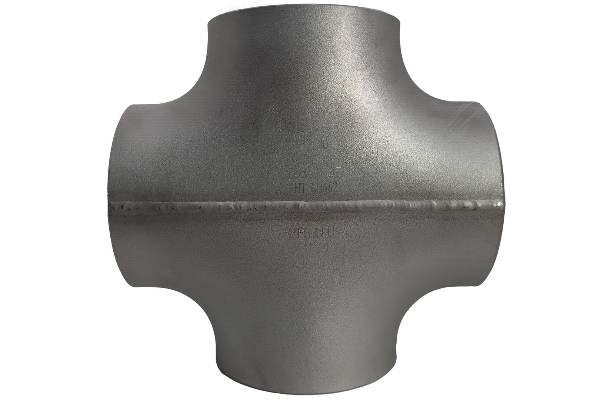
La base de accesorios que respalda el certificado
Esto funciona en una base especializada de tuberías, accesorios y bridas de 70 000 m², con 42 000 m² de planta, prensas hidráulicas de 6000 y 2000 toneladas, tres máquinas de conformado por empuje de inducción de frecuencia media, dos grandes máquinas de curvado por inducción y un laboratorio metalúrgico completo (impacto, tracción, dureza, metalografía e hidrostática). Esta base posee más de 200 patentes nacionales y produce según las normas API, ASTM/ASME, EN, DIN, JIS y GB.
-
01
Colada y materia prima
Acero calmado, productos tubulares sin costura o soldados por fusión, barras o placas de material A106/A516-70/A572; cada colada se registra con su análisis certificado de fábrica.
-
02
Conformado
Conformado en caliente por empuje en prensas hidráulicas de 6000 y 2000 toneladas, conformado por empuje de inducción y curvado por inducción de alta frecuencia, métodos de conformado de codos documentados en patentes como CN102161146A.
-
03
Tratamiento térmico
Normalizado, recocido o normalizado y revenido en el horno de tratamiento térmico a gas natural, según el párrafo 7 de ASTM A960/A960M; los accesorios soldados reciben PWHT a 1100–1250°F.
-
04
Mecanizado y bisel
Preparación del extremo para soldar según ASME B16.25 en tornos verticales de 2.5 m y una taladradora-fresadora CNC.
-
05
END
Análisis de la colada mediante PMI, ensayos de tracción y MPI / UT / hidrostáticos según lo exija el pedido, en nuestro laboratorio equipado por CNAS.
-
06
Certificación
Certificado de ensayo de fábrica EN 10204 3.1 (3.2 presenciado por terceros bajo solicitud), con composición química, propiedades mecánicas y carbono equivalente informado.
-
07
Marcado y trazabilidad
Marca de la colada o de identificación de colada del fabricante que, mediante nuestros registros, se vincula al CMTC original y al número de colada de acero.
Certificaciones y cumplimiento global
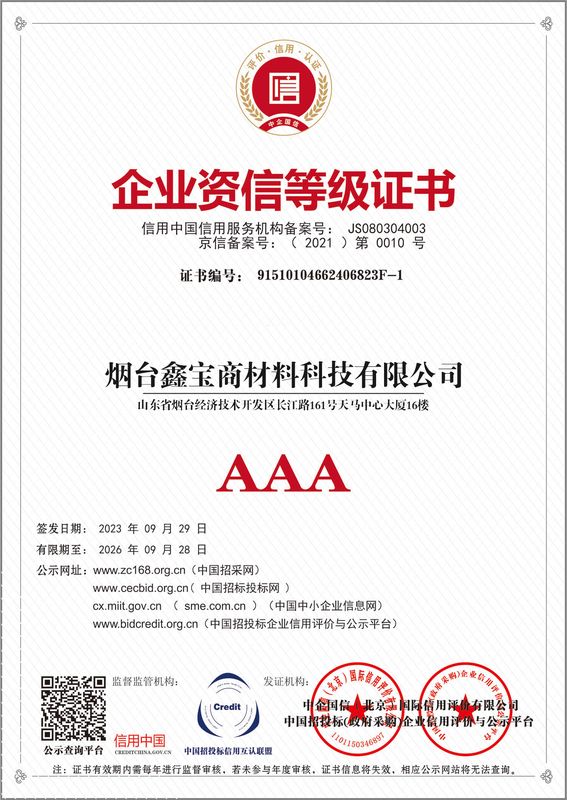
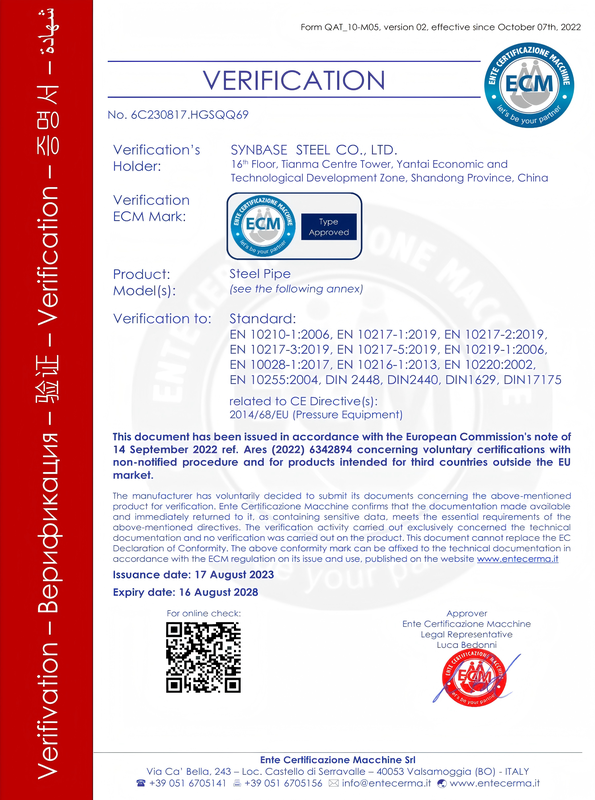
Un certificado ISO 9001 a nivel de fábrica demuestra que existe una planta; un pedido específico necesita una cadena de custodia, y la brecha entre ambos es exactamente donde se rechazan lotes en el sitio. Synbase cuenta con aprobaciones identificadas y auditables que permiten enviar accesorios A234 WPB a proyectos de petróleo y gas, petroquímica, energía y marina en más de 100 países; no se trata de una sola imagen de logotipo, sino del conjunto de certificados que realmente solicitan los inspectores, porque una marca genérica sin un certificado de ensayo de fábrica que la respalde es lo primero que cuestiona un auditor externo.
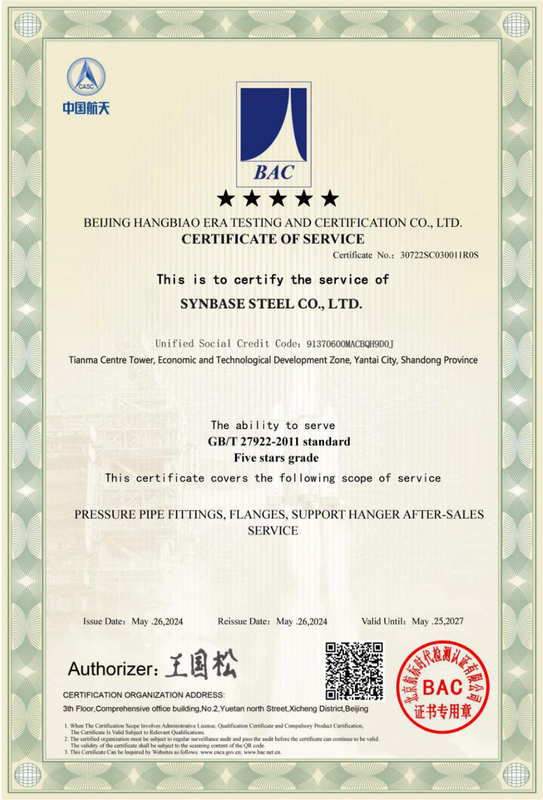
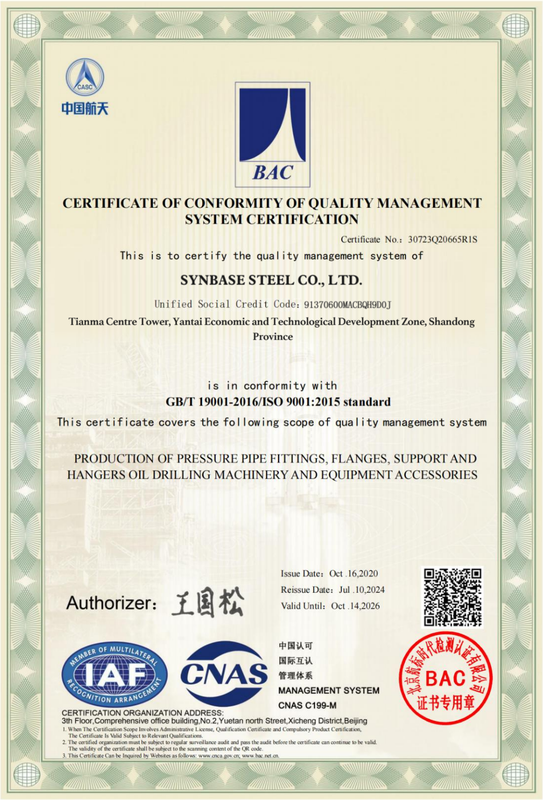
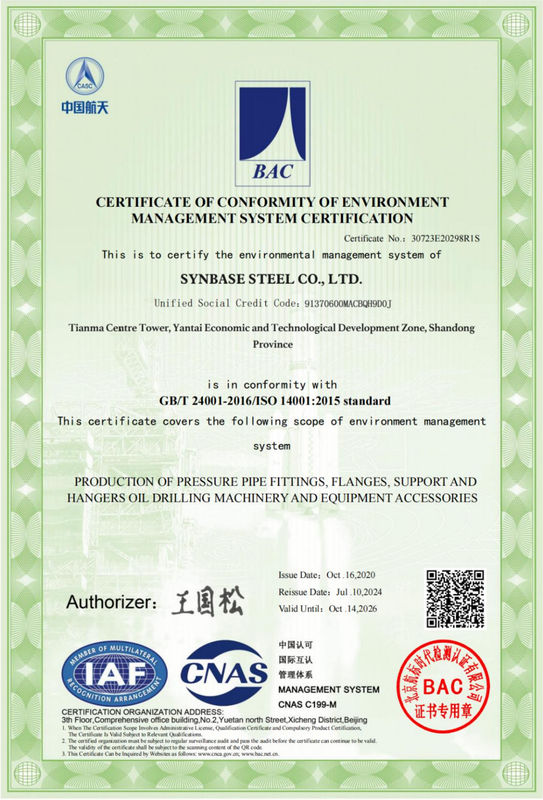
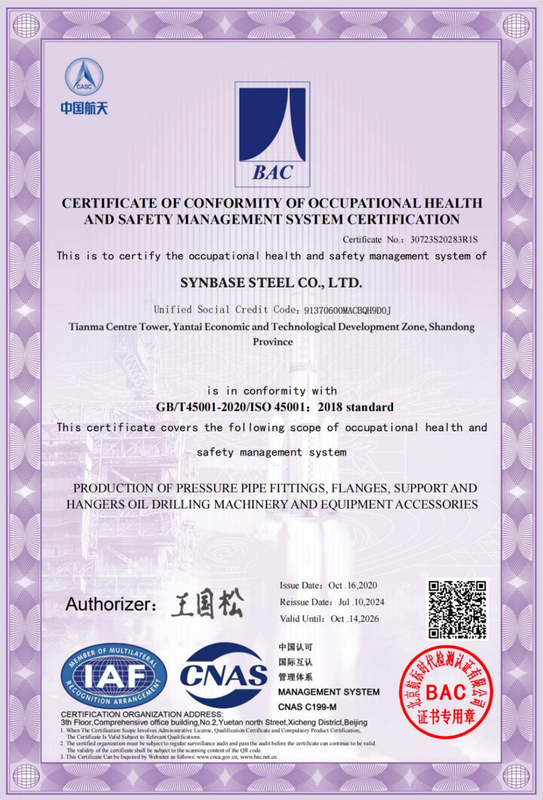
API
Instituto Americano del Petróleo
ISO 9001
Gestión de la calidad
ISO 14001
Medio ambiente
ISO 45001
Seguridad y salud ocupacional
CE / PED
UE 2014/68/EU
ABS · DNV
Clase marina
BV · LR · CCS
Clasificación de buques
EN 10204 3.1/3.2
Certificado de ensayo de fábrica
Guía de adquisiciones: gama de tamaños, cédulas, plazo de entrega y exportación
El costo real de un accesorio soldado a tope rara vez es el precio unitario de la factura proforma. Es el costo oculto de una serie de codos incorrecta que invalida todo un carrete, un plazo de entrega de 12 semanas que obliga a sobreabastecerse y una reclamación de calidad de su propio cliente posterior. Una cadena de suministro directa de fábrica ataca los tres problemas, porque Synbase controla el acero, el conformado y el certificado dentro de un mismo sistema de producción en lugar de revender existencias que nunca fabricó; eso es lo que reduce la entrega de una parada de refinería de semanas a días.
Lo que suministramos
- Gama: NPS ½ a 48″, cédulas SCH 10 / 20 / 40 / STD / 80 / XS / 160 / XXS, con construcción soldada y forjada.
- Normas bajo solicitud: ASME B16.9 / B16.28 / B16.25, MSS-SP-75, EN 10253-2, JIS B2311, indicadas en cada partida.
- Documentación: certificados de ensayo de fábrica EN 10204 3.1 como estándar; 3.2 presenciado por terceros y END adicional bajo solicitud.
- Logística: embalaje de exportación apto para transporte marítimo y almacenamiento integrado mediante los centros de procesamiento y logística de E-CHENG, al servicio de clientes en más de 100 países.
El costo está en la soldadura, no en el accesorio: presupueste con honestidad
El accesorio en sí suele ser más barato que las alternativas mecánicas, pero la unión soldada implica mano de obra de soldadores certificados, tiempo de biselado y ajuste, e inspección radiográfica. Estudios independientes de costos de tuberías soldadas frente a tuberías sin soldadura sitúan la radiografía por sí sola en aproximadamente un tercio de la mano de obra de soldadura en trabajos de alta presión. La soldadura a tope se justifica por la integridad a largo plazo y el mantenimiento mínimo, no por el menor costo inicial, por lo que un modelo de TCO debe incluir el precio de la soldadura y la inspección, no solo el del accesorio.
Una soldadura a tope de penetración completa radiografiada en su totalidad se clasifica con la resistencia total de la tubería base, la integridad a largo plazo que justifica la unión soldada frente a su mayor costo de instalación.
Eficiencia de la unión según el factor de calidad de la unión soldada de ASME B31.3 para soldaduras a tope de penetración completa con RT al 100 %.Un plan de inspección de recepción que previene fugas en campo
- Confirme que la marca de colada o de identificación de la colada pueda rastrearse hasta el MTC; realice una comprobación puntual de la composición química mediante PMI.
- Mida el diámetro exterior (OD) en ambos extremos en dos direcciones perpendiculares (verificación de ovalidad) y el espesor de pared con micrómetro, además de realizar UT en las tangentes conformadas.
- Verifique la distancia entre el centro y el extremo conforme al plano en una muestra del lote real antes de cortar cualquier tubería.
- Inspeccione el talón del bisel y la cara de raíz conforme a ASME B16.25; rechace los biseles dañados en lugar de forzar la alineación.
¿Tiene una fecha límite?
Envíe su lista de materiales para recibir una cotización y una estimación del plazo de entrega →Herramientas y calculadoras de ingeniería
Calculadora de dimensiones y tolerancias para codos ASME B16.9
Calculadora de carbono equivalente (CE) y soldabilidad para A234
Selector de grado A234 según el servicio
Preguntas frecuentes
01
¿Qué es el material de grado WPB de ASTM A234?
ASTM A234 WPB es un acero al carbono trabajado para accesorios de tubería utilizados en servicios a presión a temperaturas moderadas y altas. El código de grado indica W de soldable, P de presión y B del rango de resistencia del grado B; WPB tiene una resistencia mínima a la tracción de 415 MPa (60 ksi) y un límite elástico mínimo de 240 MPa (35 ksi), con un contenido máximo de carbono de 0.30%.
02
¿Cuál es la diferencia entre WPB y WPC en ASTM A234?
Ambos son grados de acero al carbono conforme a la misma especificación A234. WPC permite un contenido de carbono mayor (0.35% máx. frente a 0.30% para WPB) y ofrece una resistencia mínima a la tracción mayor de 485 MPa (70 ksi), frente a los 415 MPa de WPB. WPB es, con diferencia, el grado más común para tuberías; WPC se elige cuando se especifica una resistencia ligeramente mayor.
03
¿Los accesorios A234 WPB son sin costura o soldados, y una de las formas es más resistente?
Los accesorios A234 WPB se fabrican tanto sin costura como soldados, conforme a los mismos requisitos dimensionales de ASME B16.9 y mecánicos de ASTM A234; los accesorios soldados simplemente llevan una “W” añadida a la marca del grado. La forma trabajada sin soldadura suele preferirse en líneas de diámetros pequeños y servicio exigente por su microestructura uniforme, mientras que la construcción soldada es común en diámetros grandes por razones de costo. La afirmación de “sin costura débil” es una simplificación de marketing; un accesorio soldado calificado con los ensayos no destructivos (NDT) requeridos es igualmente aceptable.
04
¿Cuál es la diferencia entre ASTM A234 (WPB) y ASTM A105?
La pregunta A234 frente a A105 surge en casi todos los pedidos: A234 es la norma para accesorios soldados a tope de material trabajado, mientras que A105 es una norma de acero al carbono forjado utilizada principalmente para bridas y accesorios forjados. Son productos diferentes y no son intercambiables. Incluso los grados “equivalentes” con referencias cruzadas, como EN 10253-2 P265GH o JIS STPT370, coinciden solo en composición química y servicio; confirme la temperatura de diseño, los límites de fluencia lenta y la documentación antes de cualquier sustitución.
05
¿Puedo usar accesorios A234 WPB con tubería A106 grado B?
Sí. A234 WPB y A106 Gr.B comparten una composición química compatible de acero al carbono, por lo que la metalurgia de la soldadura es compatible y la combinación es habitual en tuberías a presión para altas temperaturas. Confirme que la cédula y el carbono equivalente sean compatibles con su procedimiento de soldadura, e indique en el pedido las normas de material y dimensional.
06
¿Una cédula más alta implica una mayor clasificación de presión para el accesorio?
No. Un accesorio soldado a tope no tiene una clasificación de presión independiente como un accesorio forjado; sigue la cédula de la tubería conectada y la tabla de presión-temperatura del código de tuberías aplicable (por ejemplo, ASME B31.3). La cédula designa el espesor de pared, y la presión admisible también disminuye al aumentar la temperatura, por lo que “una cédula más alta equivale a una mayor clasificación de presión” es una interpretación errónea frecuente.
07
¿Proporcionan certificados de ensayo de fábrica EN 10204 3.1 y trazabilidad de la colada?
Sí. Cada lote de Synbase A234 WPB se envía con un certificado de ensayo de fábrica EN 10204 3.1 (3.2 presenciado por un tercero previa solicitud) que informa la composición química, las propiedades mecánicas y el carbono equivalente. Esa marca del accesorio puede rastrearse mediante nuestros registros hasta la colada de acero certificada original, de modo que la pieza puede auditarse hasta el número de colada y no hasta un certificado de fábrica genérico.
08
¿Qué dimensiones y cédulas suministran, y qué hay de los accesorios de pared delgada?
Synbase suministra de NPS ½ a 48″ en cédulas SCH 10 a XXS. Los accesorios de acero al carbono de espesor inferior a Sch 40 rara vez se almacenan por debajo de aproximadamente 12″ en el mercado, y ahí es donde aparecen los riesgos de sustitución y de plazo de entrega; como fabricante, producimos cédulas de pared delgada y no estándar bajo pedido, en lugar de sustituirlas por una pieza más pesada.