Tubo de aço sem costura é um tubo fabricado sem solda longitudinal, de modo que a estrutura dos grãos do aço se mantém contínua em toda a circunferência. Esse simples fato já explica por que engenheiros escolhem tubos sem costura para serviços de alta pressão, alta temperatura, com presença de H₂S e criogênicos: não há solda para inspecionar, corroer ou reduzir a classificação de pressão. Neste artigo, explicamos como os tubos sem costura são fabricados, como realmente se comparam aos tubos soldados, quais graus e dimensões atendem a cada aplicação e o que verificar no material recebido antes da instalação.
Atualizado em junho de 2026 · Revisado pela equipe técnica da Synbase Steel.
Especificações rápidas: tubo de aço sem costura em resumo
| Faixa de dimensões | NPS ⅛ a 30 (acabamento a quente e a frio) |
| Dimensões aplicáveis | ASME B36.10M (aço-carbono e aço-liga), B36.19M (aço inoxidável) |
| Graus comuns | A106, A53 Type S, API 5L, A312, A790, A335, A333, A519 |
| Fator de junta soldada (E) | 1.00 (sem solda), conforme ASME B31.3 |
| Certificação | Certificado de ensaio da usina EN 10204 3.1 com rastreabilidade do número da corrida |
A resposta curta é: não há solda. Para fabricar tubos de aço sem costura, um tarugo maciço aquecido é perfurado e laminado até atingir as dimensões desejadas. Esse processo não cria solda em nenhum ponto. Como a ASME B31.3 atribui ao tubo sem costura fator de qualidade da junta soldada de 1.00, contra 0.85 para um tubo ERW (soldado por resistência elétrica), ele suporta cerca de 20 percent a mais de pressão de serviço com a mesma espessura de parede. Esse é o motivo para escolhê-lo quando nenhuma solda é aceitável.
- O tubo sem costura não é automaticamente a opção mais resistente; hoje, tubos soldados frequentemente falham no corpo, e não na solda. A vantagem do tubo sem costura está na margem, não em alguma propriedade mágica.
- Geralmente, tudo depende de um valor: o fator de junta soldada da ASME B31.3, 1.00 contra 0.85, conhecido pelos engenheiros como O fator 0.85.
- Tubo sem costura é uma categoria de tubo; a indicação do grau A106, A312, A335 ou A333 é que define o material e a aplicação prevista.
- A verificação decisiva é feita no certificado de ensaio da usina EN 10204 3.1, não no folheto.
O que é um tubo de aço sem costura? (E quando a solda representa um risco)
A fabricação de tubos de aço sem costura começa com um tarugo redondo maciço, que é aquecido e perfurado pelo centro para formar um tubo oco. Em seguida, ele é laminado e trefilado até as dimensões desejadas, com controle dos diâmetros externo e interno. Como não há solda, não existe linha de solda que possa facilitar a corrosão ou se tornar um ponto fraco para a pressão. Já o tubo soldado começa como uma chapa plana de aço, que é conformada em cilindro e unida ao longo de uma solda.
Por que isso importa? Tudo se resume à severidade do serviço. Em condições corrosivas, uma linha de solda é atacada ao longo da linha de união mais rapidamente que o metal de base, abrindo um sulco na costura enquanto o restante do tubo ainda parece novo. Por isso, normas de tubulação sob pressão, como ASME B31.3, além de proprietários e engenheiros de planta, exigem tubos sem costura quando estão presentes alta pressão, alta temperatura, serviço ácido (a presença de H2S), carregamento cíclico ou tenacidade criogênica.
Errar na especificação custa caro de qualquer forma. Especificar um tubo sem costura caro demais para uma linha estrutural ou de água de baixa pressão significa apenas desperdiçar dinheiro: em serviço estrutural, não há diferença de desempenho mensurável entre as duas opções. Especificar um tubo soldado mais barato para serviço com presença de H₂S ou cargas cíclicas pode preparar o terreno para uma falha futura, cuja substituição custará muito mais. O trabalho consiste em determinar de que lado dessa linha está a sua aplicação; o restante deste guia ajuda você a fazer essa avaliação.
Como é fabricado o tubo de aço sem costura (tarugo → perfuração → laminação → certificado)
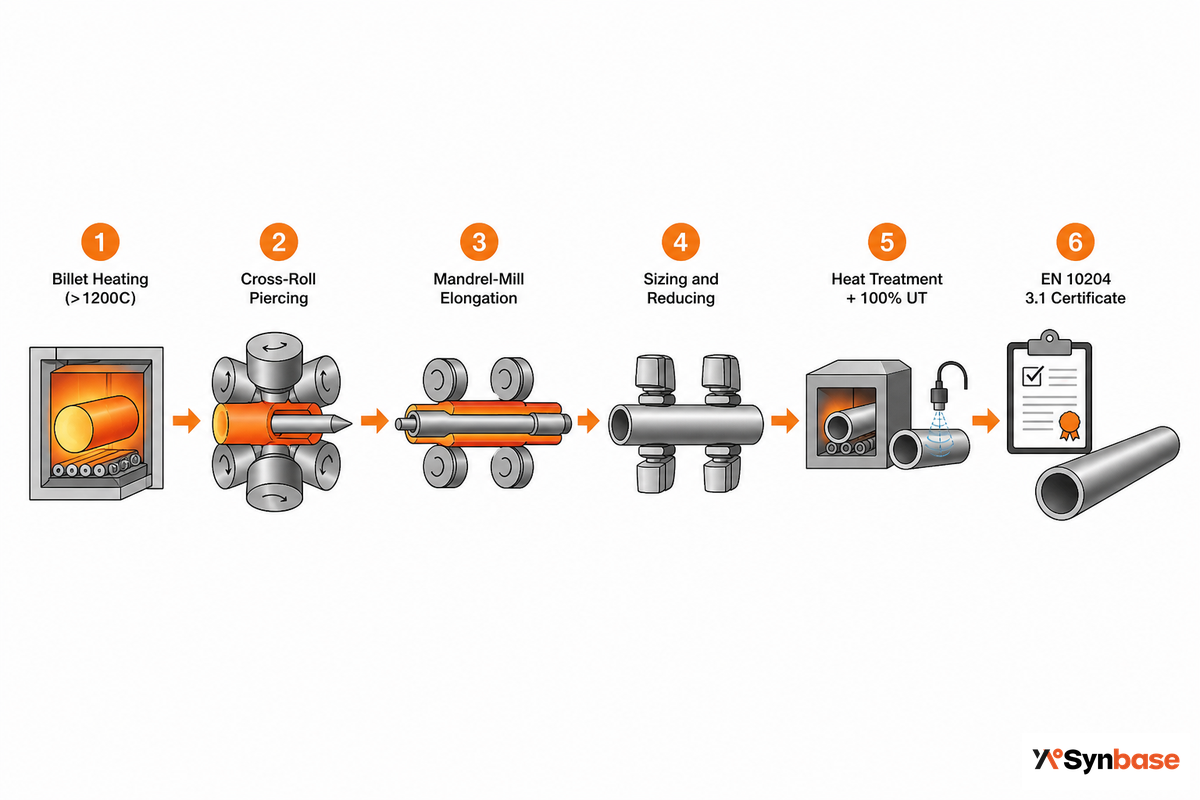
O tubo de aço sem costura é fabricado por conformação a quente de um tarugo maciço, obtido de um lingote, transformado em tubo pelo processo Mannesmann. Não há soldagem em nenhuma etapa do processo de fabricação. O tarugo é perfurado, laminado e estirado; a classificação de pressão é definida na etapa de perfuração, não acrescentada em uma estação de soldagem.
Alguns graus endurecem durante a fabricação do tubo, enquanto outros passam por tratamento térmico. Essa rota de fabricação de tubos de aço sem costura com grãos contínuos encontra respaldo na literatura metalúrgica: um estudo do Departamento de Energia dos EUA sobre o processamento termomecânico de tubos observa a flexibilidade dimensional do laminador de perfuração Mannesmann, enquanto uma pesquisa da University of Michigan divide a fabricação por conformação a quente em 3 etapas: perfuração por laminação cruzada, alongamento e dimensionamento.
Uma rota típica de fabricação na usina é assim:
- Aquecimento do tarugo: o tarugo redondo é carregado em um forno de soleira rotativa e aquecido a mais de aproximadamente 1.200°C (cerca de 2.200°F), temperatura que permite a conformação.
- Perfuração por laminação cruzada, etapa Mannesmann: o tarugo aquecido é perfurado sobre um mandril, formando uma lupa oca de parede espessa. É essa etapa que torna o tubo sem costura.
- Alongamento no laminador de mandris: uma barra de mandril é inserida e um laminador de múltiplas cadeiras reduz a espessura da parede para formar o tubo-mãe.
- Dimensionamento e redução: o tubo-mãe é laminado até atingir o diâmetro externo final e o tamanho nominal do tubo, com controle da espessura de parede.
- Tratamento térmico: normalização, recozimento ou têmpera e revenimento, conforme o grau, restabelecem a estrutura dos grãos e as propriedades mecânicas.
- Trefilação a frio: quando especificada, tubos de precisão e tubos mecânicos são trefilados a frio para obter tolerâncias exatas de diâmetro interno/diâmetro externo e acabamento superficial.
- Ensaio ultrassônico em todo o corpo e ensaio hidrostático: ensaios UT 100% e hidrostático verificam a integridade da parede antes do envio do tubo.
- Certificação EN 10204 3.1: composição química e propriedades mecânicas rastreáveis pelo número da corrida são certificadas pela área de inspeção da usina.
Todas as linhas modernas de fabricação de tubos sem costura se baseiam na rota Mannesmann de perfuração e mandril, há muito descrita em patentes de processo, como a USPTO US 2006/0174670 (métodos de perfuração com plugue e mandril Mannesmann). Se isso parece complexo para quem compra, resume-se a um ponto: a uniformidade da parede é incorporada ao tubo sem costura na etapa de perfuração, não acrescentada depois.
“Em uma linha de tubos sem costura, a integridade é incorporada na etapa de perfuração, não acrescentada depois em uma estação de soldagem. Vinculamos cada comprimento ao respectivo número da corrida no certificado 3.1, com composição química, limite de escoamento, resistência à tração e resultado ultrassônico, porque os compradores que especificam A106 ou A333 auditam esse documento, não nosso folheto.”
Toda a rota Mannesmann, da perfuração ao tratamento térmico, ensaio ultrassônico e certificação, é realizada internamente no sistema ISO 9001 da Synbase, em 7 linhas dedicadas a diferentes famílias de tubos sem costura. A empresa não revende tubos de outras usinas. Por que a rota importa para quem compra? Uma armadilha comum é presumir que todos os tubos sem costura são idênticos: uma linha A106 laminada corretamente, mas sem a etapa de normalização adequada, ainda pode ter desempenho inferior em serviço de alta temperatura, embora o certificado indique “sem costura”. Por isso, as etapas de tratamento térmico e ensaio ultrassônico acima devem constar no certificado que você audita, não apenas no folheto.
Tubo sem costura vs. tubo soldado (ERW/HFW): uma comparação honesta baseada em dados
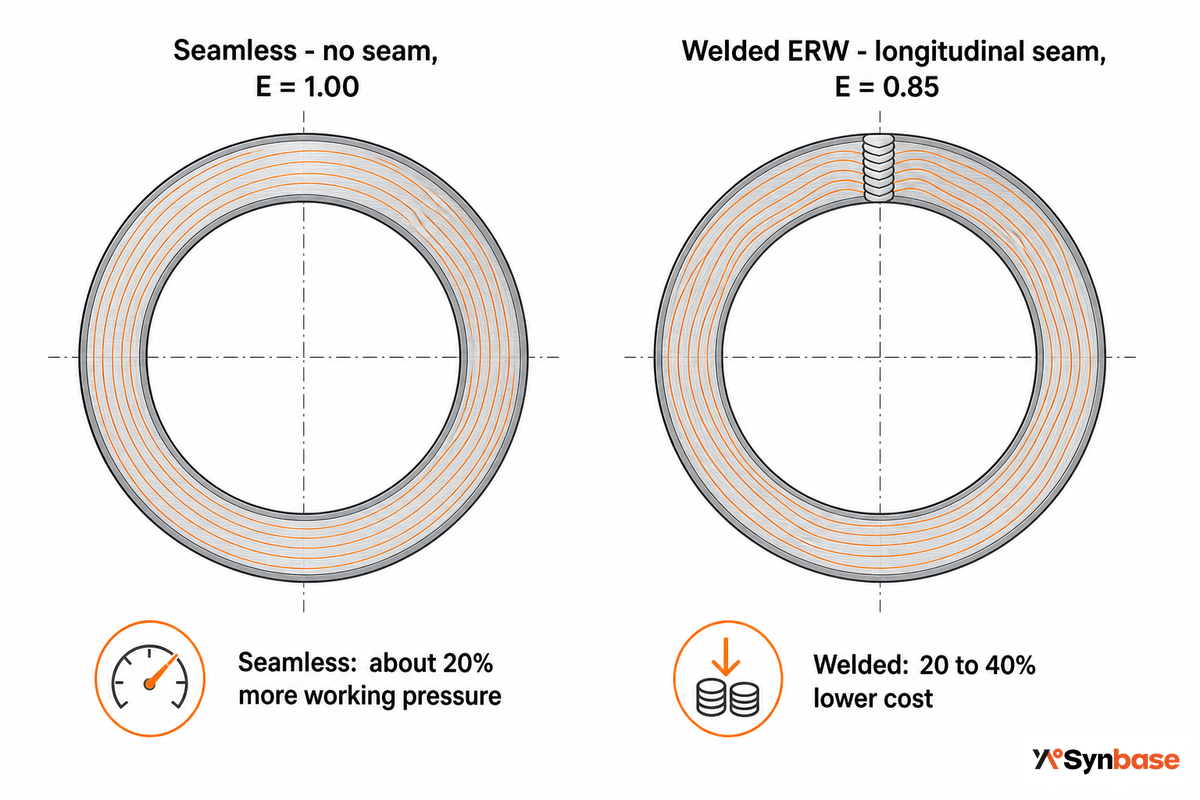
O tubo de aço sem costura é mais resistente do que o soldado? No papel, sim, mas a resposta mais precisa é que ele apresenta um conjunto diferente de defeitos; não é necessariamente mais resistente por natureza. A ferramenta mais útil para a comparação é O fator 0.85: o fator de qualidade da junta soldada longitudinal da ASME B31.3, que é 1.00 para tubos sem costura e 0.85 para tubos ERW.
Qual é a diferença entre tubos sem costura e tubos ERW?
O tubo ERW é fabricado a partir de uma bobina de aço laminada e depois unida ao longo de uma solda longitudinal por corrente de alta frequência. Já o tubo sem costura é perfurado a partir de um tarugo maciço e, portanto, não tem solda. As 3 diferenças práticas são o fator de junta da ASME (0.85 contra 1.00), o comportamento da solda diante da corrosão e o custo.
Segundo o código de tubulação de processo ASME B31.3, não é possível elevar a classificação da solda ERW para 1.00 por meio de ensaios adicionais. Por isso, a diferença de pressão é estrutural, não processual: em serviços críticos, uma parede mais fina de tubo sem costura pode substituir uma parede mais espessa de tubo soldado.
| Fator | Sem costura | Soldado (ERW/HFW) |
|---|---|---|
| Fator de junta soldada da ASME B31.3 (E) | 1.00 (sem solda) | 0.85 (ERW); não é possível elevar para 1.00 com ensaios adicionais |
| Pressão de serviço relativa, mesmo tamanho e espessura de parede | ~20% maior (1.00 / 0.85) | Referência (limitada pela solda) |
| Defeito / modo de falha | Sem solda; grãos contínuos. Desvantagem: maior variação na espessura de parede e diâmetro interno mais irregular | A solda pode formar sulcos ou sofrer sensibilização; tubos HFW modernos costumam falhar no corpo, não na solda |
| Requisito de END da solda | Nenhum (sem solda) | Inspeção da solda para serviços críticos |
| Custo relativo de aquisição | Referência de preço premium | Normalmente 20–40% menor, para a mesma especificação |
| Mais indicado para | Alta pressão, presença de H₂S, alta temperatura, serviço criogênico e corrosivo | Água, estruturas, diâmetro externo grande e distribuição convencional |
Fator de junta soldada conforme ASME B31.3; a pressão relativa resulta de 1.00 / 0.85 = 1.176.
É preciso ser honesto neste ponto, porque engenheiros de campo repetem a mesma resposta. Sim, tubos sem costura geralmente apresentam maior variação na espessura de parede do que tubos ERW e têm uma superfície interna mais irregular. Além disso, em muitos ensaios de ruptura, tubos modernos soldados por indução de alta frequência falham no corpo, não na solda. Para serviços convencionais, como água, contraventamento estrutural e distribuição geral, um tubo soldado com tratamento adequado é confiável e custa menos. O que o tubo sem costura oferece é margem onde ela importa: não há solda que reduza a classificação, linha de união sujeita à corrosão ou parede uniforme necessária para serviços de alta temperatura e cargas cíclicas.
Graus e normas de tubos sem costura explicados
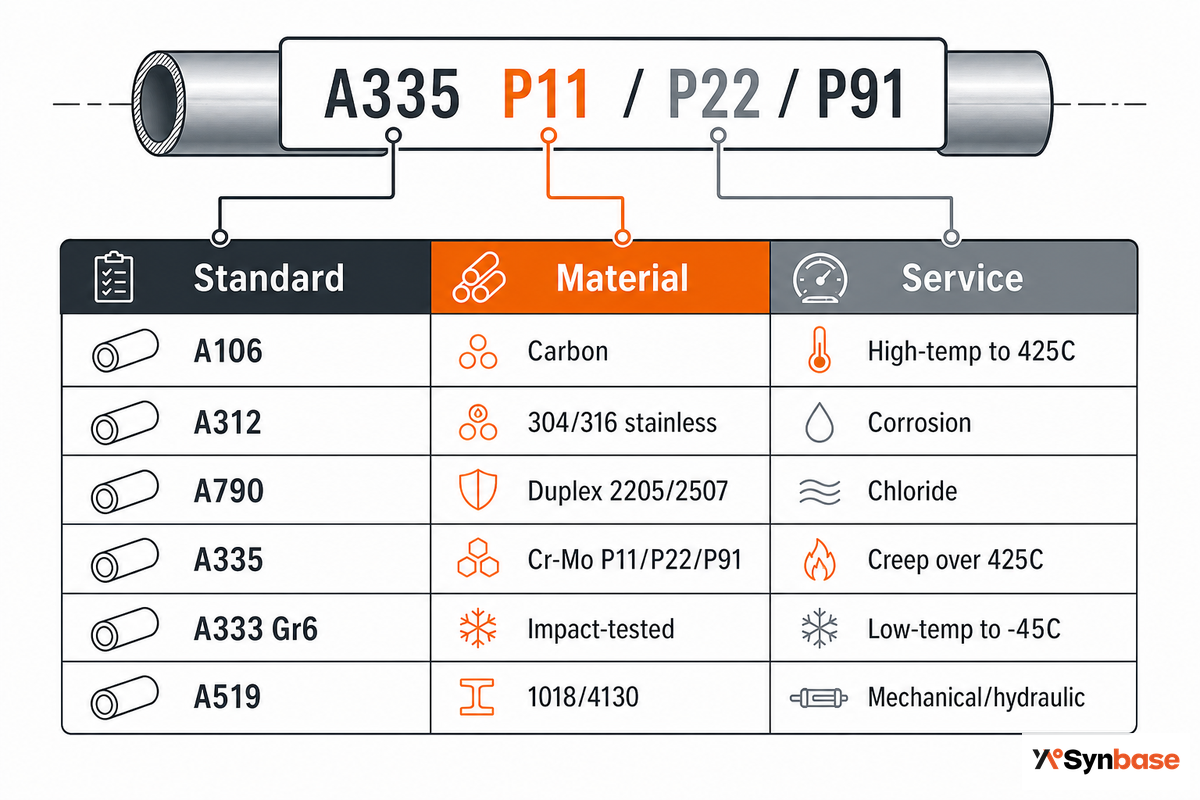
A maioria dos compradores chega com uma norma, não com uma família de produtos: uma especificação ASTM A312, uma linha A335 P91 ou uma especificação criogênica A333. “Tubo de aço sem costura” é uma categoria, e o erro caro é escolher as dimensões com base na família errada, pois o sistema de materiais, a norma aplicável e o acabamento mudam completamente entre um tubo para superaquecedor de usina termelétrica e um cilindro hidráulico. O decodificador de especificações de tubos abaixo mostra como interpretar uma indicação de desenho para identificar o material, a família e a faixa de serviço.
| Norma / especificação | Material | Faixa de serviço | Família |
|---|---|---|---|
| ASTM A106 (Gr A/B/C) | Aço-carbono | Alta temperatura até ~425°C; deve ser sem costura | Carbono |
| ASTM A53 Type S | Aço-carbono | Uso geral e estrutural (sem costura ou soldado) | Carbono |
| API 5L (sem costura) | Carbono, X42–X70 | Tubo de linha para petróleo e gás | Carbono |
| ASTM A312 | 304/304L, 316/316L, aço inoxidável | Serviços corrosivos, higiênicos e marítimos | Aço inoxidável |
| ASTM A790 | Duplex 2205 / 2507 | Cloretos / corrosão com alta resistência | Aço inoxidável |
| ASTM A335 (P11/P22/P91) | Aço-liga Cr-Mo | Serviço com deformação lenta acima de 425°C | Aço-liga (Cr-Mo) |
| ASTM A213 / A179 | Aço-carbono / aço-liga / aço inoxidável | Tubo para caldeira, superaquecedor e trocador de calor | Tubo para caldeira / trocador de calor |
| ASTM A519 | 1018 / 1026 / 4130 | Aplicações mecânicas, hidráulicas e peças usinadas | Tubos mecânicos |
| ASTM A333 Gr 6 | Aço-carbono/aço-liga submetido a ensaio de impacto | Baixa temperatura / serviço criogênico até −45°C e abaixo | Baixa temperatura |
Especificações de materiais conforme ASTM; classes dimensionais conforme ASME B36.10M. Sempre confirme a edição atual da ASTM ao adquirir o material.
Consulte a tabela como uma única referência: seu engenheiro especifica o produto, e você, como comprador, solicita a cotação com base na mesma linha. A indicação “A106 Gr B” significa tubo de aço-carbono sem costura para serviço de alta temperatura; “A312 TP316L” corresponde a tubo de aço inoxidável sem costura para serviço corrosivo; “A335 P91” é tubo sem costura de aço-liga Cr-Mo para serviço com deformação lenta acima de 425°C; e “A333 Gr 6” é tubo A333 sem costura para baixa temperatura, com tenacidade para serviço criogênico. As especificações de aço-carbono (A106 / A53 / API 5L) pertencem à família de tubos de aço-carbono sem costura. A diferença entre os materiais importa: os graus de aço inoxidável contêm pelo menos 10,5% de cromo para formar sua película passiva, enquanto o duplex 2205 contém cerca de 22% de cromo e aproximadamente 5% de níquel, indicado para serviços com cloretos e presença de H₂S. Por isso, substituir o duplex por 316 em um serviço especificado para duplex é uma redução dispendiosa de desempenho, não uma economia.
Dimensões, schedules e espessura de parede (NPS, SCH 40 vs 80, B36.10M)
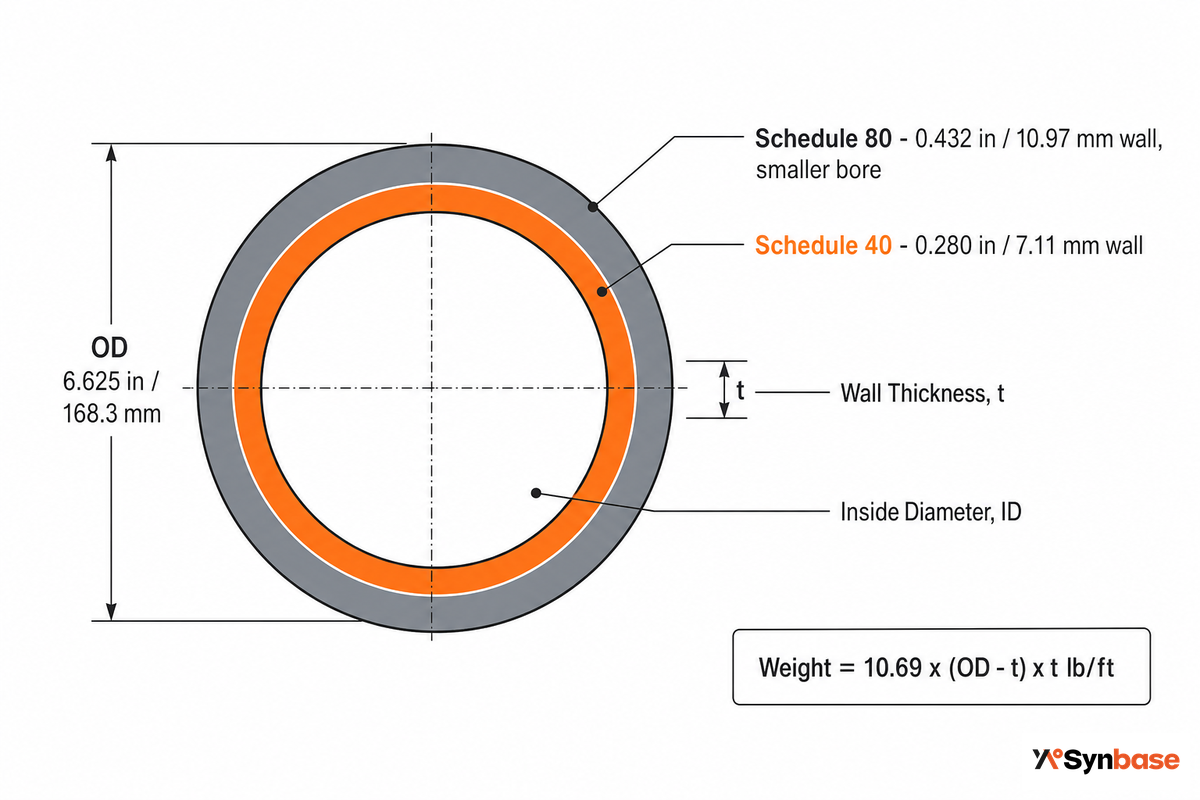
As dimensões de um tubo sem costura são definidas pelo tamanho nominal do tubo (NPS) e por um schedule. Até NPS 12, o NPS é apenas uma aproximação: um tubo NPS 2 tem diâmetro interno de cerca de 2.1″, não exatamente 2″. Acima de NPS 14, o número NPS corresponde aproximadamente ao diâmetro externo. O ponto principal é que, para um mesmo NPS, o diâmetro externo permanece constante, enquanto o schedule determina o diâmetro interno por meio da espessura de parede. Inverter essas medidas é um erro clássico no pedido de tubos de aço sem costura: informar o diâmetro interno como se fosse o diâmetro externo em um schedule pesado pode resultar em um tubo que não encaixa fisicamente na flange ou na conexão prevista.
Schedule indica a classe de espessura de parede: 10, 20, 40, 80, 160 e assim por diante; quanto maior o schedule, mais espessa a parede. Um tubo NPS 6 tem parede de 0.280″ (7,11 mm) no Schedule 40 e de 0.432″ (10,97 mm) no Schedule 80, mantendo o mesmo diâmetro externo de 6.625″ (168,3 mm) e um diâmetro interno menor. ASME B36.10M (aço-carbono e aço-liga) e B36.19M (aço inoxidável) contêm as tabelas para cada combinação de NPS e schedule.
Peso com extremidade lisa (lb/ft) = 10,69 × (DE − t) × t, com DE e espessura de parede t em polegadas. Exemplo para NPS 2, Schedule 40 (DE 2.375″ / 60,3 mm, t 0.154″ / 3,91 mm): 10,69 × (2.375 − 0.154) × 0.154 = 10,69 × 2,221 × 0.154 ≈ 3,66 lb/ft (cerca de 5,44 kg/m). Insira seus próprios valores de DE e espessura de parede ou use nossa calculadora de peso de tubos sem costura.
Uma última observação prática sobre comprimento e tolerância. As usinas de tubos sem costura fornecem comprimentos aleatórios simples (normalmente 16–24 ft) e comprimentos aleatórios duplos (32–48 ft). Comprimentos cortados sob medida custam mais porque geram sucata. Como a parede é laminada, e não conformada a partir de uma chapa precisa, espere uma variação de espessura de parede maior do que a de tubos soldados, dentro da tolerância permitida. Isso é relevante em aplicações hidráulicas ou de trocadores de calor que exigem tolerâncias estreitas.
Onde os tubos sem costura são usados: aplicações por serviço
Os tubos sem costura são usados sempre que a pressão, a temperatura ou a corrosão tornam uma solda inaceitável. Isso vale para petróleo e gás, geração de energia, refino e serviços criogênicos. Para determinar a aplicação adequada, combine os tipos de tubos sem costura abaixo com as condições de serviço. Use este guia de aplicações e famílias:
- Tubos de linha para petróleo e gás e transmissão de alta pressão → API 5L e tubos de aço-carbono sem costura A106; a parede sem solda suporta ciclos de alta pressão.
- Serviços em caldeiras, superaquecedores e economizadores → tubo sem costura para caldeira conforme A192/A210/A213 para componentes sob pressão e alta temperatura.
- Trocadores de calor de casco e tubos e condensadores → tubo para trocador de calor conforme A179/A213, com tolerância estreita de DE × espessura de parede para desempenho térmico.
- Cilindros hidráulicos, buchas e peças usinadas → tubos mecânicos sem costura (A519 trefilado a frio) para obter diâmetros interno e externo exatos.
- Linhas para GNL, climas frios e serviços criogênicos → tubos sem costura A333 para baixa temperatura, submetidos a ensaio de impacto Charpy até −45°C e abaixo.
É também aqui que os compradores cometem o erro mais comum. Tubos sem costura são a opção padrão acima de NPS 2 em serviços de alta pressão ou severos; abaixo desse tamanho, ou em aplicações estruturais e de água, tubos soldados competem em condições equivalentes e custam menos. A disciplina está em combinar a família com o fluido, a temperatura e a pressão, sem escolher tubos sem costura para tudo por padrão.
Como verificar a qualidade de tubos sem costura (MTC, EN 10204 3.1 e UT)
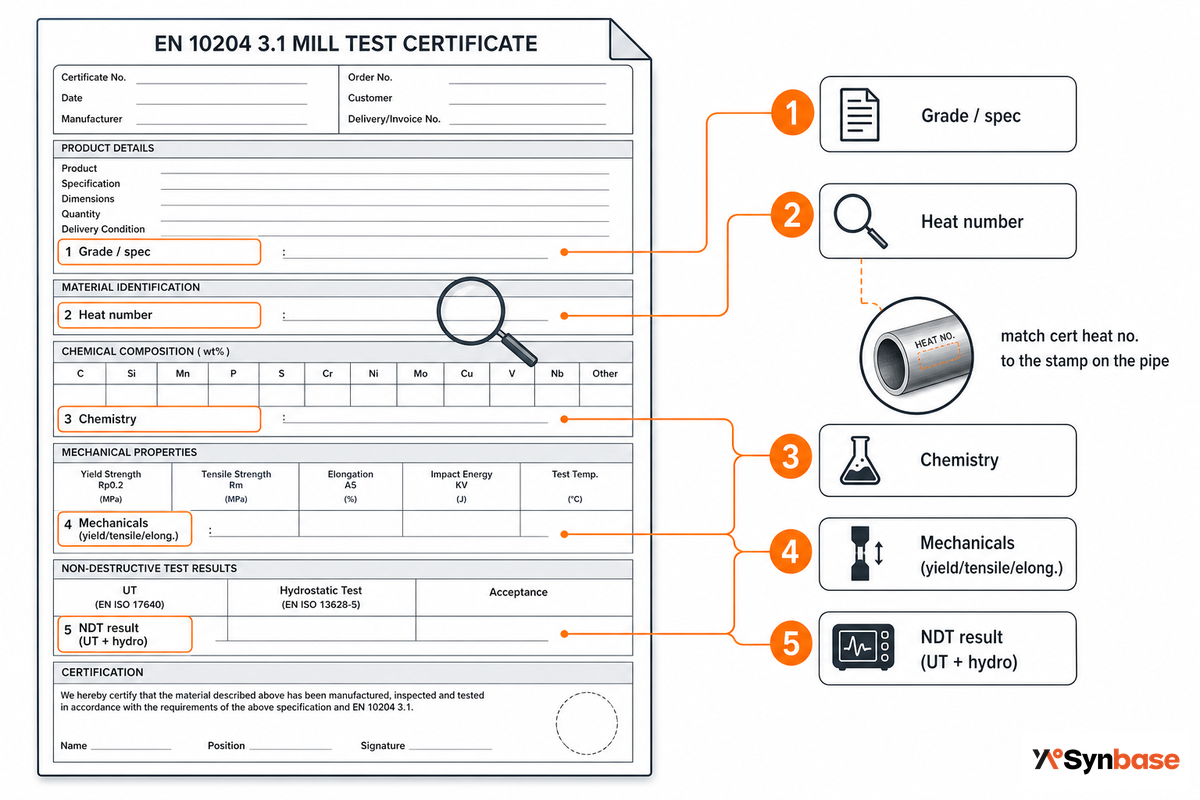
Como garantir que o tubo sem costura do seu pedido corresponde à documentação? Você não comprou a documentação como um extra: se o tubo e o certificado não corresponderem, a auditoria do fornecedor pode falhar ou a remessa pode ser rejeitada. O controle está com você e começa pelo certificado de ensaio da usina EN 10204. Um certificado Tipo 3.1 apresenta os resultados reais dos ensaios do lote, aprovados pela própria área de inspeção do fabricante; o Tipo 3.2 acrescenta uma terceira parte independente. Faça a auditoria de 5 campos do certificado da usina em cada pedido.
Auditoria de 5 campos do certificado da usina
- Grau / especificação: corresponde exatamente à indicação no pedido (por exemplo, A106 Gr B, A312 TP316L), incluindo a palavra “seamless” ou “Type S”.
- Número da corrida: identificador único que rastreia o tubo até a fusão original do aço.
- Composição química: a análise da corrida está dentro dos limites de composição do grau.
- Propriedades mecânicas: limite de escoamento, resistência à tração e alongamento atendem à especificação; os valores de impacto constam para graus de baixa temperatura.
- Resultado de END: os resultados dos ensaios ultrassônico 100% e hidrostático estão registrados.
Uma etapa de verificação que a maioria dos compradores ignora também é a mais barata: confirme se o número da corrida impresso no certificado corresponde ao número estampado no próprio tubo. Essa simples conferência vincula o comprimento recebido à fusão original e evita a maioria das trocas de material. Qualquer fornecedor que considere “opcional” o certificado de ensaio da usina já comprometeu sua condição de fornecedor qualificado antes mesmo de receber o pedido, pois acabou de se tornar a causa mais provável de uma falha em campo. Você pode solicitar um certificado 3.1 de amostra à usina de tubos de aço sem costura Synbase para conferir exatamente a documentação de verificação que acompanha cada pedido.
O que determina o preço dos tubos sem costura (fatores de custo e fornecimento direto da usina)
O preço do tubo sem costura é determinado principalmente por quatro fatores — sistema de materiais, diâmetro externo e espessura de parede, volume do pedido e escopo da documentação — e não por um único valor por tonelada. O tubo sem costura normalmente custa mais por tonelada que o tubo soldado porque começa com um tarugo perfurado, e esse adicional vale a pena quando a pressão, o serviço em ambiente ácido ou o custo de falha exigem o fator de junta 1.00.
Em vez de buscar um único preço total por tonelada, que varia conforme os detalhes do seu pedido, planeje com base nos fatores que realmente alteram o valor. Um fornecedor direto de tubos precifica cada fator de acordo com a sua especificação, e os custos de suprimentos e transporte variam conforme o tamanho do pedido e o porto de destino.
- O sistema de materiais, em ordem do menor para o maior, é carbono < liga < inoxidável < duplex; as ligas especiais têm o maior adicional.
- DE e espessura de parede / schedule: diâmetros maiores e paredes mais espessas aumentam o consumo de matéria-prima, e a precisão obtida por trefilação a frio acrescenta cerca de 10–30% em relação ao acabamento a quente.
- Volume do pedido: corridas completas e cargas completas de contêiner reduzem o custo unitário, enquanto pequenos lotes mistos custam mais.
- Escopo da documentação: inspeção de terceiros 3.1 versus 3.2, ensaios não destrutivos adicionais e revestimento (galvanização, 3LPE, FBE) aumentam o custo posto no destino.
Comprar diretamente da usina muda os cálculos para além do preço unitário. Um distribuidor acrescenta uma margem e expede a partir de um estoque misto, dificultando o rastreamento da corrida do seu tubo. Uma fábrica fornecedora direta emite o certificado EN 10204 3.1 (ou 3.2) por conta própria e faz a cotação com base no seu DE, na espessura de parede, no grau e na quantidade exatos, portanto você precifica a especificação, e não uma tonelada genérica. Como os custos da matéria-prima variam, trate qualquer faixa publicada por pé como indicativa e faça o preço com base na sua especificação real.
Panorama do setor: para onde caminham a demanda e as especificações de tubos sem costura
O que deve orientar sua especificação agora é uma mudança de materiais, e não uma manchete do mercado: à medida que os serviços offshore e em ambiente ácido se expandem, as revisões de projeto levam cada vez mais os compradores a deixar o 316 padrão e adotar tubos sem costura de alta liga resistentes à corrosão, duplex (A790) e Cr-Mo (A335). O petróleo e gás é, segundo relatos do setor, o maior consumidor individual de tubos de aço inoxidável duplex e representa uma parcela grande e crescente da demanda; portanto, se o seu serviço for rico em cloretos ou ácido, espere essa mudança na próxima revisão da especificação, e não no momento da entrega.
No lado dos códigos, o ASME B31.3 foi atualizado para a edição de 2024 (publicada em dezembro de 2024, substituindo a edição de 2022) com uma atualização significativa sobre fadiga, mas o fator de junta 1.00 do tubo sem costura versus 0.85 do ERW, que fundamenta a decisão entre sem costura e soldado, não mudou. Há também um sinal claro do lado da demanda: o interesse em comparações de “ERW versus sem costura” aumentou ano a ano, indicando que os compradores estão avaliando essa relação custo-benefício mais cedo no projeto.
Apenas para contextualizar o mercado, previsões independentes projetam um crescimento dos tubos de aço inoxidável duplex de aproximadamente 4–6% ao ano até meados da década de 2030; isso é um contexto indicativo, não um motivo para especificar. O que importa em um projeto de 2026 é mais específico e útil: se o seu serviço for offshore, ácido ou exposto a cloretos, cote agora uma opção de tubo sem costura duplex ou Cr-Mo junto com o seu caso-base em carbono ou 316, porque é aí que a disponibilidade e os prazos de entrega estão se restringindo primeiro.
Perguntas frequentes
O que é um tubo de aço sem costura?
Ver resposta
Os tubos sem costura são mais resistentes que os tubos soldados?
Ver resposta
Qual é mais barato: tubo sem costura ou tubo soldado?
Ver resposta
Qual é a diferença entre tubos sem costura e tubos ERW?
Ver resposta
O tubo de aço Schedule 40 é sem costura?
Ver resposta
O que é um certificado de ensaio da usina (MTC) e por que ele é importante?
Ver resposta
Quais são os problemas comuns dos tubos sem costura?
Ver resposta
Obtenha o grau certo de tubo sem costura, certificado e direto da usina
Envie sua norma, grau, DE × espessura de parede e quantidade. Você receberá uma cotação direta da usina, um exemplo de certificado EN 10204 3.1 e uma resposta objetiva sobre qual das sete famílias de tubos sem costura, ou tubo soldado, é adequada ao seu serviço.
Conheça os tubos de aço sem costura da Synbase →Sobre esta análise
Este guia foi escrito sob a perspectiva de uma usina de tubos sem costura. Os detalhes do processo, o critério de decisão do Fator 0.85 e a Auditoria do certificado da usina em 5 campos refletem o que nossa equipe de inspeção verifica em cada corrida nas nossas linhas de carbono, aço inoxidável, liga e baixa temperatura. Os valores das normas (ASME B31.3, B36.10M, ASTM, EN 10204) são citados junto aos respectivos organismos emissores; apresentamos deliberadamente os números de crescimento do mercado como contexto indicativo, e não como base para a especificação. Revisado pela equipe técnica da Synbase Steel.
Referências e fontes
- Tubulação de processo ASME B31.3American Society of Mechanical Engineers (fator de qualidade da junta de solda)
- Tubos de aço forjado, soldados e sem costura ASME B36.10MAmerican Society of Mechanical Engineers (dimensões)
- Guia de tubulação de processo ASME B31.3Los Alamos National Laboratory Engineering Standards
- Processamento termomecânico controlado de tubos (laminador perfurador Mannesmann)U.S. Department of Energy
- Monitoramento da excentricidade de tubos sem costura na perfuração por laminação cruzadaUniversity of Michigan
- Microestrutura e dureza de cascas ocas de tubos durante a perfuraçãoNational Center for Biotechnology Information (NIH)
- Documentos de inspeção EN 10204 (Tipo 3.1 / 3.2)International Organization for Standardization
- US 2006/0174670 A1, método de perfuração para fabricação de tubos sem costuraUSPTO via Google Patents