Fabricantes de tubos de revestimento API 5CT: guia completo de especificações técnicas e suprimentos

Os fabricantes de tubos de revestimento API 5CT produzem tubos de aço sem costura e soldados eletricamente que revestem poços de petróleo e gás. Os diâmetros externos padrão variam de 4-1/2 polegadas a 20 polegadas. As usinas qualificadas controlam o limite de escoamento de H40 a Q125 (276 a 1.034 MPa), a composição química e a folga do mandril de calibragem (drift) conforme a norma da 11.ª Edição. Recomenda-se que o cliente verifique se o fornecedor possui uma licença ativa de fabricante ou processador API 5CT, ou uma licença API 5B que cubra o escopo de rosqueamento exigido, antes da colocação do pedido.
“As mudanças na 11.ª edição da API 5CT reforçam o papel dos tubos de revestimento e de produção como barreiras primária e secundária.” – American Petroleum Institute (API), anúncio da 11.ª edição da norma API 5CT
Referência rápida de engenharia e suprimentos:
- Normas aplicáveis: a API Spec 5CT 11.ª Edição (ISO 11960) cobre o corpo do tubo e as luvas. A API Spec 5B 17.ª Edição cobre o perfil de rosca e a calibragem.
- Grupos de graus padrão: o Grupo 1 cobre H40, J55, K55 e N80, enquanto os Grupos 2, 3 e 4 cobrem graus restritos para serviço ácido, P110 de alta resistência e Q125 para poços ultraprofundos.
- Envelope dimensional: o diâmetro externo do revestimento vai de 4-1/2 polegadas a 20 polegadas (114,3 mm a 508,0 mm). A tolerância da espessura de parede tem limite inferior de -12,5%, nas faixas de comprimento R1, R2 e R3.
- Qualidade e rastreabilidade: o PSL-1 é a linha de base, enquanto o PSL-2 e o PSL-3 aplicam requisitos adicionais químicos, mecânicos e de inspeção que dependem do grau e do produto especificados. Os embarques são acompanhados pelos relatórios de ensaio de usina exigidos pelo pedido de compra e pela especificação aplicável.
- Fornecimento direto para projetos: as soluções de revestimento API 5CT da Synbase oferecem colunas de revestimento diretas da usina de J55 a Q125 e ferramentas de romaneio (tally) on-line.
Usina de tubos, processador ou distribuidor com estoque: alinhe o escopo da licença ao seu pedido
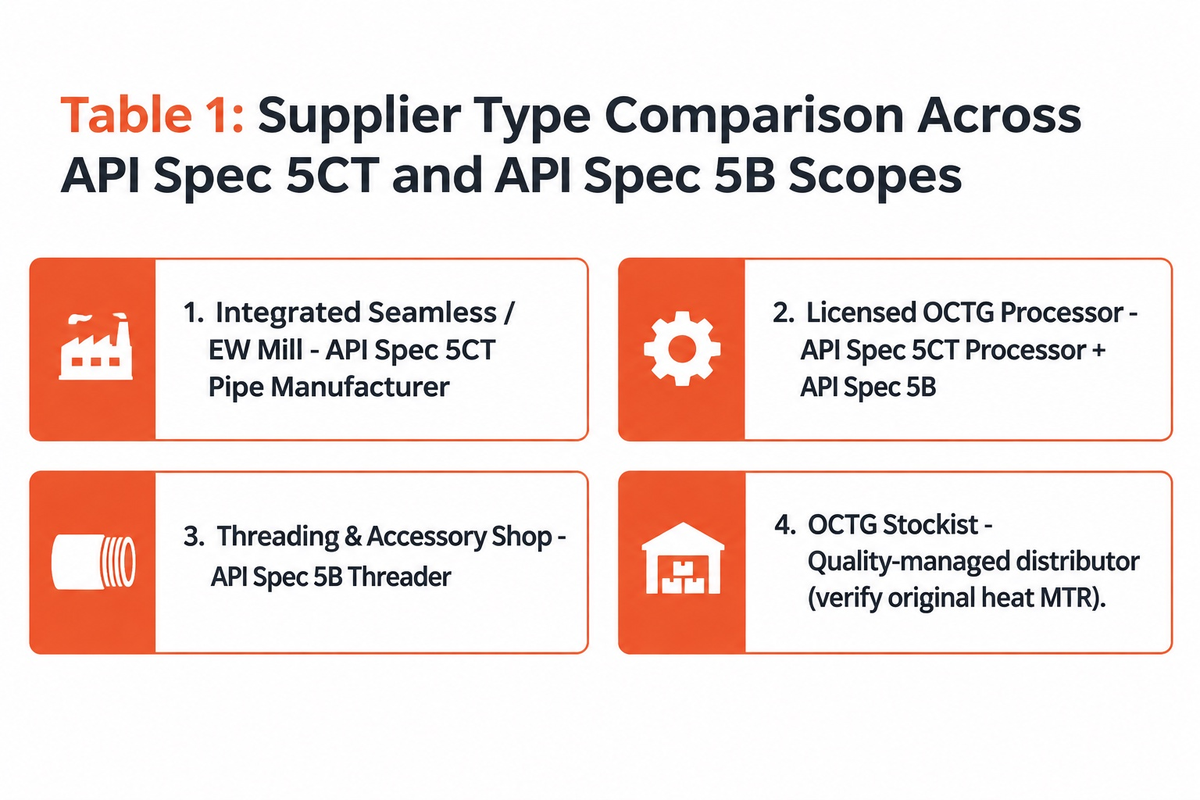
Ao selecionar um parceiro de tubulares petrolíferos, o primeiro passo é consultar os documentos de licenciamento do programa de monograma API. Em toda a indústria global de petróleo e gás, diferentes entidades comerciais participam de licitações de revestimento API. Cada categoria de fornecedor possui um limite de licença distinto e uma obrigação específica de rastreabilidade por lote de corrida de aço. O conhecimento desses limites reduz o risco de aquisição em aplicações de petróleo e gás.
Um fabricante integrado de tubos funde o aço, perfura tarugos para tubos sem costura ou conforma bobinas para tubos ERW e, em seguida, conclui as etapas aplicáveis de conformação, tratamento térmico, inspeção e acabamento. Essa rota produz tubos API 5CT com registros rastreáveis desde a corrida de aço até a conformação, o tratamento, a inspeção e o acabamento; o rosqueamento e a montagem em uma coluna de revestimento podem ser realizados sob escopos licenciados separados. Um processador que compra tubo verde realiza o tratamento térmico de têmpera e revenimento e os ensaios não destrutivos em OCTG API 5CT. Uma oficina de rosqueamento usina as conexões de extremidade e um distribuidor, que mantém estoque de produtos acabados, realiza a expedição. Seus certificados e registros de rastreabilidade cobrem o trabalho executado por cada um.
Em 7 de outubro de 2026, o American Petroleum Institute publicou a 17.ª Edição da Especificação API 5B para rosqueamento de tubos. Essa publicação confirma que a API Spec 5B é a especificação principal do monograma para atividades de rosqueamento de tubos de revestimento, tubos de produção e tubos de condução. Mais de 550 organizações licenciadas em todo o mundo operam sob essa norma de rosqueamento. Uma licença API 5B autoriza o licenciado a aplicar o monograma API às atividades de rosqueamento dentro de seu escopo licenciado; não é uma autorização legal geral para todo trabalho de usinagem de roscas ou luvas. Além disso, essa oficina não pode aplicar o monograma em tubo de extremidade lisa nem realizar tratamento térmico de conversão de grau sob a API 5CT.
O que produzem os fabricantes de tubos de revestimento API 5CT?
Os fabricantes licenciados de tubos de revestimento API 5CT produzem componentes que incluem tubos de revestimento e de produção sem costura e soldados, subcurtos (pup joints), tubos para luvas, material para luvas e material para acessórios. De acordo com o escopo da 11.ª Edição, as usinas autorizadas fabricam esses componentes tubulares para a construção de poços de petróleo e gás. Em operação de campo, eles estabilizam formações perfuradas, isolam zonas de pressão e conduzem fluidos do reservatório com segurança até a superfície.
Além das colunas regulares de revestimento, fabricantes de linha completa fornecem luvas para tubos de revestimento e produção API 5CT instaladas de fábrica e acessórios de transição (cross-over). A marcação API segue o método descrito para o produto e o escopo da licença, e os identificadores vinculam o tubo aos seus registros de corrida de aço e de ensaios. Se a sua equipe de suprimentos estiver montando uma lista de pré-qualificação de fornecedores, compare a tabela de categorias de fornecedores e escopos de licença abaixo com o nosso guia de avaliação de fabricantes de OCTG.
| Categoria de fornecedor | Escopo de licença do monograma API | Atividade principal de fabricação | Cadeia de rastreabilidade MTC / MTR | Perfil de pedido mais adequado |
|---|---|---|---|---|
| Usina integrada sem costura / EW | Fabricante de tubos API Spec 5CT (e API Spec 5B quando aplicável) | Aciaria ou processamento de tarugo/bobina, perfuração ou conformação ERW, tratamento térmico específico por grau, END e rosqueamento quando incluído no escopo licenciado | Registros separados ou consolidados de usina, tratamento térmico, inspeção e rosqueamento rastreáveis até a corrida de fusão | Grandes programas de revestimento multipoço, graus para serviço ácido ou especificações personalizadas de colapso |
| Processador licenciado de OCTG | Processador API Spec 5CT + API Spec 5B | Tratamento térmico de têmpera e revenimento, desempeno, END e recalque de tubos verdes | Cadeia dupla: relatório de corrida da usina de tubo verde mais relatório de lote de tratamento térmico do processador | Pedidos médios de L80, N80Q ou P110 que exigem rápido tratamento térmico regional |
| Oficina de rosqueamento e acessórios | Rosqueador API Spec 5B (dentro do escopo licenciado do monograma) | Rosqueamento CNC de extremidades, aperto de luvas, usinagem de pup joints e inspeção com calibradores | Relatório de inspeção de rosqueamento vinculado ao MTR do tubo-base da usina de origem | Adaptadores de conexão premium, pup joints e reabertura local de roscas para reparo |
| Distribuidor de OCTG com estoque | Distribuidor com gestão da qualidade (a ISO 9001 isoladamente não estabelece licenciamento API 5CT ou API 5B) | Armazenamento em pátio, amarração com romaneio (tally), manutenção de protetores de rosca e expedição | Os certificados de ensaio de usina fornecidos permanecem rastreáveis até o número da corrida de aço original | Demandas urgentes de início de perfuração com despacho imediato do pátio de estoque |
Graus de aço API 5CT de H40 a Q125: alinhe o limite de escoamento às zonas do poço
A API 5CT integra a especificação técnica padrão, um sistema de classificação para produtos tubulares petrolíferos (OCTG) baseado no limite de escoamento, na metalurgia e no ambiente de serviço. No código do grau, a letra identifica a categoria do aço e a família de tratamento térmico. Enquanto isso, o número de dois ou três dígitos refere-se ao limite de escoamento em milhares de libras por polegada quadrada (ksi). Adequar os graus de aço da API 5CT à profundidade do poço evita a superespecificação em zonas rasas e a falha por tração em zonas profundas.
Conforme mencionado no Relatório de Projeto de Poços OSTI SAND2024-11124R do Departamento de Energia dos EUA, o revestimento de poço é um tubo de aço que atua como barreira principal para permitir que as formações confinem os fluidos do poço. As colunas de superfície protegem principalmente os aquíferos rasos de água doce e suportam as cargas da cabeça do poço. As colunas intermediárias e de produção exigem maior resistência à tração. Essas colunas também são projetadas para suportar as severas pressões de colapso da formação e de ruptura interna durante as operações de petróleo e gás.
Os patamares de resistência e o tratamento térmico definem os graus dentro dos Grupos 1 e 2. O grau L80 possui um limite de escoamento mínimo de 552 MPa (80 ksi) e uma resistência à tração mínima de 655 MPa (95 ksi), enquanto os graus API 5CT J55 e K55 atendem a colunas rasas de menor pressão. Os graus para colunas rasas de menor pressão API 5CT J55 e K55 também atendem a outras aplicações. Enquanto isso, o J55 continua sendo um grau raso muito utilizado para tubos de produção. Dentro do Grupo 1, o N80 Tipo 1 permite fornecimento normalizado, ao passo que o N80Q e o R95 exigem tratamento térmico de têmpera e revenimento em corpo inteiro para maior uniformidade de grão.
A 11.ª Edição da especificação API 5CT inclui o Grau L80 3Cr. Esse novo grau de aço ao cromo oferece maior resistência à corrosão em poços doces com CO 2. Ele preenche a lacuna de custo entre o aço-carbono L80 Tipo 1 e o aço inoxidável martensítico L80 13Cr de custo mais elevado.
Escada de seleção de grau por zona do poço
Os engenheiros de perfuração utilizam a escada de seleção de grau por zona do poço para correlacionar a faixa de graus de aço (H40 a Q125) a cada coluna de revestimento.
- Zona condutora e de superfície rasa (0 a 1.200 m em formações benignas). Para baixo custo de usina, o K55 é preferido em relação ao J55.
- Zona intermediária doce (1.200 a 3.500 m com pressão de poros elevada e sem H2S). O N80Q pode ser selecionado onde suas propriedades temperadas e revenidas se adequam ao projeto; o N80 Tipo 1 permanece como opção quando suas propriedades normalizadas atendem aos requisitos de projeto e serviço do revestimento.
- Zona de serviço ácido e produção com CO2 moderado (intervalos com H2S > 0,3 kPa). A seleção do grau de revestimento para serviço ácido deve corresponder à exposição ao H2S, à dureza e aos requisitos de material; L80 Tipo 1, C90, T95 e C110 são exemplos de graus do Grupo 2 utilizados dentro de seus limites qualificados. Escolha L80 3Cr ou L80 13Cr para produção doce com CO 2 úmido.
- Produção doce profunda de alta pressão (intervalos não ácidos de 3.500 a 5.500 m). Para alta pressão de ruptura interna, o revestimento P110 do Grupo 3 pode ser utilizado. Ele suporta elevadas cargas suspensas de coluna em poços horizontais não convencionais de folhelho.
- Zona ultraprofunda HPHT e pré-sal (5.000 m e acima, com altas cargas de colapso). Para projetos ultraprofundos de alta pressão, o Q125 pode ser utilizado para atender aos requisitos de resistência e colapso. A inspeção ultrassônica é exigida onde o PSL aplicável e os requisitos do produto a especificam; o PSL-3 não é uma exigência geral automática para todo pedido de revestimento.
| Grau do tubo | Grupo API | Escoamento mín.–máx. MPa (ksi) | Tração mín. MPa (ksi) | Dureza máx. (HRC / HBW) | Tratamento térmico obrigatório | Faixa de cor da luva API |
|---|---|---|---|---|---|---|
| H40 | Grupo 1 | 276–552 (40–80) | 414 (60) | Sem limite máximo | Nenhum (como laminado ou normalizado) | Nenhuma ou 1 faixa preta |
| J55 | Grupo 1 | 379–552 (55–80) | 517 (75) | Sem limite máximo | Nenhum (normalizado em comprimento total para EW) | 1 faixa verde-brilhante |
| K55 | Grupo 1 | 379–552 (55–80) | 655 (95) | Sem limite máximo | Nenhum (normalizado em comprimento total para EW) | 2 faixas verde-brilhantes |
| N80 Tipo 1 | Grupo 1 | 552–758 (80–110) | 689 (100) | Sem limite máximo | Normalizado ou normalizado e revenido | 1 faixa vermelha |
| N80Q | Grupo 1 | 552–758 (80–110) | 689 (100) | Sem limite máximo | Temperado e revenido (Q&T) | 1 faixa vermelha + 1 verde-brilhante |
| R95 | Grupo 1 | 655–758 (95–110) | 724 (105) | Sem limite máximo | Temperado e revenido (Q&T) | 1 faixa marrom |
| M65 | Grupo 2 | 448–586 (65–85) | 586 (85) | 22.0 HRC (235 HBW) | Normalizado e revenido ou Q&T em corpo inteiro | 1 faixa verde-brilhante + 1 azul |
| L80 Tipo 1 | Grupo 2 | 552–655 (80–95) | 655 (95) | 23.0 HRC (241 HBW) | Temperado e revenido (Q&T) | 1 faixa vermelha + 1 marrom |
| L80 3Cr / 9Cr / 13Cr | Grupo 2 | 552–655 (80–95) | 655 (95) | 22,0–23,0 HRC | Temperado e revenido (Q&T) | 1 faixa vermelha + faixas marrons / amarelas |
| C90 Tipo 1 | Grupo 2 | 621–724 (90–105) | 689 (100) | 25.4 HRC (255 HBW) | Temperado e revenido (Q&T em óleo/água) | 1 faixa roxa |
| T95 Tipo 1 | Grupo 2 | 655–758 (95–110) | 724 (105) | 25.4 HRC (255 HBW) | Temperado e revenido (Q&T em óleo/água) | 1 faixa prateada |
| C110 | Grupo 2 | 758–828 (110–120) | 793 (115) | 30.0 HRC (286 HBW) | Temperado e revenido (somente sem costura) | 1 faixa branca + 2 marrons |
| P110 | Grupo 3 | 758–965 (110–140) | 862 (125) | Sem limite máximo | Temperado e revenido (Q&T) | 1 faixa branca |
| Q125 Tipo 1 | Grupo 4 | 862–1.034 (125–150) | 931 (135) | Sem teto máximo (limite de variação) | Temperado e revenido (Q&T) | 1 faixa laranja |
Graus de revestimento para serviço ácido: controles químicos e de dureza em L80, C90, T95 e C110
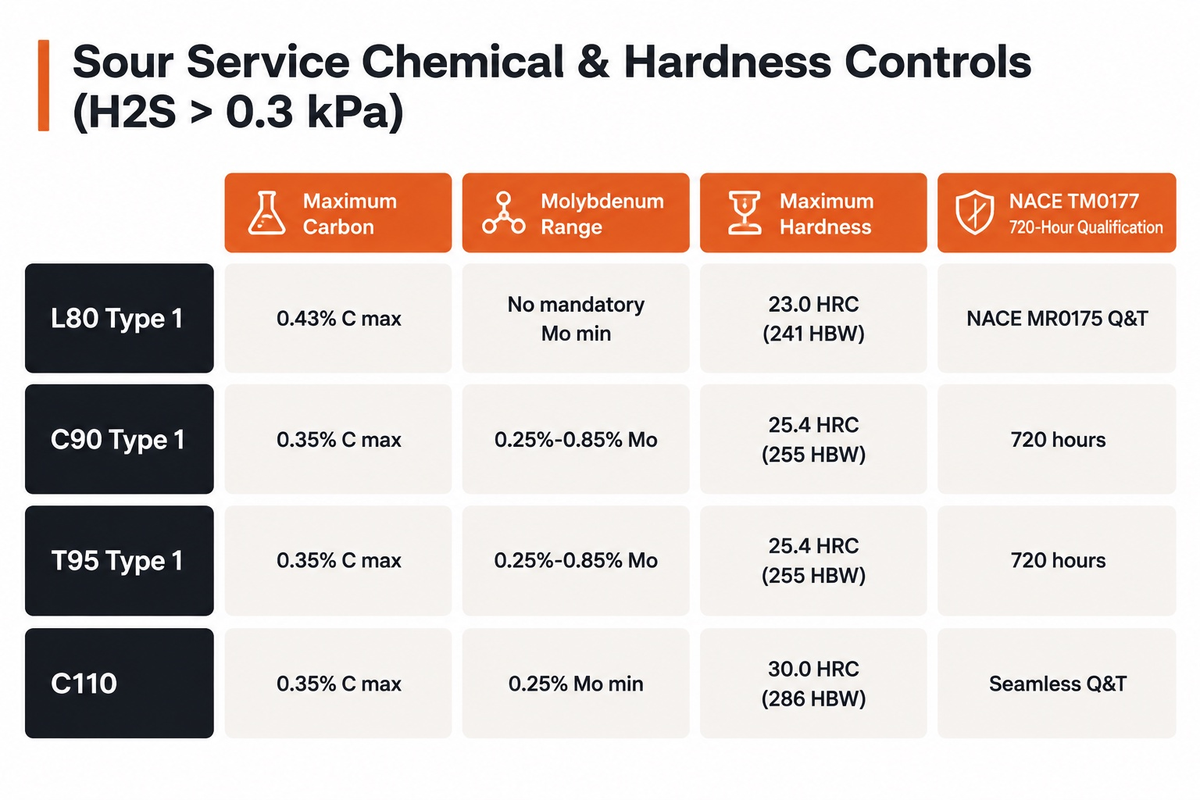
Em poços de petróleo e gás com pressão parcial de H2S de 0,3 kPa (0,05 psia), conforme a NACE MR0175, resistências mecânicas mais altas não garantem a segurança. O grau padrão P110 não possui teto máximo de dureza e apresenta os requisitos químicos abertos do Grupo 3. Na presença de H2S úmido, zonas martensíticas duras com dureza acima de 25 HRC podem absorver hidrogênio atômico. Essas zonas duras podem sofrer trincamento frágil súbito sob tensão por sulfetos (SSC) sob tração.
Para evitar a ruptura da coluna em reservatórios ácidos corrosivos, o Grupo 2 da API 5CT impõe limites rigorosos aos requisitos químicos e à dureza ao longo da espessura da parede. De acordo com as notas de rodapé da Tabela C.4 da norma, o teor de carbono para o L80 pode ser aumentado até o máximo de 0,45% se o produto for temperado em óleo. Caso contrário, o carbono do L80 Tipo 1 é limitado a 0,43% de carbono conforme a norma. Além disso, o teor de fósforo não deve exceder o teto de impurezas da Tabela C.4 nos graus L80 Tipo 1, C90 e T95.
Para poços profundos que exigem maiores resistências ao colapso, os compradores especificam o Grau C90 Tipo 1, T95 Tipo 1 ou C110. Conforme a norma, o teor de molibdênio para os graus C90 Tipo 1 e T95 Tipo 1 é mantido entre 0,25% Mo e 0,85% Mo em peso. Contudo, as notas de rodapé da norma estabelecem que o teor de molibdênio para o T95 Tipo 1 pode ser reduzido para 0,15% Mo no mínimo se a espessura da parede for inferior a 17,78 mm. Da mesma forma, o teor de carbono para o Grau C90 Tipo 1 é restrito ao máximo de 0,35% para permitir uma martensita revenida uniforme, conforme a norma.
A qualificação dos graus C90, T95 e C110 utiliza ensaios SSC sob os requisitos aplicáveis do produto e de serviço ácido; a API 5CT não exige que cada corrida de aço passe por um ensaio do Método A. Quando o ensaio de tração NACE TM0177 Método A é especificado, os corpos de prova são submetidos a tensão por 720 horas até a falha. Conforme consta no pedido de patente do USPTO US20180265960A1 sobre processamento de tubos com têmpera e revenimento por indução, a austenitização rápida por indução e o revenimento controlado mantêm a variação de dureza na espessura da parede dentro de uma faixa de 3.0 a 4.0 HRC.
| Grau ácido | Carbono máx. (% C) | Faixa de molibdênio (% Mo) | Controle de impurezas e grão | Dureza máx. na espessura da parede | Qualificação NACE TM0177 Método A |
|---|---|---|---|---|---|
| L80 Tipo 1 | 0,43% C (0,45% C se temperado em óleo conforme a norma) | Sem mínimo obrigatório de Mo | Teto baixo de P e S conforme Tabela C.4; Q&T em corpo inteiro | 23.0 HRC (241 HBW) | Controle de dureza NACE MR0175 e Q&T |
| C90 Tipo 1 | 0,35% C conforme a norma | 0,25% Mo a 0,85% Mo conforme a norma | Teto restrito de P e S; grão austenítico fino | 25.4 HRC (255 HBW) | Ensaio de tração em Solução A (720 horas) |
| T95 Tipo 1 | 0,35% C conforme a norma | 0,25% Mo a 0,85% Mo (pode ser 0,15% Mo mín. se t < 17,78 mm conforme a norma) | Teto restrito de P e S; grão austenítico fino | 25.4 HRC (255 HBW) | Ensaio de tração em Solução A (720 horas) |
| C110 | 0,35% C conforme a norma | Ligado ao Cr-Mo conforme Tabela C.4 (0,25% Mo mín. conforme a norma) | Teto ultrabaixo de P e S; somente sem costura com Q&T | 30.0 HRC (286 HBW) | Ensaio de tração em Solução A (720 horas) |
Dimensões do revestimento, folga do mandril de calibragem e resistência ao colapso
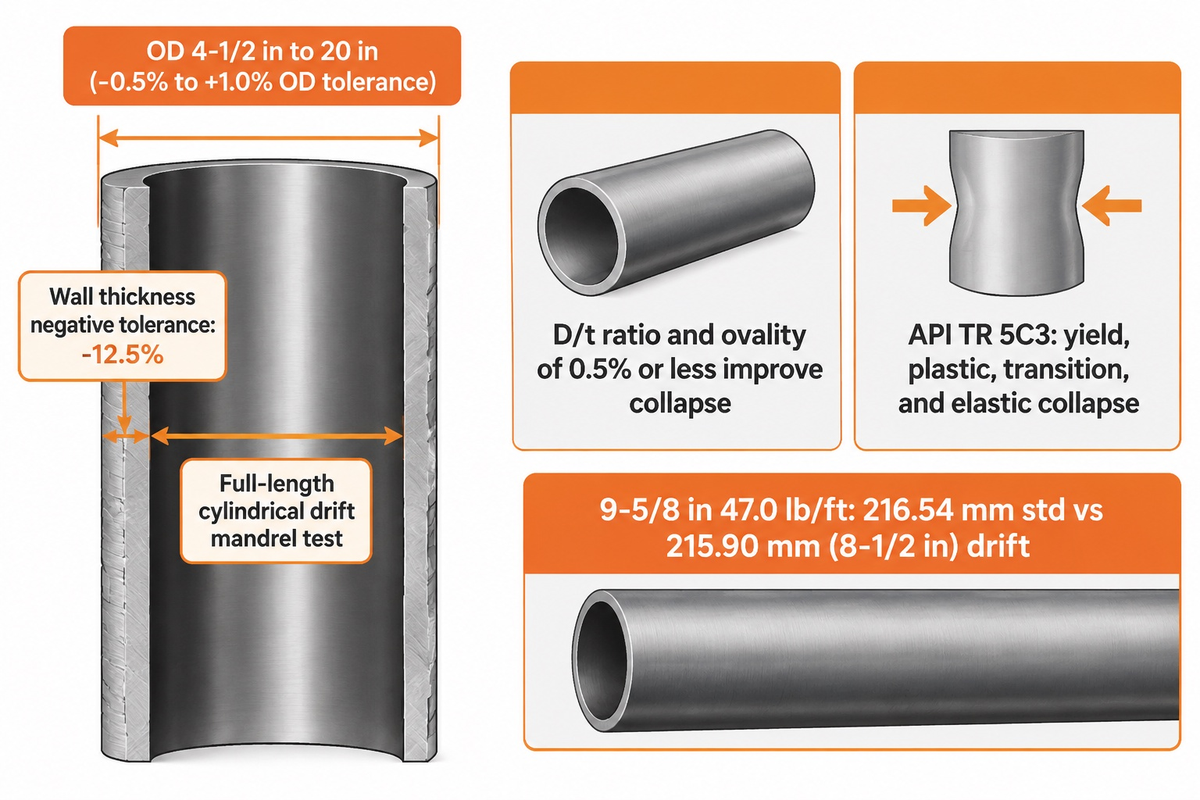
O controle das tolerâncias dimensionais é essencial ao descer longas colunas de revestimento em poços desviados. Pela API 5CT, a tolerância padrão do diâmetro externo (OD) do revestimento para tamanhos de 4-1/2 polegadas e maiores é de -0,5% a +1,0%. A tolerância de peso por tubo individual é de +6,5% / -3,5%, enquanto a tolerância de peso do lote de carregamento é de -1,75%. Mais importante ainda, a norma permite uma tolerância negativa na espessura de parede de -12,5%.
A excentricidade da parede e a ovalização reduzem a folga interna; portanto, os engenheiros de completação nunca projetam a passagem da broca ou do packer com base no diâmetro interno nominal (ID). Em vez disso, todo tubo de revestimento deve passar por um ensaio com mandril cilíndrico de calibragem (drift) ao longo de todo o seu comprimento. Conforme apontado em uma análise do Oil & Gas Journal sobre a economia do colapso de tubos, o controle rigoroso da relação D/t e uma ovalização de 0,5% ou menos melhoram as classificações de colapso. O revestimento de alto colapso (HC) suporta formações salinas profundas sem exigir uma parede mais espessa que sacrifique a folga de calibragem.
Sob a API TR 5C3 (ISO 10400), a resistência ao colapso externo é regida por quatro regimes físicos baseados na relação D/t. São eles: colapso por escoamento, colapso plástico, colapso de transição e colapso elástico. Os pedidos de colunas intermediárias feitos a fabricantes de tubos de revestimento API 5CT especificam calibragem API padrão ou calibragem especial. Por exemplo, os operadores frequentemente encomendam revestimento de 9-5/8 polegadas e 47,0 lb/ft com um mandril de calibragem especial de 8-1/2 polegadas.
Qual é a diferença entre tubo de revestimento (casing) e tubo de produção (tubing) API 5CT?
O revestimento é um tubo estrutural de aço de grande diâmetro (4-1/2 polegadas a 20 polegadas OD) cimentado permanentemente para proteger o poço, enquanto o tubo de produção é um tubo removível de menor diâmetro (tamanho de 1.050 polegada a 4-1/2 polegadas) instalado dentro do revestimento para conduzir hidrocarbonetos até a superfície. Ambos os produtos são regidos pela API 5CT, mas cumprem funções estruturais distintas na construção do poço. O revestimento isola as formações e suporta os equipamentos da cabeça do poço, enquanto o tubo de produção é instalado no interior do revestimento e oferece um conduto substituível durante a produção.
Os tubos de revestimento são frequentemente fornecidos em comprimentos de Faixa 3 (34 a 48 pés ou 10.36 a 14.63 metros). Comprimentos maiores de tubos reduzem o tempo de conexão na sonda durante a descida do revestimento. Por outro lado, o tubo de produção é frequentemente adquirido em comprimentos de Faixa 2 (25 a 32 pés) com extremidades recalcadas externas (EUE) ou extremidades sem recalque (NUE). Ao contrário do tubo de perfuração — que transmite torque rotativo à broca —, tanto o revestimento quanto o tubo de produção permanecem estacionários durante a produção.
| Diâmetro externo (in / mm) | Peso nominal (lb/ft) | Espessura de parede (in / mm) | Furo interno nominal / ID (mm) | Mandril de calibragem API padrão (mm) | Opção de calibragem especial (mm / broca in) |
|---|---|---|---|---|---|
| 4-1/2 in (114,3 mm) | 11.60 | 0.250 in (6,35 mm) | 101.60 | 98.42 | N/A (calibragem padrão de completação) |
| 5-1/2 in (139,7 mm) | 17.00 | 0.304 in (7,72 mm) | 124.26 | 121.08 | 120.65 (passagem de broca de 4-3/4 in) |
| 5-1/2 in (139,7 mm) | 20.00 | 0.361 in (9,17 mm) | 121.36 | 118.19 | N/A (liner de fraturamento de alta pressão) |
| 7 in (177,8 mm) | 26.00 | 0.362 in (9,19 mm) | 159.42 | 156.24 | 158.75 (passagem de broca de 6-1/4 in) |
| 7 in (177,8 mm) | 29.00 | 0.408 in (10,36 mm) | 157.08 | 153.90 | 155.58 (passagem de broca de 6-1/8 in) |
| 9-5/8 in (244,5 mm) | 40.00 | 0.395 in (10,03 mm) | 224.44 | 220.47 | 222.25 (passagem de broca de 8-3/4 in) |
| 9-5/8 in (244,5 mm) | 47.00 | 0.472 in (11,99 mm) | 220.52 | 216.54 | 215.90 (calibragem alternativa de 8-1/2 in) |
| 9-5/8 in (244,5 mm) | 53.50 | 0.545 in (13,84 mm) | 216.82 | 212.85 | 215.90 (calibragem especial de 8-1/2 in) |
| 13-3/8 in (339,7 mm) | 54.50 | 0.380 in (9,65 mm) | 320.40 | 316.43 | N/A (coluna intermediária) |
| 13-3/8 in (339,7 mm) | 68.00 | 0.480 in (12,19 mm) | 315.32 | 311.35 | 311.15 (calibragem alternativa de 12-1/4 in) |
| 20 in (508,0 mm) | 94.00 | 0.438 in (11,13 mm) | 485.74 | 480.97 | N/A (coluna de superfície / condutora) |
STC, LTC, BTC e conexões premium: seleção de rosca e controle de aperto
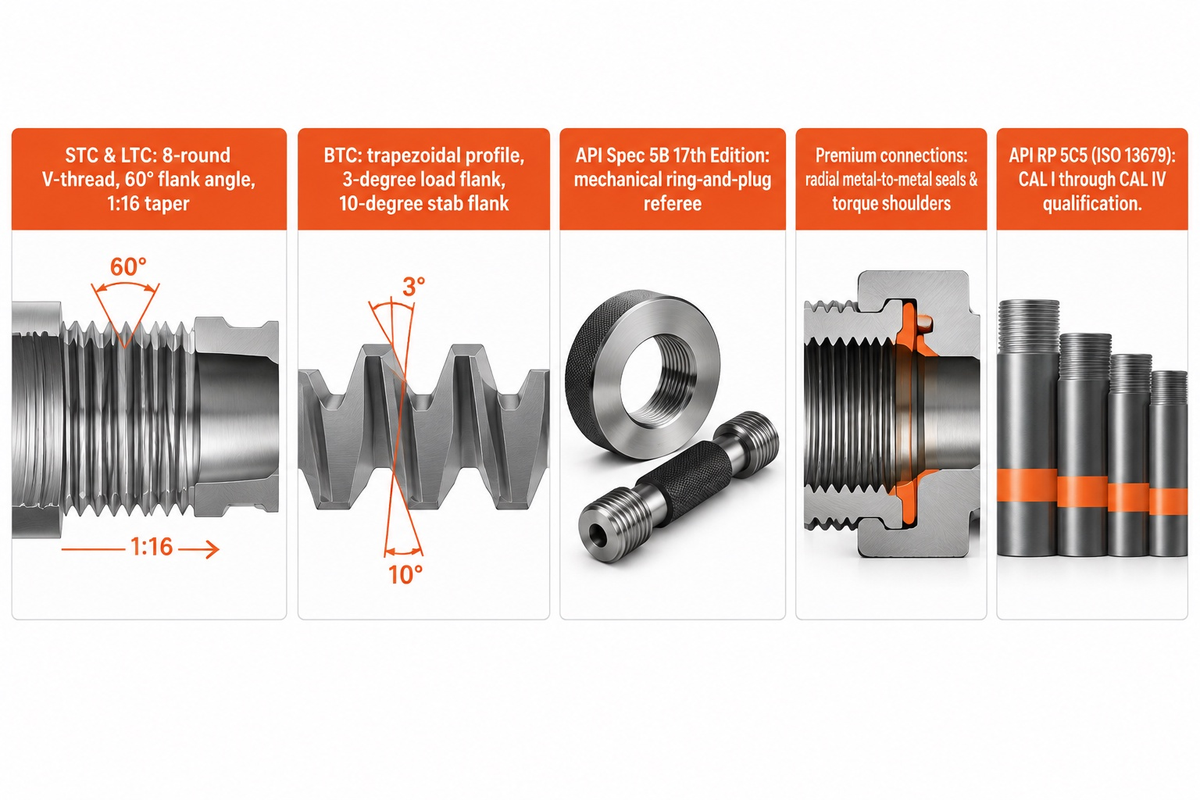
As conexões roscadas são o elemento mecanicamente mais solicitado em qualquer coluna de revestimento OCTG. A norma API Spec 5B define três perfis de rosca para revestimento: rosca redonda curta (STC), rosca redonda longa (LTC) e rosca trapezoidal Buttress (BTC). As roscas STC e LTC utilizam um perfil em V de 8 fios por polegada com ângulo de flanco incluído de 60° e conicidade de 1:16. Elas dependem da graxa de rosca API Modified para preencher as folgas entre raiz e crista e vedar contra a pressão de líquidos.
A rosca Buttress (BTC) utiliza um perfil trapezoidal com o passo de rosca especificado para o diâmetro do revestimento. Ela possui um flanco de carga de 3 graus e um flanco de encaixe de 10 graus. Como a rosca BTC engaja quase integralmente a seção transversal do corpo do tubo, ela apresenta maior eficiência de tração na junta do que as roscas redondas STC e LTC. Além disso, a patente do USPTO US5212885A sobre controle de aperto de revestimento Buttress demonstra que o aperto de múltiplas voltas aumenta de forma expressiva a capacidade de vedação a gás da rosca BTC.
De acordo com a World Oil sobre a atualização de outubro de 2026 da 17.ª Edição da API Spec 5B, a nova norma de rosqueamento estabelece regras de validação para sistemas ópticos e a laser de inspeção de roscas, além de modificar as tolerâncias de espessura de dente da rosca BTC. A 17.ª Edição determina que a calibragem mecânica tradicional com calibrador anel e tampão permanece como o padrão de arbitragem em casos de divergência sobre dados ópticos sem contato. Para consultar as dimensões das luvas, veja o nosso guia de especificações e dimensões de luvas OCTG.
Os fabricantes de tubos de revestimento API 5CT fornecem conexões OCTG roscadas premium?
Sim, os principais fabricantes de tubos de revestimento API 5CT e centros de rosqueamento licenciados fornecem conexões premium proprietárias e intercambiáveis além das roscas padrão API 5B. As roscas padrão STC, LTC e BTC utilizam composto vedante para bloquear caminhos de fluido. Poços de gás de alta pressão, poços térmicos e colunas horizontais de folhelho exigem vedações radiais metal-metal e batentes positivos de torque.
As conexões premium — como os projetos estanques a gás VAM TOP, NEW VAM, Hydril Series e TPCQ — são qualificadas sob a API RP 5C5 (ISO 13679). A qualificação abrange os níveis de aplicação de conexão CAL I a CAL IV. Uma conexão CAL IV passa por envelopes combinados de pressão interna de gás, ciclagem térmica, flexão e tração-compressão axial. Contratos recentes em águas profundas, como o relatório da IADC Drilling Contractor sobre o fornecimento de 47.000 toneladas de OCTG offshore, confirmam que os operadores exigem conexões premium rosqueadas em fábrica para evitar o engripamento (galling) em campo.
Revestimento sem costura vs ERW e portões de inspeção PSL-1, PSL-2 e PSL-3
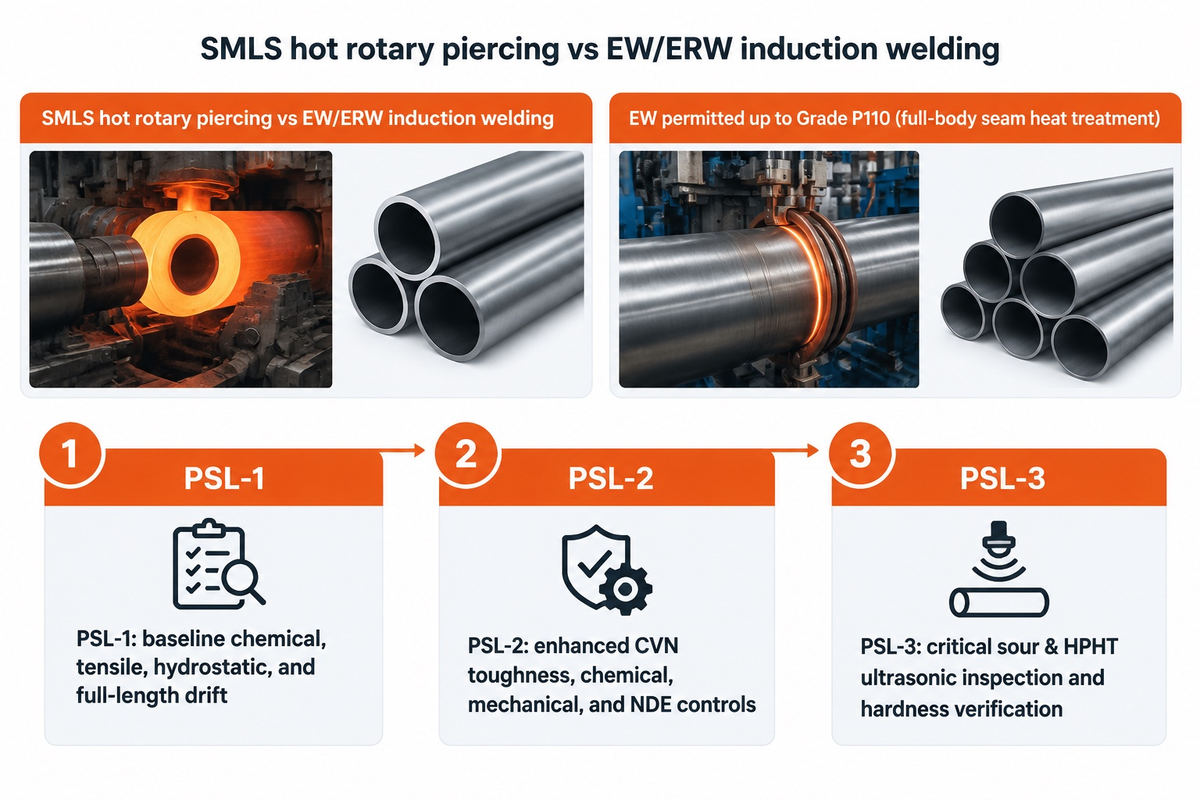
A API 5CT permite duas rotas principais de fabricação de tubos: sem costura (SMLS) por perfuração rotativa a quente, e soldado eletricamente (EW/ERW) por soldagem por indução de alta frequência. A permissão de revestimento soldado eletricamente é concedida apenas para os graus e formas de produto listados na edição aplicável da API 5CT, por exemplo, tubo soldado eletricamente usado até o Grau EW P110; o Q125 Tipo 1 não deve ser admitido como uma permissão geral para soldado eletricamente. Onde o revestimento soldado eletricamente é permitido, o cordão de solda é submetido à normalização ou têmpera e revenimento em corpo inteiro para remover toda a martensita não revenida.
Como o tubo ERW é produzido a partir de bobina laminada a quente de precisão, ele frequentemente apresenta concentricidade circunferencial de parede mais estreita do que o tubo sem costura perfurado por rotação. Isso resulta em uma resistência geométrica ao colapso mais competitiva em poços intermediários doces. Os graus para serviço ácido do Grupo 2 (C90, T95 e C110) são restritos à fabricação sem costura para garantir uma estrutura de grão uniforme na presença de H2S. Você pode comparar ambos os processos de usina em nosso artigo sobre fabricação de tubos de aço sem costura versus soldados.
Para correlacionar o rigor de inspeção ao risco do poço, a API 5CT define três Níveis de Especificação de Produto (PSLs): PSL-1, PSL-2 e PSL-3. A 11.ª Edição racionalizou esses requisitos de PSL para alinhá-los aos padrões modernos dos operadores. Ela também atualizou a medição e calibração automática de retilineidade do tubo e as regras de energia de impacto Charpy com entalhe em V (CVN) para tubos de parede espessa.
- O PSL-1 abrange o padrão de base e inclui ensaios químicos e de tração padrão por lote de corrida de aço, teste hidrostático em todo o lote de corrida e teste de calibragem (drift) em todo o comprimento. Também contempla inspeção visual de roscas e END padrão para grupos de maior resistência.
- O PSL-2, com tenacidade e END aprimorados, aplica requisitos adicionais químicos, mecânicos e de END que dependem do grau e da forma de produto encomendados.
- O PSL-3, para serviço ácido crítico, HPHT e águas profundas, aplica controles mais rigorosos químicos, mecânicos e de inspeção ultrassônica onde especificado para graus elegíveis. Os tubos especificados passam por verificação de dureza e rastreabilidade entre corrida de aço e luva conforme exigido pela especificação de compra.
Custo posto no destino, MOQs de usina e prazo de entrega: compare laminação em usina vs fornecimento de estoque
O principal fator para o custo total posto no destino de um único poço é a quantidade mínima de pedido (MOQ) por lote de corrida de aço da usina. Conforme indicado pelo Índice de Preços ao Produtor do Bureau of Labor Statistics dos EUA para NAICS 331210 Fabricação de Tubos de Aço, os preços na porta da usina acompanham em geral as tendências de bobinas laminadas a quente, matéria-prima de tarugos e preços de energia. Entretanto, em licitações para um único poço, o custo de uma batelada de forno sob medida frequentemente supera as diferenças nos preços-base ex-works.
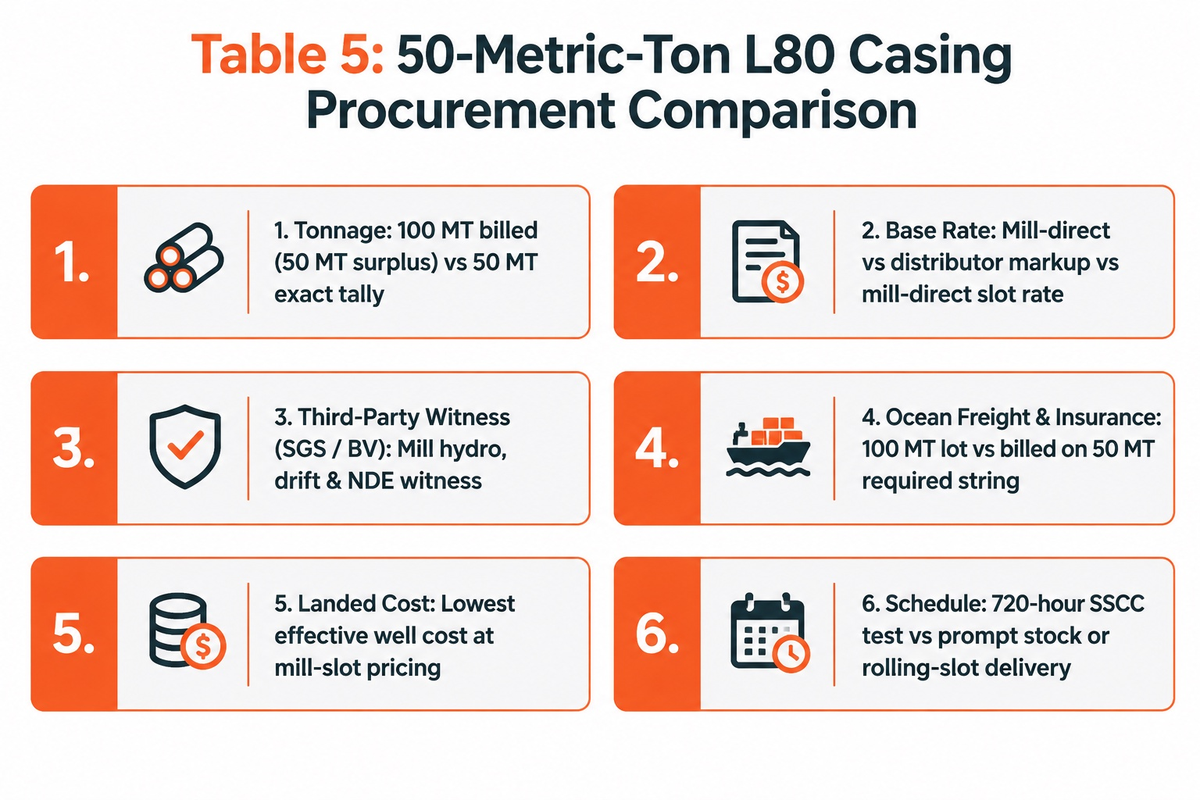
As principais usinas de laminação sem costura fundem e laminam o aço por corrida de forno ou campanha de laminação. Essa batelada de forno define um MOQ de usina de 100 toneladas métricas por diâmetro externo, peso e grau. Suponha que o seu programa de perfuração exija apenas 50 toneladas métricas de revestimento L80 de 9-5/8 polegadas, e uma usina imponha um mínimo de lote de corrida de 100 toneladas.
Os prazos de produção diferem conforme o grupo de grau e o escopo de testes. Pedidos padrão de J55, K55, N80Q e P110 são embarcados mais rapidamente a partir de campanhas de laminação ativas, enquanto pedidos para serviço ácido de C90, T95 e C110 frequentemente exigem qualificação específica de projeto pela NACE TM0177 Método A. Esse ensaio obrigatório de imersão de 720 horas para trincamento sob tensão por sulfetos adiciona um mês de tempo de teste antes da expedição da usina.
Detalhamento de custos de uma coluna de revestimento de 50 toneladas
O detalhamento de custos de uma coluna de revestimento de 50 toneladas abaixo apresenta um exemplo de aquisição. Ele mostra um operador que precisa de 50 toneladas métricas (~715 metros) de revestimento sem costura de 9 5/8 polegadas, 47,0 lb/ft, L80 Tipo 1 BTC entregue CIF no porto:
| Elemento de custo e prazo | Opção A: Laminação em usina com MOQ de corrida de 100 toneladas | Opção B: Pátio de estoque regional (50 toneladas) | Opção C: Alocação de janela de laminação e estoque Synbase (50 toneladas) |
|---|---|---|---|
| Tonelagem pedida vs tonelagem necessária | 100 MT faturadas (50 MT necessárias + 50 MT excedentes) | Romaneio exato de 50 MT | Romaneio exato de 50 MT (janela de laminação consolidada) |
| Preço-base unitário Ex-Works / depósito | Tarifa-base direta da usina (varia conforme índice do tarugo; solicitar cotação) | Tarifa de distribuidor varejista (inclui margem de pátio do distribuidor; solicitar cotação) | Tarifa direta de janela de usina sem penalidade de tonelagem excedente (solicitar cotação) |
| Inspeção testemunhada por terceiros (SGS / BV) | Taxa de inspeção presencial de vários dias na usina (cotada conforme escopo de inspeção) | Taxa de inspeção visual em pátio e revisão de MTR (cotada por lote) | Inspeção testemunhada consolidada de teste hidrostático, calibragem e END na usina (cotada por pedido) |
| Frete marítimo, movimentação portuária e seguro | Faturado sobre o lote completo de corrida de 100 MT | Transporte rodoviário local do depósito até a locação do poço | Faturado apenas sobre a coluna necessária de 50 MT |
| Estrutura efetiva de custo posto no destino | Desembolso de tonelagem dobrado devido a 50 MT de tubos excedentes não alocados | Sem tubos excedentes, mas maior preço unitário de distribuidor | Menor custo efetivo por poço (romaneio exato de 50 MT a preço de janela de usina) |
| Prazo de produção e expedição | Campanha completa de laminação de forno + ensaio SSCC de 720 horas se aplicável | Expedição imediata após verificação do romaneio de estoque | Alocação imediata de estoque ou entrega em janela de laminação programada |
Verifique licenças do monograma API, atualizações da 11.ª Edição e monte sua RFQ com a Synbase
Antes de efetuar um sinal de pagamento, realize uma auditoria de cinco etapas nas credenciais de qualidade do fornecedor:
- Pesquise a razão social do fabricante e o número da licença no portal Composite List.
- Uma licença ativa do monograma API deve listar o produto, o grau, a dimensão e o escopo de fabricação pertinentes ao pedido; a conformidade com o PSL é estabelecida pela especificação de compra e pelos registros da usina.
- Confira de forma cruzada os certificados de ensaio de usina (MTC / MTR) para que cada número de corrida estampado no corpo do tubo corresponda à análise química, aos gráficos de têmpera e revenimento, à pressão hidrostática e à energia de impacto no MTR.
- Confirme o alinhamento com a API 5CT 11.ª Edição e a API 5B 17.ª Edição em seu pedido de compra para inspeção PSL, verificação de retilineidade, energia de impacto em parede espessa e resolução de disputas de calibragem de rosca.
- Exija protetores de rosca plásticos reforçados com aço de extremidade fechada para o transporte marítimo e uma planilha eletrônica de romaneio tubo a tubo listando os comprimentos individuais nas Faixas 1, 2 ou 3.
A Synbase Steel Co., Ltd. é a plataforma internacional de fornecimento de OCTG e tubos de condução do E-CHENG Steel Group. Nossa base de fabricação conta com capacidade anual de 1,3 milhão de toneladas métricas de tubos de aço sem costura distribuída em 5 linhas de laminação a quente e 1 linha de trefilação a frio. Fornecemos tubos de revestimento API 5CT 11.ª Edição de 4-1/2 polegadas a 20 polegadas OD nos graus J55, K55, N80, L80, C90, T95, P110 e Q125 com conexões STC, LTC, BTC e premium.
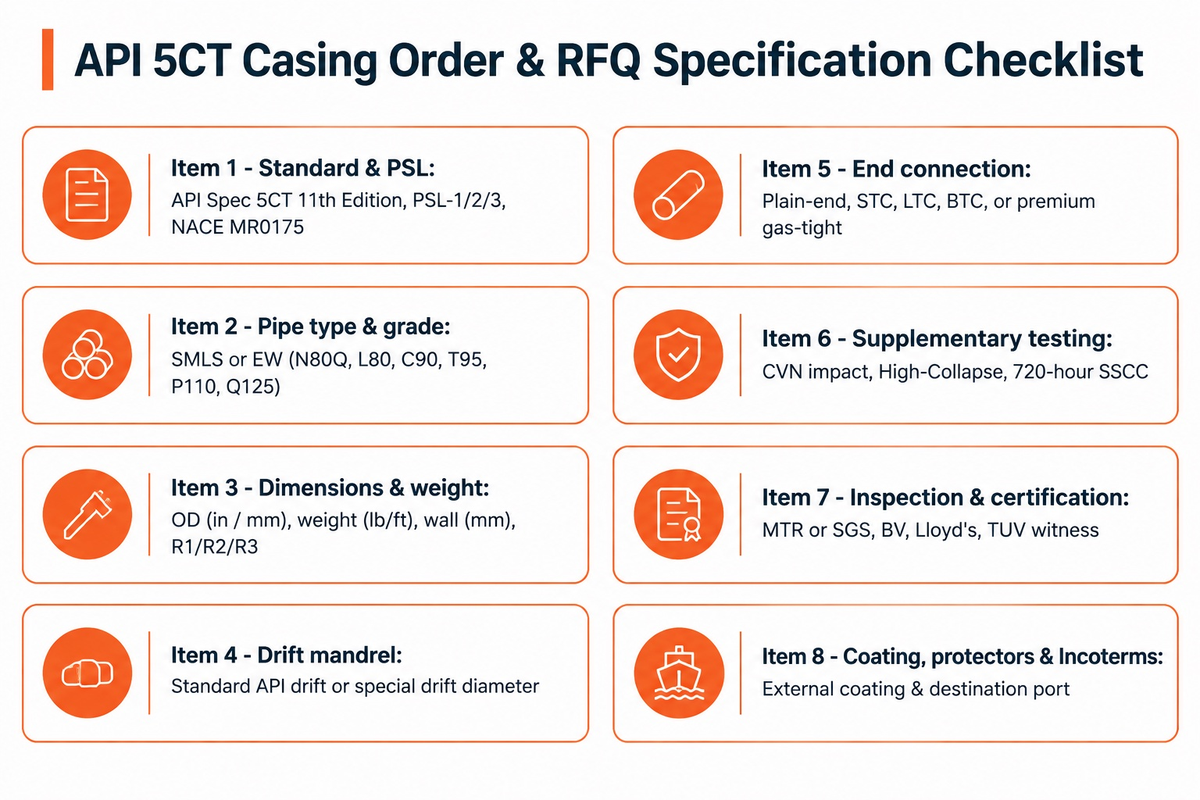
Lista de verificação de especificações de pedido e RFQ de revestimento API 5CT
Copie os 8 campos obrigatórios de engenharia abaixo em seu pacote de licitação para eliminar atrasos de cotação da usina e evitar incompatibilidades de grau:
- Item 1 — Norma e nível PSL: API Spec 5CT 11.ª Edição. Especifique PSL-1, PSL-2 ou PSL-3 (mais Anexo H / NACE MR0175 se for serviço ácido).
- Item 2 — Tipo de tubo e grau: sem costura (SMLS) ou soldado eletricamente (EW). Especifique o grau e o tipo exatos (N80Q vs N80-1, L80 Tipo 1 vs 13Cr, C90, T95, P110, Q125).
- Item 3 — Dimensões e peso: diâmetro externo (in / mm), peso linear nominal (lb/ft), espessura de parede (mm) e faixa de comprimento (R1, R2 ou R3).
- Item 4 — Requisito de mandril de calibragem: calibragem API padrão ou um diâmetro de calibragem especial especificado. Informe o diâmetro-alvo da broca em polegadas e milímetros.
- Item 5 — Conexão de extremidade e luvas: extremidade lisa, STC, LTC, BTC ou conexão premium estanque a gás. Especifique luvas regulares ou de folga especial.
- Item 6 — Ensaios suplementares: temperatura do ensaio Charpy com entalhe em V, classificação de alto colapso (HC) ou ensaio SSCC de 720 horas conforme NACE TM0177 Método A.
- Item 7 — Inspeção e certificação: certificado de ensaio de usina (MTR) ou inspeção testemunhada por terceiros (SGS, BV, Lloyd’s ou TUV) conforme especificado no pedido.
- Item 8 — Revestimento externo, protetores e Incoterms: especifique qualquer revestimento externo necessário, protetores de rosca e o Incoterm designado juntamente com o local ou porto de destino acordado.
Solicite sua cotação de usina para tubos de revestimento API 5CT
Perguntas frequentes
O que é a API 5CT?
A API 5CT é a principal norma internacional publicada pelo American Petroleum Institute para tubos de revestimento e de produção de aço sem costura e soldados eletricamente. Esses tubos são utilizados em poços de petróleo e gás em todo o mundo. A especificação define quatro grupos de graus de aço de H40 a Q125, propriedades mecânicas, limites químicos, tolerâncias dimensionais e três Níveis de Especificação de Produto (PSL-1, PSL-2, PSL-3).
Quais são os 4 tipos de revestimento?
Existem quatro tipos principais de colunas de revestimento para campos petrolíferos, a saber: condutora, de superfície, intermediária e de produção. Muitos poços profundos também utilizam um liner de produção. As colunas condutora e de superfície estabilizam trechos rasos de solo e aquíferos de água doce. As colunas intermediária e de produção suportam altas pressões de poros, fluidos ácidos corrosivos e cargas de completação em profundidade.
Quais graus OCTG estão disponíveis sob a API 5CT?
A API 5CT distribui os graus OCTG em quatro grupos de produtos. O Grupo 1 cobre H40, J55, K55, N80 Tipo 1, N80Q e R95. O Grupo 2 cobre M65, L80 Tipo 1, L80 3Cr, L80 9Cr, L80 13Cr, C90, T95 e C110. O Grupo 3 cobre o P110, e o Grupo 4 cobre o Q125.
Qual documentação acompanha os embarques de OCTG?
Os embarques incluem a documentação de ensaio de usina exigida com base no pedido de compra e na especificação. Certificados de inspeção testemunhada por terceiros são fornecidos quando solicitados. Esse pacote de rastreabilidade conecta os números de corrida do tubo à análise de panela, aos ensaios de tração e impacto e aos mapas de dureza, bem como aos testes hidrostáticos e de calibragem (drift). Ele inclui relatórios de END e romaneios de comprimento por tubo.
Qual é o MOQ e o prazo de entrega para pedidos de OCTG?
Para dimensões e graus de estoque como J55, K55, N80, L80 e P110, distribuidores e fornecedores integrados podem embarcar rapidamente quantidades menores a partir de seu estoque em pátio. Após a verificação do romaneio, eles despacham a remessa prontamente. Para pedidos que exigem laminação especial em usina ou espessuras de parede especiais, as usinas principais de tubos sem costura exigem o compromisso de um lote completo de corrida de forno (isto é, um lote de laminação de 100 toneladas métricas para aquela dimensão).
Os prazos de nova laminação em usina para revestimentos dos Grupos 1 e 3 dependem das janelas ativas de campanha de forno e dos escopos de inspeção. Os graus restritos para serviço ácido (C90, T95, C110) e as ligas resistentes à corrosão 13Cr exigem tempo adicional de entrega. Esse prazo cobre o tratamento térmico especializado de têmpera e revenimento, a inspeção ultrassônica em corpo inteiro e os ensaios de qualificação de trincamento sob tensão por sulfetos (SSC) de 720 horas conforme a NACE TM0177.
Referências e fontes
- American Petroleum Institute (API) — Publicação da 11.ª Edição da Norma API 5CT, Tubos de Revestimento e Produção
- American Petroleum Institute (API) — A API moderniza a norma de rosqueamento de tubos de petróleo e gás (API Spec 5B 17.ª Edição e API RP 5B1 6.ª Edição, outubro de 2026)
- American Petroleum Institute (API) — Documentos de licenciamento dos programas API Monogram e APIQR
- Escritório de Informações Científicas e Técnicas do Departamento de Energia dos EUA (OSTI) — Relatório sobre Projeto de Poços e Barreiras de Integridade do Revestimento (SAND2024-11124R)
- U.S. Bureau of Labor Statistics (BLS) — Índice de Preços ao Produtor para NAICS 331210 Fabricação de tubos de ferro e aço a partir de aço adquirido
- United States Patent and Trademark Office (USPTO) — Patente US5212885A: Aperto de alta estanqueidade a gás para conexões API Buttress
- United States Patent and Trademark Office (USPTO) — Pedido de patente US20180265960A1: Processos de tratamento térmico de têmpera e revenimento para tubos petrolíferos
- Oil & Gas Journal — Questões de colapso de tubos proporcionam oportunidades econômicas no projeto de revestimento de poços
- World Oil — A API atualiza a Spec 5B para rosqueamento e inspeção de tubos de petróleo e gás
- IADC Drilling Contractor — Fornecimento de revestimento, tubos de produção e conexões premium OCTG para desenvolvimento offshore