Cómo evaluar y calificar a los fabricantes de tubería de perforación para su programa de perforación

Los fabricantes de tubería de perforación deben evaluarse según la parte de la ruta de producción que controlan. Algunos productores laminan el cuerpo del tubo sin costura, forjan por recalcado los extremos y realizan la soldadura por fricción de las uniones de herramienta bajo un mismo sistema de calidad. Otros transforman tubos de terceros o comercializan existencias disponibles terminadas. Determinar el estado de calificación de un proveedor implica correlacionar el perfil de su pozo con licencias activas de API Monograms para la especificación API Spec 5DP y 7-1 y las comparaciones de precios.
Los resultados en esta categoría incluyen acerías integradas, convertidores independientes de uniones de herramienta, distribuidores regionales con existencias disponibles y productores de barras de perforación de roca. Tratar a los cuatro tipos de vendedores como equivalentes provoca retrasos en la entrega, reclamos de garantía divididos y fallas de herramientas en el fondo del pozo. Los principales proveedores de tubería de perforación atienden diferentes aplicaciones en programas de perforación convencionales y no convencionales. Seleccionar componentes críticos para los pozos de petróleo y gas requiere que la capacidad de la planta coincida con las exigentes condiciones de perforación. Adecuar la capacidad de la planta a las condiciones exigentes respalda una perforación eficiente durante operaciones complejas. Tanto los tubos como los conjuntos de sarta de perforación deben transmitir el torque de manera confiable desde el accionamiento en superficie hasta la broca. Este manual ofrece a los contratistas de perforación e ingenieros de adquisiciones un método de calificación, tres criterios de evaluación y una solicitud de cotización estandarizada.
El registro de calificación debe identificar quién funde y perfora el tubo verde, quién forja el recalcado interno-externo y quién suelda por fricción la unión de herramienta. Ajuste el nivel de especificación de producto (PSL-1, PSL-2 o PSL-3) y las reglas de dureza para servicio amargo a las condiciones de su pozo. Compare las ofertas solo después de fijar una base de entrega idéntica de diez campos.
Laminadores integrados de tubo verde frente a convertidores de uniones de herramienta: qué hacen realmente los fabricantes de tubería de perforación
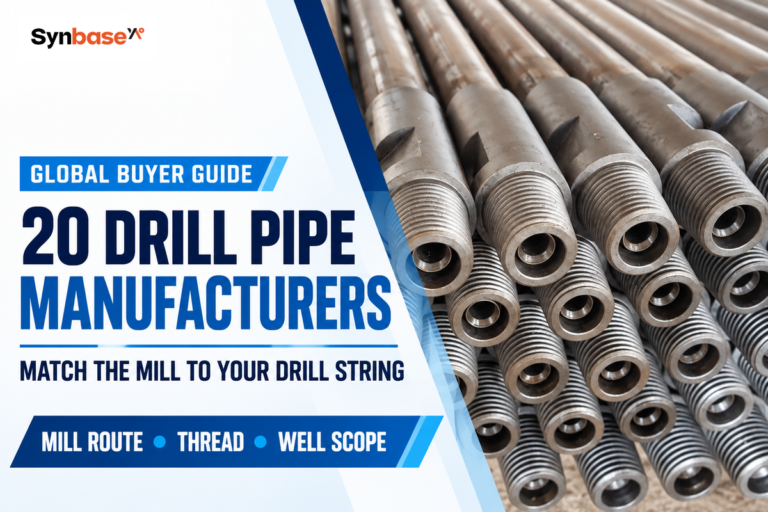
Un tramo terminado de tubería de perforación petrolera es un conjunto compuesto en comparación con un solo tubo laminado. Une un cuerpo de tubería de acero sin costura con uniones de herramienta de aleación templadas y revenidas en ambos extremos. Estos componentes se unen mediante forjado por recalcado y soldadura rotativa por fricción. Dado que distintas empresas controlan diferentes etapas de esta cadena de suministro, los compradores primero deben identificar bajo qué modelo de producción opera cada oferente.
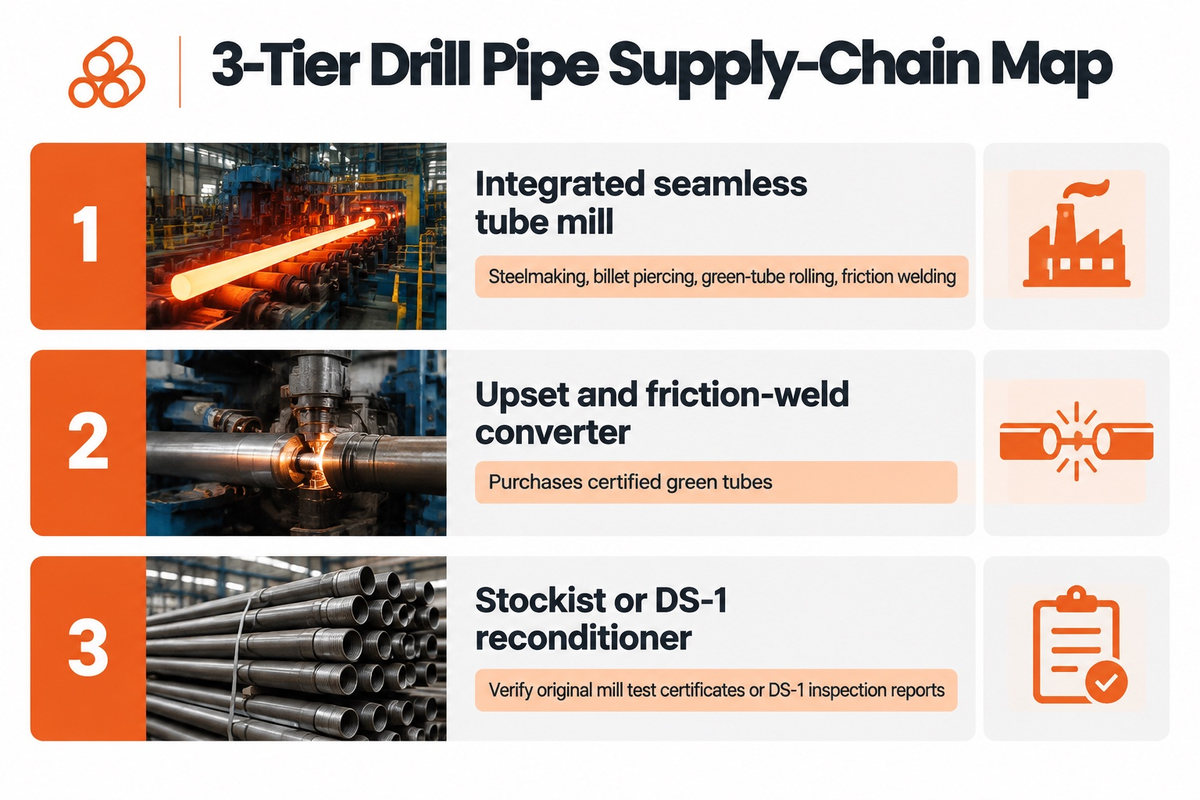
En la fabricación mundial de tubería de perforación, tres modelos comerciales principales conforman la industria del petróleo y el gas. Los productores siderúrgicos integrados funden acero aleado, perforan tubos de acero sin costura de alta calidad y recalcan los extremos del tubo. Mecanizan las uniones de herramienta y realizan la soldadura por fricción en la misma planta. Otros convertidores compran tubos verdes a laminadores calificados. Realizan el forjado por recalcado de extremos, el tratamiento térmico, la soldadura de uniones de herramienta y los ensayos no destructivos en sus propias instalaciones. Los distribuidores con existencias disponibles y patios de inspección mantienen inventarios de tubos listos para despacho rápido (es decir, existencias disponibles nuevas o reclasificadas).
¿Cuál es la diferencia entre un laminador de tubo verde y un convertidor de tubería de perforación?
Un laminador de tubo verde produce tubos de acero sin costura sin terminar (es decir, tubos verdes). Un convertidor de tubería de perforación recalca los extremos de estos tubos y realiza el tratamiento térmico, el mecanizado y la soldadura por fricción de las uniones de herramienta. Por ejemplo, Texas Steel Conversion (es decir, convertidor especializado) y TSC Drill Pipe, su división, compran tubos verdes a laminadores que cumplen sus especificaciones de espesor de pared, y realizan internamente el recalcado de extremos, el tratamiento térmico y la soldadura por fricción. Según nuestra investigación, existe una divulgación clara por parte de convertidores y proveedores multisectoriales. Por lo tanto, los compradores deben verificar en el plan de calidad específico del pedido qué etapas exactas realiza internamente cada oferente y cuáles subcontrata.
Esta distinción determina si una o dos plantas controlan la composición química del acero, la geometría del recalcado y el revenido de la zona de soldadura. Los principales laminadores mundiales y las empresas líderes en servicios petroleros suelen aportar décadas de experiencia y gran capacidad de forjado en la industria. Ambas rutas entregan tuberías de perforación de alta calidad, alto desempeño y mayor confiabilidad para una sarta de perforación de primera línea. Los compradores solo deben verificar cada conjunto de alto desempeño y rastrear por separado los números de colada del cuerpo del tubo y de la unión de herramienta.
| Categoría de proveedor | Operaciones principales de fabricación realizadas | Enfoque principal de verificación del comprador |
|---|---|---|
| 1. Laminador integrado de tubos sin costura | Aceración, perforación de palanquilla, laminado de tubo verde, forjado por recalcado, mecanizado de uniones de herramienta, soldadura por fricción, NDT de longitud completa | Confirmar la planta productora específica y las licencias activas de API Spec 5DP y API Spec 7-1 para el rango de dimensiones cotizado |
| 2. Convertidor de recalcado y soldadura por fricción | Compra tubos verdes certificados; realiza recalcado de extremos, tratamiento térmico de temple y revenido, roscado de uniones de herramienta y soldadura por fricción por inercia | Auditar los orígenes aprobados del laminador de tubo verde, la trazabilidad doble de números de colada y los registros de dureza del tratamiento térmico posterior a la soldadura a través de la línea de soldadura |
| 3. Distribuidor con existencias disponibles o reacondicionador DS-1 | Mantiene lotes nuevos de fábrica o inspecciona, vuelve a roscar, aplica bandas duras y reclasifica sartas usadas según las clases DS-1 o API RP 7G | Verificar los certificados originales de ensayo de fábrica para las existencias disponibles nuevas, o los informes de inspección de terceros DS-1 Categoría 3–5 para lotes usados |
Texas Steel Conversion informa que recalca tubería desde 1.315 hasta 9 in de diámetro exterior, con hasta 10.5 in de diámetro exterior de recalcado, en siete líneas de tratamiento térmico y siete líneas de roscado CNC. Su división de tubería de perforación, TSC Drill Pipe, posee certificaciones API Spec 5DP y API Spec 7-1. Se asocia con laminadores para producir tubos según sus especificaciones y suelda uniones de herramienta en sartas de 2-7/8 a 6-5/8 in.
El patio independiente con existencias disponibles, Drill Pipe Supply, declara que compra a fabricantes de tubería de perforación certificados por API y que no está atado a ningún laminador en particular. Un patio con existencias disponibles puede cubrir la necesidad urgente de movilización de un equipo de perforación, algo que una campaña de laminación puede tardar meses en completar. Se requiere el informe de ensayo de fábrica de la planta que laminó el tubo y soldó la conexión; la factura comercial de un patio de existencias disponibles no es suficiente.
Productores petroleros API 5DP frente a fabricantes de barras de perforación para HDD y minería
Los productores petroleros bajo API 5DP fabrican tubulares de tres piezas soldados por fricción para pozos profundos de hidrocarburos y geotérmicos. En cambio, los fabricantes de perforación direccional horizontal (HDD), pozos de agua y barrenos de voladura construyen barras de perforación de roca más cortas para equipos civiles y mineros. Filtrar en las primeras etapas a los fabricantes de barras de perforación no petroleras ayuda a evitar el envío de solicitudes de cotización de productos tubulares petroleros a fábricas de equipos civiles.
Las búsquedas frecuentes en línea de los principales fabricantes de tubería de perforación reúnen a ambas industrias y generan una superposición. La mayoría de las fábricas que anuncian especialización en tubos de acero y herramientas de perforación son, de hecho, fabricantes de barras para martillo DTH y barras para servicios públicos. Filtrar a los fabricantes de barras no petroleras ayuda a separar a los productores de barras civiles de las acerías que fabrican sartas para exploración profunda de petróleo y gas. Los productores petroleros API 5DP diseñan sartas para necesidades específicas de perforación, altas presiones de lodo y conexiones rotativas con hombro. Las barras de perforación de roca para obra civil y minería difieren de las sartas de exploración profunda de petróleo y gas en sus capacidades de torque y perfiles de rosca.
| Empresa y función publicada | Alcance publicado de dimensiones y grados | Límite de abastecimiento para los compradores |
|---|---|---|
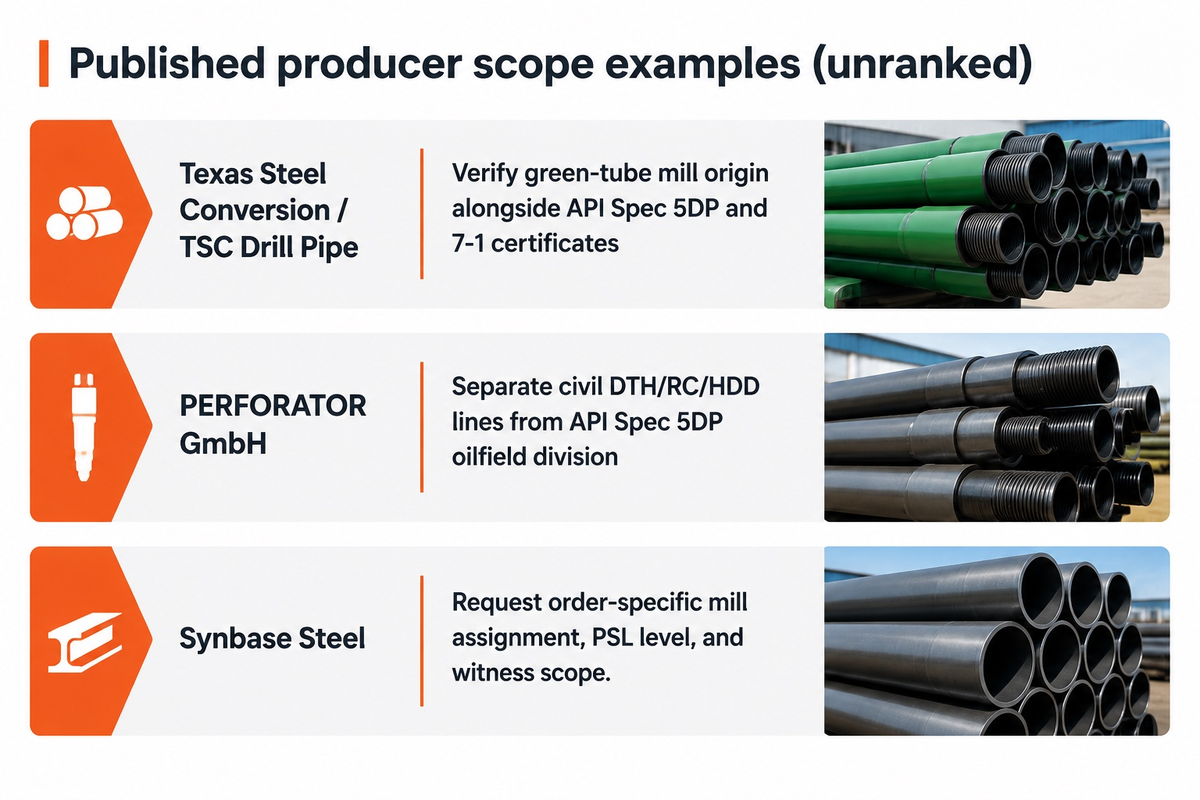
| Texas Steel Conversion / TSC Drill Pipe (convertidor y fabricante de EE. UU.) | Tubería de perforación de 2-7/8 in a 6-5/8 in; forjado por recalcado de 1.315 in a 9 in OD; grados API 5DP y conexiones de doble hombro PTECH+ | Verificar el origen del laminador del tubo verde junto con los certificados de procesamiento API Spec 5DP y API Spec 7-1 de TSC |
| PERFORATOR GmbH (productor alemán multisectorial de herramientas de perforación) | Tubos DTH/rotativos de 35–300 mm OD; RC de doble pared de 88.9–273 mm OD; tubos HDD; más tubería de perforación petrolera API 5DP OCTG de 2-3/8 in a 5-1/2 in (E75, X95, G105, S135) | Separar en la hoja de consulta sus líneas de catálogo civiles DTH/RC/HDD de su división de tubería de perforación petrolera API Spec 5DP |
| Synbase Steel (proveedor chino de tubería de perforación API 5DP y paquetes OCTG) | 2-3/8 in a 6-5/8 in OD; grados E75, X95, G105, S135; longitudes Range 1–3; recalcados IEU; conexiones NC26–NC50 y 5-1/2 FH / 6-5/8 FH | Alcance propio publicado; solicitar asignación de planta específica del pedido, nivel PSL y alcance de atestiguamiento de terceros durante la RFQ |
PERFORATOR GmbH ofrece un ejemplo de por qué la separación del alcance es esencial en catálogos multisectoriales. La empresa ofrece barras de perforación DTH y rotativas de 35 mm a 300 mm para equipos mineros, tubos de doble pared de circulación inversa de 88.9 mm a 273 mm, barras HDD sin zanja y la sección de tubería de perforación API Spec 5DP. Al comprar tubería de perforación API Spec 5DP, un comprador para perforación de petróleo y gas debe especificar dicha sección y no puede solicitar una cotización genérica de tubería de perforación rotativa.
Un ingeniero de adquisiciones que verifica la disponibilidad de tubería de perforación para pozos direccionales de 6-5/8 in revisa los listados de directorios de ventas B2B. Los fabricantes de barras para pozos de agua o comercializadores de tubos, como Tejas Tubular, junto con procesadores petroleros, aparecen en numerosas fichas de directorios. Supongamos que la consulta omite la edición de API Spec 5DP, la longitud Range 2 o Range 3 y la designación de la conexión rotativa con hombro.
Limite la lista corta a proveedores de equipos petroleros que publiquen especificaciones completas de tubería de perforación API 5DP que cubran la resistencia a la fluencia del cuerpo del tubo, la geometría de recalcado interno-externo y la relación torsional de la unión de herramienta. No incluya proveedores en su lista de licitación OCTG si sus sitios web solo muestran roscas métricas de perforación de roca o tablas de compatibilidad con equipos sin zanja.
Calificación de capacidades API 5DP PSL-1, PSL-2 y PSL-3 en el cuerpo del tubo y la unión de herramienta
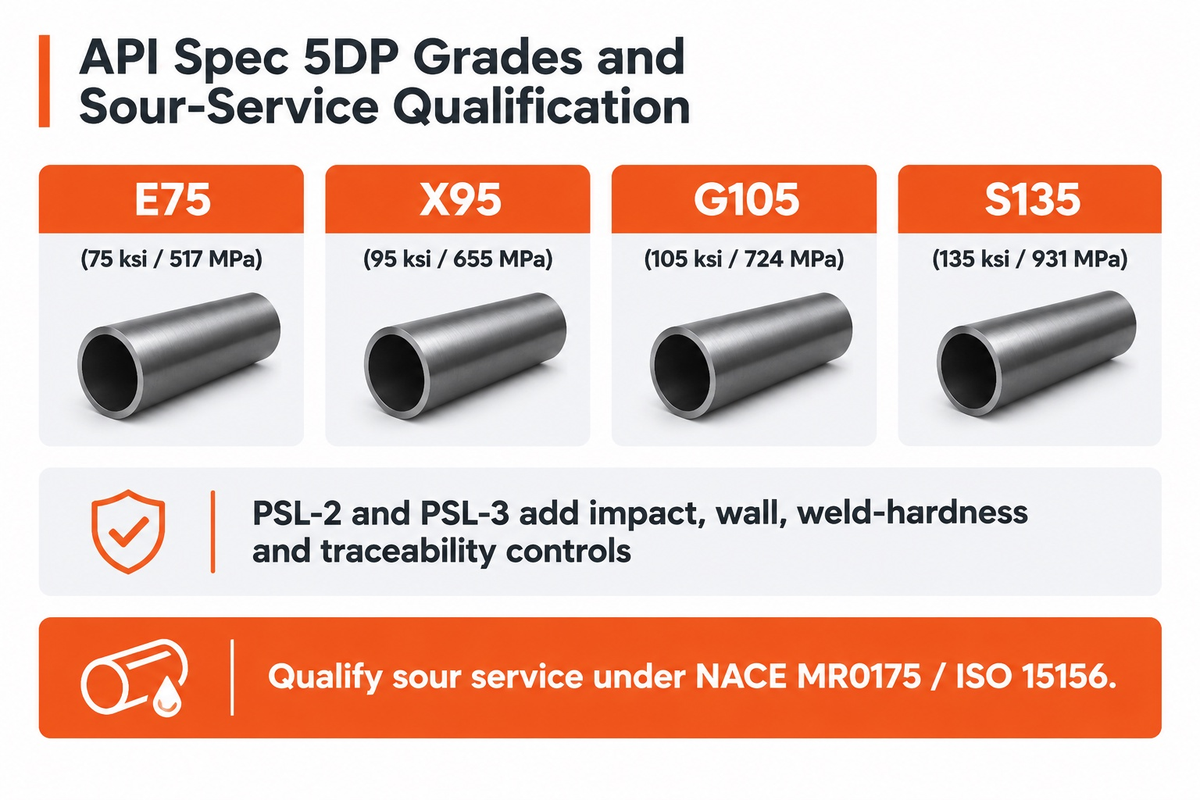
Los ingenieros de adquisiciones califican a los fabricantes de tubería de perforación API 5DP confirmando dos credenciales. Primero, verifican el nivel PSL de API 5DP solicitado para la tubería de perforación. Segundo, verifican la autorización activa de API Monogram del fabricante para las conexiones rotativas con hombro según API Spec 7-1. El directorio API Composite List enumera por separado los registros ISO 9001, por lo que los compradores deben verificar la autorización de tubería de perforación según el alcance exacto de la especificación API.
Las normas internacionales pertinentes, como EN ISO 11961:2018, establecen las condiciones técnicas de suministro para tuberías de perforación de acero con extremos recalcados y uniones de herramienta soldadas. API Spec 5DP es la especificación API para tubería de perforación que cubre los grados E, X, G y S. Sus designaciones de resistencia mínima a la fluencia son E75 (75 ksi / 517 MPa), X95 (95 ksi / 655 MPa), G105 (105 ksi / 724 MPa) y S135 (135 ksi / 931 MPa). PSL-1 representa los requisitos básicos de entrega. PSL-2 y PSL-3 añaden controles a nivel de especificación sobre energía de impacto, inspección de espesor de pared, dureza en la zona de soldadura y trazabilidad.
Antes de aceptar a un proveedor en la lista de oferentes de un proyecto, los compradores deben comprobar si la instalación del proveedor está registrada en el directorio API Composite List. El directorio enumera las licencias activas de API Monograms y los registros del sistema de calidad API Spec Q1 por razón social, dirección física de la planta y alcance de la especificación API. Los compradores deben verificar que la planta de fabricación, y no una oficina comercial, esté autorizada tanto para API Spec 5DP como para API Spec 7-1.
Debido a la constante evolución de las normas y programas, el cumplimiento resulta aún más exigente. El sitio oficial Latest Updates on the API Monogram and APIQR Program publica actualizaciones de programas y licencias para API Spec 5DP y API Spec 7-1. Al emitir una orden de compra, estipule la versión específica y el adendo de API Spec 5DP, e indique el año del contrato en lugar de escribir “norma API”.
Los grados de mayor resistencia a la tracción requieren especial atención durante el proceso de calificación, especialmente en cuanto a la durabilidad. Una mayor resistencia a la fluencia no significa una mayor durabilidad en el fondo del pozo. No debe asumirse que la tubería S135 estándar de catálogo sea aceptable para servicio amargo, ya que su aceptación depende de muchos factores, incluidos la condición y dureza del material y el entorno al que está expuesto. Una investigación de fallas en Materials (PMC13117435) demostró que las tuberías de perforación S135 expuestas a iones de cloruro y sulfuro en el fluido de perforación sufren picaduras intergranulares y agrietamiento por corrosión bajo tensión por debajo de la fluencia nominal, donde la rotación dinámica a 60 rpm aumenta la velocidad de corrosión en un 41% en comparación con la inmersión estática.
“NACE MR0175 añade: ‘A medida que aumentan las tensiones de servicio y la dureza del material, el control del fluido de perforación se vuelve cada vez más importante.’”
NACE MR0175 / ISO 15156 no hace que los grados E-75, X-95, G-105 y S-135 sean universalmente aceptables para servicio amargo. En cambio, la aceptación está vinculada a la condición del material, la dureza, el procesamiento y el entorno especificado. Más allá de 20,000 ft y a una presión de fondo de pozo de 15–20 ksi, incluso presiones parciales traza de H2S pueden degradar severamente la vida a la fatiga por flexión rotativa del acero S135. Asimismo, la guía de materiales para servicio amargo según NACE MR0175 / ISO 15156 vincula la prevención del agrietamiento por tensión de sulfuros (SSC) con la dureza controlada, una composición química de aceración limpia y límites ambientales para el material específico y la condición de servicio con H2S. Para pozos de petróleo y gas amargos, especifique un grado de dureza controlada o dedicado para servicio amargo cuya condición de material y límites de servicio estén calificados según NACE MR0175 / ISO 15156.
Auditoría de forjado por recalcado, soldadura por fricción y tenacidad en la zona de soldadura en la planta
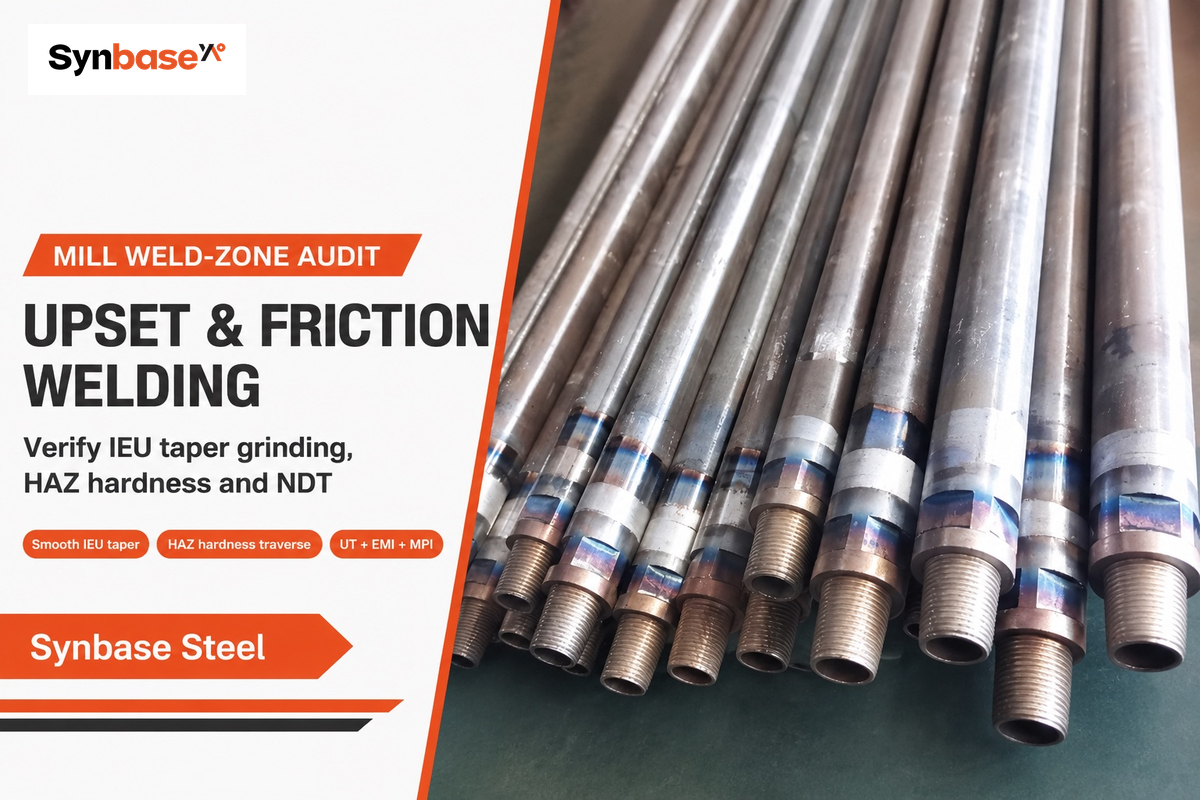
Las revisiones deben prestar especial atención a la transición del recalcado interno y a la HAZ de la soldadura por fricción. Las revisiones adicionales deben centrarse en las roscas, los hombros, el cuerpo del tubo y el daño por corrosión. La tecnología de perforación moderna impone severas cargas cíclicas de flexión y torsión en todo el proceso de perforación. Auditar la geometría de forjado por recalcado de un fabricante, los parámetros de soldadura por fricción, el tratamiento térmico posterior a la soldadura y los puntos de retención de NDT ayuda a evitar roturas por torsión y lavados en el fondo del pozo.
La tecnología fundamental de soldadura rotativa por fricción, detallada en la patente estadounidense US3235162A, sujeta el cuerpo estacionario del tubo recalcado mientras hace girar la unión de herramienta de aleación a alta velocidad. El forjado axial hidráulico hace avanzar la interfaz y extruye la rebaba oxidada. Como resultado, se forma una soldadura forjada en estado sólido a través de toda la sección transversal de la pared del tubo sin utilizar metal de aporte. Mejoras adicionales de diseño, como la patente estadounidense US8783344B2, integran uniones de herramienta roscadas de piñón y caja, así como almohadillas de desgaste, para proteger el cuerpo del tubo frente al desgaste abrasivo del revestimiento.
Aunque la unión en estado sólido elimina la necesidad de ciertos controles de proceso, la soldadura por fricción y las transiciones de recalcado adyacentes siguen siendo altamente sensibles a la disciplina del proceso. Como se describe en Longway Drill Pipe, las grietas por fatiga de flexión cíclica se forman cerca de las uniones de herramienta, los conos de recalcado interno y las marcas de mordazas rotativas. La corrosión interna inicia el lavado cuando falla el recubrimiento protector. Si un fabricante deja un escalón interno brusco de forjado o una eliminación incompleta de la rebaba dentro del diámetro interior, la turbulencia del fluido de perforación acelera la erosión y la fatiga por corrosión en esa transición.
Los defectos de fabricación frente al abuso en el equipo de perforación solo pueden determinarse estableciendo puntos de referencia metalúrgicos antes de despachar la sarta. Sri Chimbli y Scott Harding, de Stress Engineering Services, explican en su revisión de análisis de causa raíz de fallas cómo funcionan los ensayos mecánicos y metalúrgicos. La fractografía, la metalografía, el ensayo de impacto Charpy y los perfiles de dureza a través de la línea de soldadura separan las discrepancias de fabricación, como grietas de temple o tratamiento térmico inadecuado, de la sobrecarga en servicio.
Al evaluar a un fabricante, se requieren cuatro controles de producción verificables:
- Se requieren transiciones suaves y de cono largo desde el recalcado interno hasta el externo (IEU). También se requiere esmerilado interno después de la eliminación de la rebaba.
- Deben conservarse los registros continuos de máquina de fricción, recalcado axial y empuje de forjado para todas las uniones soldadas.
- La zona de soldadura recibe tratamiento térmico y se realizan perfiles de dureza a través del tubo base, la HAZ y las uniones de herramienta.
- Para el plan de inspección, incluya ensayos ultrasónicos (UT), inspección electromagnética (EMI) e inspección por partículas magnéticas vía húmeda (MPI) de la zona de soldadura y los extremos recalcados. Conserve los registros de ensayo para demostrar el cumplimiento con las estrictas exigencias de las operaciones de perforación modernas.
Producción directa en planta frente a distribuidor con existencias disponibles frente a tubería usada inspeccionada según DS-1
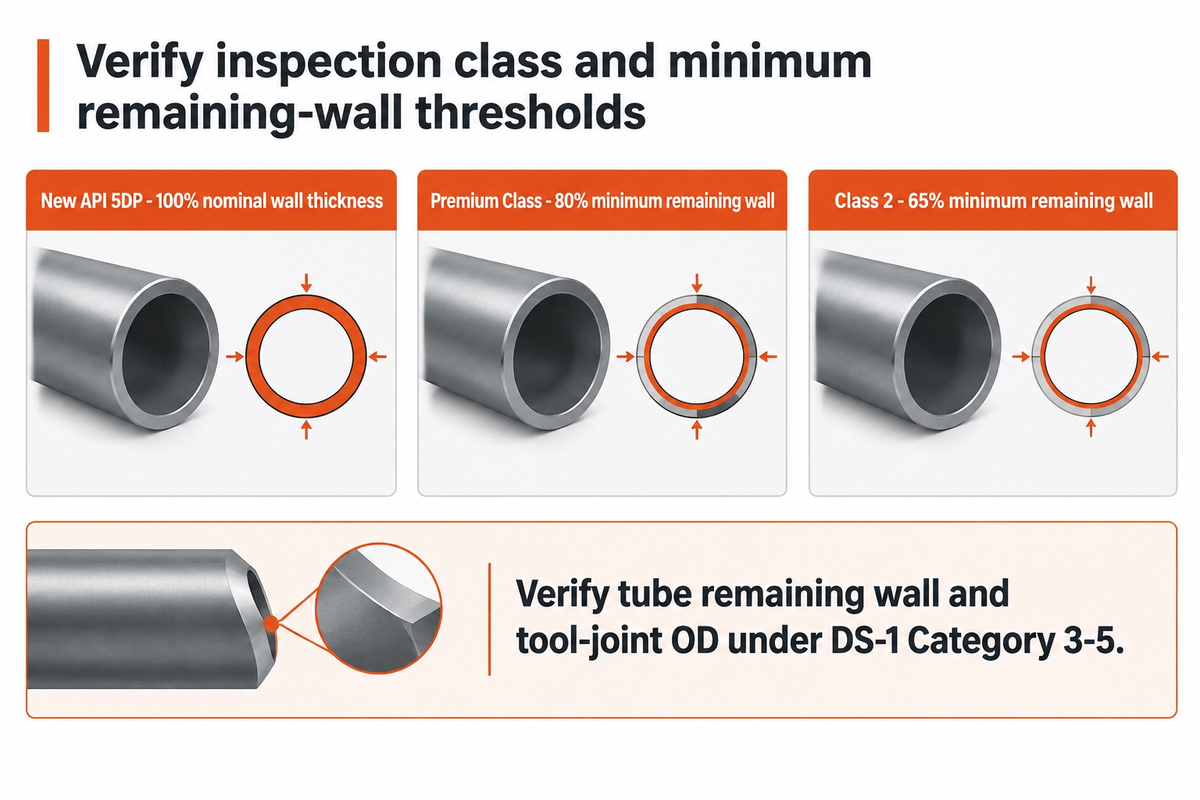
Los contratistas de perforación suelen utilizar un lote de producción directa en planta para sartas completas nuevas, proyectos en aguas profundas y conexiones personalizadas de doble hombro. Los distribuidores con existencias disponibles y los patios de tubería usada inspeccionada según DS-1 pueden suministrar rápidamente lotes de reemplazo y/o sartas que cumplan con clases de inspección verificadas. Ajuste el canal de abastecimiento a la criticidad del pozo, el margen de plazo de entrega y la reducción aceptable del espesor de pared.
¿Cuándo deben los compradores elegir la producción directa en planta frente a los distribuidores con existencias disponibles?
Elija la producción directa en planta cuando su programa de perforación requiera trazabilidad completa por colada, ensayos de tenacidad PSL-2 o PSL-3, aplicación personalizada de bandas duras o recubrimiento interno. Los pedidos directos a planta también se adaptan a perfiles de conexión fuera de inventario cuando los plazos de entrega se planifican con meses de anticipación. Elija distribuidores con existencias disponibles o patios certificados de tubería usada según DS-1 cuando la movilización inmediata del equipo o pequeñas cantidades de reemplazo pesen más que los programas de laminación personalizados. Al comparar tubería nueva de planta con existencias disponibles reclasificadas, verifique la clase de inspección y los umbrales mínimos de espesor de pared remanente. Keystone Energy Tools señala la clasificación posterior a la inspección en clase N (nueva), clase P (premium) y clase C. La tabla de inspección publicada por Synbase Steel establece API 5DP nueva al 100% del espesor de pared nominal, Clase Premium al 80% de espesor de pared remanente mínimo y Clase 2 al 65% de espesor de pared remanente mínimo.
Las normas para las designaciones Premium y Clase 2 se basan en criterios de espesor de pared remanente y desgaste. Un único umbral del 65% no debe aplicarse de forma generalizada fuera de la tabla especificada. Cuatro causas principales de falla de la sarta son el desgaste del OD de la unión de herramienta y del tubo, la corrosión interna, el agrietamiento por fatiga y el daño físico en las uniones de herramienta ( US DOE OSTI 5651510). El uso de tubería usada aumenta el riesgo de falla en el fondo del pozo y el tiempo de pesca. –
Un ejemplo de inspección DS-1 Categoría 3–5 muestra que el desgaste excéntrico de la unión de herramienta puede hacer que se rechace una sarta casi nueva de 6-5/8 in FH incluso cuando el espesor de pared del tubo sigue siendo aceptable. Comprar a un distribuidor con existencias disponibles o a un patio de alquiler requiere verificar tanto el espesor de pared remanente del cuerpo del tubo como las dimensiones del diámetro exterior y del bisel de la unión de herramienta según DS-1 Categoría 3–5.
Estructuración de una RFQ comparable de tubería de perforación: conexiones, bandas duras, recubrimiento interno y plazo de entrega
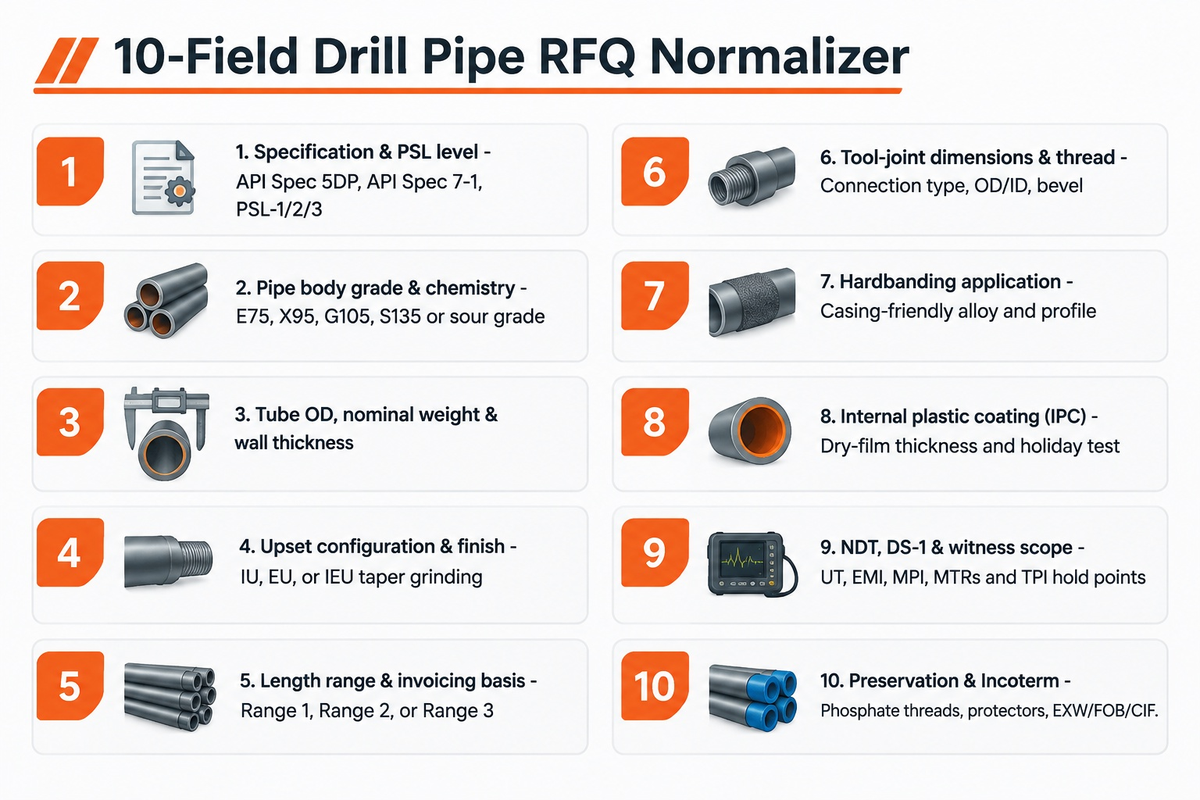
Los precios cotizados para la tubería de perforación no pueden compararse hasta que todos los oferentes acuerden diez variables técnicas y comerciales. Omitir cualquiera de estos campos permite que una cotización inicial baja excluya costosas etapas de acabado. –
La selección de la conexión y el tratamiento superficial explican importantes diferencias de precio y plazo de entrega en el mercado mundial de tubería de perforación y en el mercado global más amplio de OCTG. Incluso cuando los tubos se fabrican con acero de alto grado, el mecanizado de la rosca y los recubrimientos protectores determinan la vida útil de la unión. Las conexiones API estándar como NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH y 6-5/8 FH cubren las sartas convencionales. Los pozos direccionales complejos y de alcance extendido suelen requerir conexiones premium de doble hombro y alto torque para lograr mayor capacidad torsional y holgura hidráulica. Las uniones de herramienta de aleación AISI 4137 / 4145H templadas y revenidas dependen de recubrimientos de fosfato resistentes al agarrotamiento, grasa para roscas adecuada y protectores de rosca sellados para evitar la corrosión durante el almacenamiento y el transporte.
| Campo de la RFQ | Qué especificar en la hoja de consulta | Por qué las cotizaciones no alineadas distorsionan la comparación de costos |
|---|---|---|
| 1. Especificación y nivel PSL | API Spec 5DP (indicar edición/adendo), API Spec 7-1, y PSL-1, PSL-2 o PSL-3 | PSL-2 y PSL-3 añaden costos obligatorios de tenacidad al impacto, dureza de soldadura y NDT que PSL-1 omite |
| 2. Grado del cuerpo del tubo y composición química | E75, X95, G105, S135 o grado para servicio amargo de dureza controlada con límites máximos de azufre/fósforo | Los grados de mayor aleación y las coladas ensayadas para SSC en H2S conllevan diferentes costos de aceración y plazos de entrega |
| 3. OD del tubo, peso nominal y espesor de pared | Especificar el OD real del tubo (p. ej., 5 in), el peso nominal (p. ej., 19.50 lb/ft) y el espesor de pared (p. ej., 0.362 in) para la sarta cotizada | Evita que los oferentes coticen espesores de pared más delgados bajo el mismo diámetro nominal de tubería |
| 4. Configuración y acabado del recalcado | Recalcado interno (IU), recalcado externo (EU) o recalcado interno-externo (IEU) con esmerilado del cono interno | Los escalones de recalcado interno sin acabado reducen la eficiencia hidráulica y crean puntos de inicio de grietas por fatiga |
| 5. Rango de longitud y base de facturación | Range 1 (18–22 ft), Range 2 (27–30 ft) o Range 3 (38–45 ft); indicar precio por tramo frente a por pie/metro | Range 2 y Range 3 modifican la cantidad de uniones de herramienta por sarta y cambian el costo por pie |
| 6. Dimensiones y rosca de la unión de herramienta | Tipo de conexión (p. ej., NC50), OD/ID de la unión de herramienta, longitud de espacio para llaves, diámetro de bisel o especificación de doble hombro | El tamaño de forjado de la unión de herramienta y las licencias patentadas de doble hombro cambian el precio unitario |
| 7. Aplicación de bandas duras | Aleación lisa compatible con el revestimiento (p. ej., Arnco, Tuboscope, Duraband), ancho de banda y perfil al ras frente a elevado | Omitir las bandas duras en una cotización base traslada el costo de protección contra el desgaste a un taller de servicio externo |
| 8. Recubrimiento plástico interno (IPC) | Sistema epoxi-fenólico o IPC especificado (p. ej., equivalente a TK34-P), espesor de película seca y detección de porosidades | La aplicación del recubrimiento, el curado y la detección de porosidades añaden etapas de procesamiento que deben cotizarse sobre la misma base |
| 9. Alcance de NDT, DS-1 y atestiguamiento | Especificar la cobertura requerida de UT, EMI y MPI; informes certificados de ensayo de fábrica (MTRs); puntos de retención opcionales con atestiguamiento de SGS, BV, DNV o TPI | Separa el control de calidad de fábrica incluido de los honorarios opcionales de inspección por terceros y las retenciones de cronograma |
| 10. Preservación e Incoterm | Roscas fosfatadas, protectores de rosca de acero estampado o de servicio pesado, atado apto para transporte marítimo, EXW/FOB/CIF | Alinea el flete marítimo, el manejo portuario y la protección contra la corrosión durante el tránsito marítimo de varias semanas |
Supongamos que un comprador recibe dos cotizaciones para el mismo tamaño, peso, grado, rango de longitud y conexión de tubería de perforación indicados en la RFQ. Un ejemplo es cotizar tubería de perforación de 5 in, 19.50 lb/ft, grado G105, Range 2 con conexiones NC50. El oferente A cotiza un precio unitario más bajo por tubería desnuda PSL-1 EXW en planta sin bandas duras ni recubrimiento interno. El oferente B incluye entrega CIF Houston con ensayo de impacto PSL-2, bandas duras compatibles con el revestimiento en el extremo de caja, recubrimiento plástico interno y protectores de rosca de acero estampado. Tras normalizar los diez factores anteriores, podemos ver el costo real de la tubería entregada antes de adjudicar el contrato. Los precios reales se determinarán con base en la confirmación de los precios unitarios específicos, las cantidades mínimas de pedido y los plazos de entrega del turno de laminación para su combinación de tamaño y grado.
Al diseñar las transiciones del ensamblaje de fondo de pozo, los compradores suelen adquirir tramos de tubería de perforación extrapesada (HWDP) junto con los tramos de tubería de perforación estándar. Para estos tramos, incluya los requisitos de dimensiones del recalcado central de HWDP, bandas duras en las almohadillas de desgaste y ranuras de alivio de tensiones en una partida separada dentro de la misma hoja de trabajo de la RFQ. Ese paso garantiza que ambos productos tubulares compartan calibres de conexión y cronogramas de embarque compatibles.
Lista de verificación de calificación de 7 puntos para preseleccionar a un fabricante de tubería de perforación
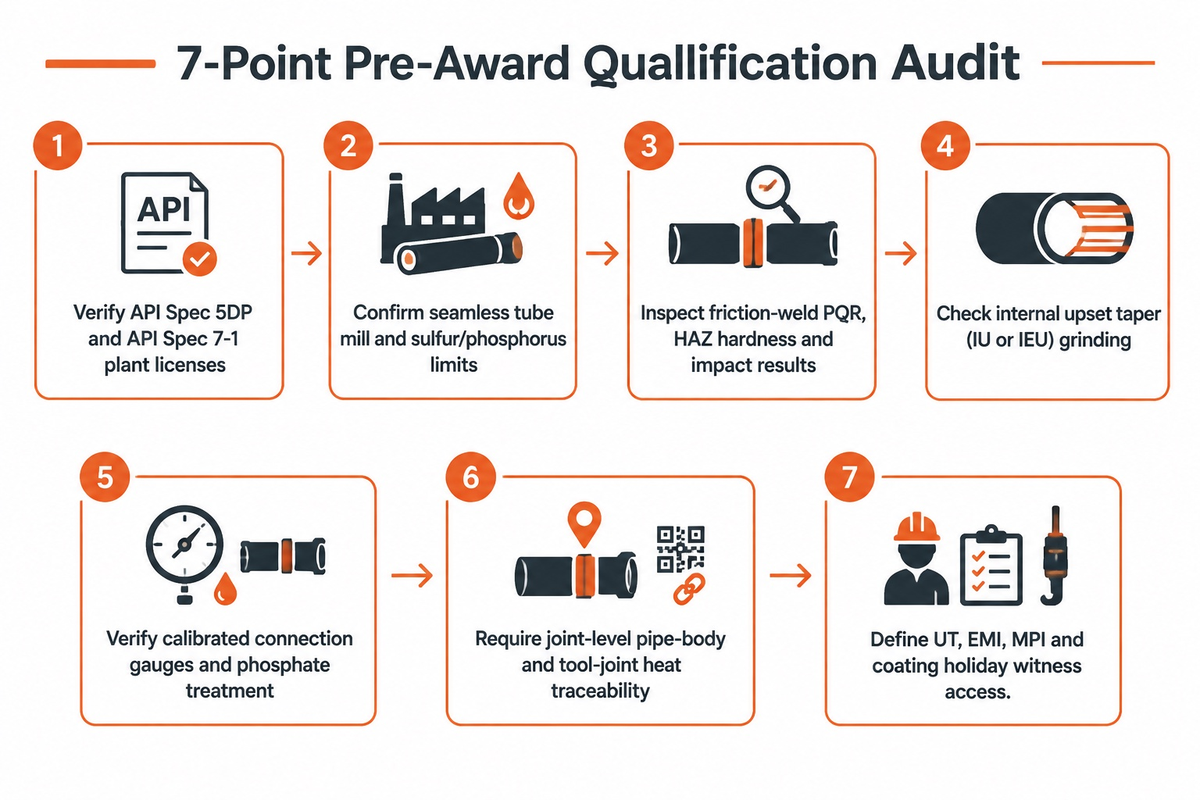
Debe completarse una auditoría de calificación previa a la adjudicación de siete puntos antes de adjudicar un contrato de tubería de perforación. Incluye, entre otros aspectos, las licencias de la planta, el origen del tubo verde, la calificación de la soldadura por fricción, el calibrado de conexiones, los ensayos para servicio amargo, la trazabilidad de colada a tramo y el bloqueo de hitos comerciales. Combinar esta lista de verificación con la matriz de decisión de ruta de proveedor de 9 escenarios ayuda a evaluar el riesgo y alinea al proveedor seleccionado con su perfil de riesgo operativo.
- Verifique los números de certificado tanto de API Spec 5DP como de API Spec 7-1 en el directorio oficial API Composite List para la planta física específica que realizará la soldadura y el roscado de su pedido.
- Exija al fabricante que indique el laminador de tubos sin costura, la ruta de aceración y los límites de afino en cuchara para azufre y fósforo antes de iniciar la producción.
- Examine las secciones transversales de macroataque, los perfiles de dureza a través de la zona afectada por el calor y los resultados de los ensayos de impacto Charpy con entalla en V como parte de la inspección de los registros de calificación de procedimiento (PQR) de soldadura por fricción.
- Revise los recalcados para comprobar cómo realiza el esmerilado la planta. Esto también ayudará a verificar el cono del recalcado interno (IU o IEU) para reducir la turbulencia localizada del lodo y la fatiga por corrosión.
- Asegúrese de que los calibres de trabajo de las conexiones rotativas con hombro estén calibrados con calibres maestros certificados y de que se suministren el tratamiento de fosfato en piñón/caja y las tablas de torque de apriete.
- Exija un registro de trazabilidad por tramo que vincule cada tramo serializado de tubería de perforación con la colada del cuerpo del tubo y la colada de forjado de la unión de herramienta junto con los certificados de ensayo de fábrica correspondientes.
- Defina con precisión el alcance de acceso para atestiguamiento de terceros (UT, EMI, MPI, ensayos dimensionales y de porosidad del recubrimiento) y distinga entre las fechas de finalización en fábrica y las fechas de embarque en buque.
| Escenario de adquisiciones de perforación | Ruta de proveedor recomendada | Condición obligatoria de verificación |
|---|---|---|
| 1. Sarta completa de nueva fabricación para perforación profunda terrestre o costa afuera | Planta o convertidor con licencia API 5DP/7-1 | Confirmar los ensayos PSL y los turnos de laminación en los registros del proyecto; exigir trazabilidad doble de números de colada |
| 2. Pozo horizontal de alcance extendido que requiere alto torque | Fabricante que ofrece conexiones de doble hombro | Verificar la relación de fluencia torsional, la holgura hidráulica del diámetro interior (ID) y la compatibilidad de la tabla de torque de apriete |
| 3. Pozo de gas amargo (H2S) o intervalo de alta presión y alta temperatura | Planta calificada que suministra grados de dureza controlada o para servicio amargo | Para gas amargo, especificar materiales de tubería de perforación con dureza y límites ambientales calificados según NACE MR0175 / ISO 15156; no debe asumirse que el grado S135 estándar sea adecuado |
| 4. Tramos de reemplazo urgente para un equipo activo en pocos días | Distribuidor regional con existencias disponibles nuevas y trazables | Inspeccionar los certificados originales de ensayo de fábrica, el diámetro de bisel de la conexión y el estado de la rosca en almacenamiento |
| 5. Pozo vertical somero con presupuesto ajustado o sarta de reacondicionamiento | Distribuidor certificado que ofrece tubería usada inspeccionada según DS-1 con la clase de inspección aceptada y el criterio de espesor de pared remanente mínimo indicados en el informe de inspección | Exigir informes vigentes de inspección ultrasónica de pared y de OD de la unión de herramienta según DS-1 Categoría 3–5 |
| 6. Formación direccional abrasiva con riesgo severo de desgaste del revestimiento | Fabricante o procesador con línea calificada de aplicación de bandas duras | Especificar aleación de bandas duras compatible con el revestimiento, aplicación al ras y procedimiento de enfriamiento libre de grietas |
| 7. Lodo corrosivo a base de agua o circulación de salmuera geotérmica | Planta o convertidor con aplicación interna de recubrimiento plástico interno (IPC) | Auditar el perfil interno de granallado abrasivo, el espesor de película seca del recubrimiento y la prueba de porosidad según la especificación del recubrimiento |
| 8. Licitación OCTG de múltiples partidas que combina tubería de perforación, HWDP y revestimiento | Proveedor integrado de paquetes OCTG con plantas asociadas auditadas | Exigir certificados separados de API Spec 5DP y API Spec 7-1; confirmar cualquier alcance de API 5CT de manera independiente |
| 9. Cruce de servicios sin zanja, barreno de voladura minera o muestreo RC | Fabricante especializado de barras para HDD, DTH o circulación inversa | Mantener separado de las licitaciones petroleras API 5DP; verificar la rosca específica del equipo y las especificaciones de sellado de doble pared |
Aplicar esta matriz en proyectos terrestres y costa afuera evita un desajuste de adquisiciones frecuente en la industria de la perforación. Los compradores no dependen de una verificación en el mercado inmediato de distribuidores para un pedido crítico de gas amargo en planta. Tampoco esperan una campaña de laminación personalizada cuando existe un lote trazable de distribuidor disponible para mantener el equipo en operación.
Cómo respalda Synbase Steel la tubería de perforación API 5DP y los paquetes integrados OCTG
Según las páginas de especificaciones publicadas por Synbase Steel, Synbase Steel coordina la tubería de perforación API 5DP / ISO 11961 junto con la tubería de perforación extrapesada y el revestimiento bajo un único flujo de trabajo de inspección y logística de exportación. Todos los rangos de productos citados a continuación reflejan las páginas de productos publicadas por Synbase Steel; las asignaciones de planta específicas del proyecto, los precios unitarios y los cronogramas de producción se confirman por cotización.
En su página publicada de soluciones de tubería de perforación API 5DP, Synbase Steel presenta tubería de perforación petrolera en grados de acero E75, X95, G105 y S135 con diámetros exteriores desde 2-3/8 in hasta 6-5/8 in. Las opciones de longitud publicadas cubren Range 1 (18–22 ft), Range 2 (27–30 ft) y Range 3 (38–45 ft). Las conexiones rotativas con hombro estándar incluyen NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH y 6-5/8 FH con extremos de recalcado interno-externo (IEU) y ensayos ultrasónicos, electromagnéticos y por partículas magnéticas.
Para garantizar una atribución corporativa clara, consulte el perfil corporativo de Synbase Steel para conocer los antecedentes de Synbase Steel Co., Ltd., la filial de negocios internacionales de E-CHENG Steel Group. Los activos de fabricación a nivel de grupo, las patentes y los registros de instalaciones corresponden a sus respectivas entidades legales. Los pedidos incluyen informes certificados de ensayo de fábrica (con inspección presencial de terceros por SGS, BV o DNV disponible a solicitud) que indican la planta productora.
Cuando su programa de pozos integra elementos de la sarta de perforación con tubulares de construcción de pozos, nuestro equipo consolida paquetes de revestimiento y tubería de producción API 5CT y HWDP en un solo embarque bajo términos EXW, FOB o CIF. ¿Está listo para comparar su lista actual de materiales? Envíe su RFQ de tubería de perforación de 10 campos para recibir una respuesta técnica y de entrega partida por partida.
Preguntas frecuentes
¿Cómo verifican los compradores si un proveedor de tubería de perforación es un fabricante real o una empresa comercializadora?
Verifique la razón social del oferente y la dirección física de la planta en el directorio oficial API Composite List para confirmar las licencias activas de API Spec 5DP y API Spec 7-1.
Un fabricante o convertidor genuino de tubería de perforación posee licencias de API Monogram específicas de la instalación, vinculadas a su planta de laminación, recalcado o soldadura por fricción. Si el vendedor es una empresa comercializadora, un proveedor de paquetes o un distribuidor con existencias disponibles, exíjale que declare desde el principio la planta de fabricación con licencia exacta. Exija los certificados de ensayo de fábrica correspondientes junto con un cronograma de trazabilidad por tramo que vincule cada colada del cuerpo del tubo y cada colada de la unión de herramienta.
¿Cuál es la diferencia entre API 5DP y API Spec 7-1 al calificar a un fabricante de tubería de perforación?
API Spec 5DP rige el conjunto de la tubería de perforación y los niveles de especificación del cuerpo del tubo, mientras que API Spec 7-1 rige los elementos de la sarta de perforación rotativa, incluidas las uniones de herramienta para soldar.
Dado que un tramo de tubería de perforación combina un tubo de acero sin costura con conexiones de piñón y caja soldadas por fricción, calificar a un productor requiere verificar ambas normas. API Spec 5DP está alineada con ISO 11961 y define los grados de tubería de perforación E75, X95, G105 y S135 junto con los requisitos de entrega PSL-1, PSL-2 y PSL-3. API Spec 7-1 garantiza que las uniones de herramienta de acero aleado, las roscas rotativas con hombro y los calibres cumplan con las tolerancias torsionales y dimensionales.
¿Por qué algunos fabricantes de tubería de perforación compran tubo verde a un laminador y sueldan las uniones de herramienta en otra instalación?
El laminado de tubos sin costura y la soldadura rotativa por fricción de las uniones de herramienta requieren bienes de capital diferentes, por lo que los convertidores especializados compran tubos verdes certificados a laminadores de acero sin costura y terminan la sarta de perforación internamente.
Perforar palanquillas para obtener tubos de acero sin costura requiere un tren de perforación rotativa y laminación de alto tonelaje. Producir tubería de perforación terminada requiere prensas de forjado por recalcado, hornos continuos de temple y revenido, roscadoras CNC y máquinas de soldadura por fricción por inercia. Muchos licenciatarios reconocidos de API 5DP operan como convertidores especializados. Los compradores deben auditar tanto el origen del laminador del tubo verde como los registros de tratamiento térmico en la zona de soldadura del convertidor.
¿Deben los programas de perforación para servicio amargo (H2S) pedir tubería de perforación S135 de un catálogo estándar?
No. No debe asumirse que la tubería S135 de catálogo estándar sea adecuada para servicio amargo, ya que su aceptabilidad depende de la condición del material, la dureza y el entorno de H2S especificado.
Para pozos amargos, especifique un grado de dureza controlada o dedicado para servicio amargo cuya condición de material y límites de servicio estén calificados según NACE MR0175 / ISO 15156. Verifique el pH del lodo y los controles de secuestrantes de sulfuro con su equipo de ingeniería.
¿Qué documentos deben acompañar un embarque nuevo de tubería de perforación API 5DP para aprobar la inspección de recepción?
Para un embarque nuevo bajo API 5DP, exija el certificado de ensayo de fábrica correspondiente, el registro de trazabilidad por tramo, los registros de NDE, los registros de calibrado de roscas y la lista de empaque serializada, además de los registros de tratamiento térmico de la soldadura por fricción cuando lo exija la orden de compra.
Los certificados de materiales deben informar los resultados químicos, de tracción, alargamiento e impacto requeridos para cada colada aplicable del cuerpo del tubo y de la unión de herramienta según el nivel PSL especificado y la orden de compra. Los registros de calidad adjuntos deben incluir las gráficas del horno de tratamiento térmico posterior a la soldadura y los perfiles de dureza a través de la zona afectada por el calor de la soldadura por fricción. Los paquetes de ensayos no destructivos deben documentar los exámenes ultrasónicos, electromagnéticos y por partículas magnéticas y la cobertura exigida por el PSL especificado y la orden de compra. Cuando se especifique en la orden de compra, adjunte los registros de prueba de porosidad del recubrimiento plástico interno, los certificados de aleación de bandas duras y las notas de liberación de inspección presencial de terceros (como SGS, BV o DNV). Incluya una lista de empaque serializada que coincida con las marcas estarcidas en cada tramo. Consulte nuestra página de especificaciones de tubería de perforación API 5DP para incluir estos requisitos de documentación en su próxima consulta.
Referencias y fuentes
- EN ISO 11961:2018, Industrias del petróleo y del gas natural: Tubería de perforación de acero (ISO 11961:2018) Comité Europeo de Normalización / ISO.
- API Composite List, Directorio de empresas con licencia y registradas American Petroleum Institute.
- API Monogram, reparación y remanufactura y APIQR: últimas actualizaciones (Actualizaciones de API Spec 5DP y API Spec 7-1) American Petroleum Institute.
- Agrietamiento sinérgico por corrosión bajo tensión de tuberías de perforación S135 en fluidos de perforación Materials / National Center for Biotechnology Information (PMC13117435), 2026.
- Qué sucede realmente con la tubería de perforación de alta resistencia tras la exposición a un entorno de gas amargo H.F. Spoerker, W. Havlik y M.J. Jellison, Drilling Contractor (IADC).
- El análisis de fallas aporta información crítica para un análisis exhaustivo de causa raíz Sri Chimbli y Scott Harding, Drilling Contractor (IADC).
- Patente estadounidense US3235162A, Soldadura por fricción Oficina de Patentes y Marcas de los Estados Unidos (Google Patents).
- Patente estadounidense US8783344B2, Almohadilla de desgaste integral y método Oficina de Patentes y Marcas de los Estados Unidos (Google Patents).
- La gestión de la tubería de perforación extiende la vida útil de la sarta de perforación (OSTI Biblio 5651510) J.S. Shepard, Oil and Gas Journal / Departamento de Energía de EE. UU. OSTI.