Pipa SSAW (SAW Spiral)
Pipa SSAW (Pipa Baja Las Spiral) — Pipa Saluran Diameter Besar, Tiang Pancang & Transmisi Air
Dapatkan Pipa Diameter Besar yang Memenuhi Semua Standar, Tanpa Risiko Waktu Tunggu
Dalam proyek berdiameter besar, risikonya jarang berasal dari pipanya sendiri. Risikonya adalah pemasok yang mengirim berdasarkan lembar ringkasan, bukan sertifikat uji pabrik yang dapat ditelusuri, atau waktu tunggu yang diam-diam mundur setelah pesanan berjalan.
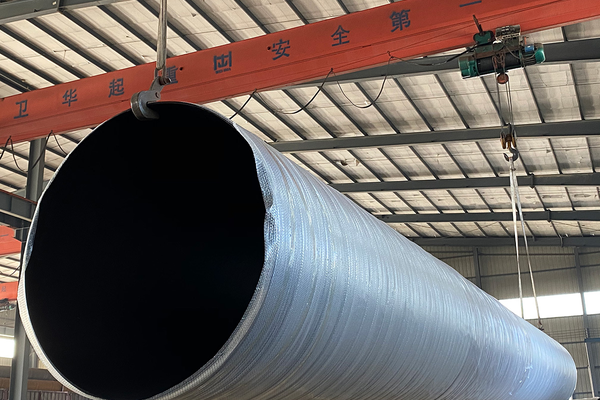
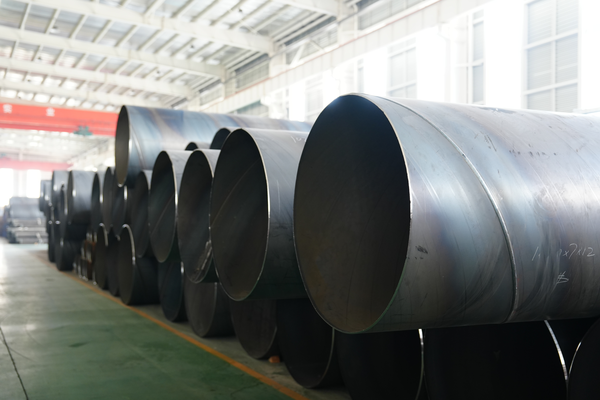
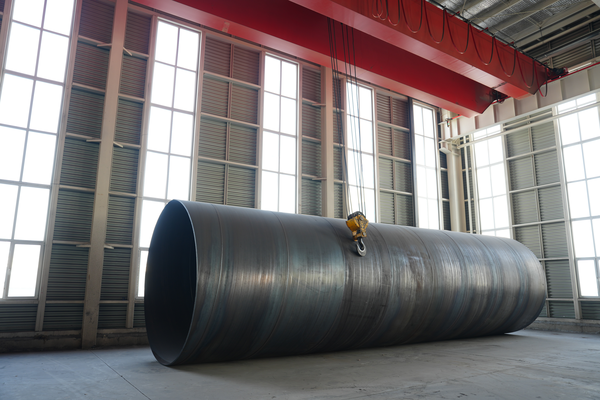
Pipa las spiral, yaitu produk SSAW (pipa las busur terendam spiral), juga disebut spiralweld atau HSAW, dibentuk dengan memasukkan koil baja canai panas pada sudut tertentu, lalu menyambung sambungan heliks menggunakan pengelasan busur terendam dua sisi. Pilihan desain ini memungkinkan satu pabrik memproduksi diameter mulai dari beberapa ratus milimeter hingga beberapa meter dari lebar strip yang sama.
// SYS_MATRIX : PERUTEAN_KEPUTUSAN
Synbase mengarahkan seluruh keputusan: proses las yang sesuai dengan tekanan dan dinding Anda, grade dan standar yang diminta spesifikasi, pelapisan yang cocok dengan kondisi operasi, serta cara pesanan diperiksa dan didokumentasikan sebelum meninggalkan pabrik. Setiap klaim di bawah ini disertai nomor standar atau data bersumber.
// KONTROL_RISIKO : TOLERANSI_NOL
Dalam proyek transmisi air atau tiang pancang laut, keputusan yang salah baru terlihat terlambat: saluran 1420 mm gagal dalam penerimaan ultrasonik, atau pengiriman terlambat melewati jadwal pengecoran beton.
Synbase menghilangkan risiko itu karena setiap pipa las spiral disesuaikan dengan tekanan, grade, dan standar Anda sebelum koil dipotong, lalu disertifikasi menurut ISO 9001 saat dikirim.
Pipa SSAW Synbase, Rentang Ukuran, Ketebalan Dinding & Ketersediaan
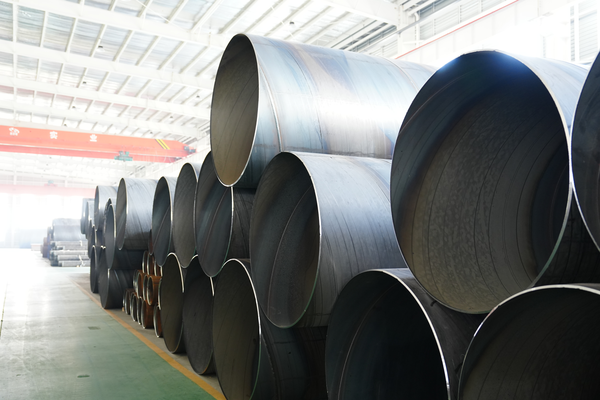
Lini spiral kami mencakup OD 219–4500 mm dengan ketebalan dinding 5–25 mm, dalam panjang tunggal hingga 12 m dan lebih panjang berdasarkan kesepakatan. Tabel ketersediaan di bawah memetakan kombinasi diameter dan dinding yang benar-benar dapat diproduksi sebagai pipa las busur terendam spiral. Dinding yang tidak sesuai atau diameter yang tidak tersedia dapat menghentikan pembangunan; dalam praktiknya, mencari ulang tiang 2540 mm memerlukan waktu berminggu-minggu. Karena itu, tabel ini menunjukkan kompromi nyata yang digunakan Synbase, bukan sekadar katalog.
| Ø luar (mm) | Rentang ketebalan dinding (mm) | Rentang grade umum | Penggunaan umum |
|---|---|---|---|
| 219 – 426 | 6 – 12 | Q235B / Gr.B | Saluran pengumpan / struktural |
| 457 – 720 | 7 – 16 | Gr.B / X42 / X52 | Pipa saluran / tiang pancang |
| 820 – 1020 | 8 – 18 | X52 / X60 | Transmisi air / gas |
| 1220 – 1420 | 9 – 20 | X60 / X65 | Transmisi utama |
| 1620 – 1820 | 10 – 22 | X65 / X70 | Saluran air utama berdiameter besar |
| 2020 – 2220 | 12 – 22 | Q345 / X70 | Penstock / saluran pembuangan |
| 2540 – 3000 | 14 – 25 | Q345 / S355J2 | Tiang pancang laut / selubung |
| 3200 – 3500 | 16 – 25 | Q345B / S355J2 | Dinding kombinasi / monopile |
| 3600 – 4500 | 18 – 25 | Q345B / khusus | Fondasi berat / intake |
Standar & Grade Material, API 5L PSL1/PSL2, ASTM A252, AWWA C200, EN 10219
| Standar / Grade | Luluh min. (MPa) | Tarik min. (MPa) | Kesesuaian layanan |
|---|---|---|---|
| API 5L Gr.B | 245 | 415 | Saluran tekanan rendah / air |
| API 5L X42 | 290 | 415 | Saluran pengumpan gas / minyak |
| API 5L X52 | 360 | 460 | Transmisi |
| API 5L X60 | 415 | 520 | Saluran utama bertekanan lebih tinggi |
| API 5L X65 | 450 | 535 | Saluran utama / tersaring terhadap gas asam |
| API 5L X70 | 485 | 570 | Transmisi berkekuatan tinggi |
| ASTM A252 Gr.2 | 241 | 414 | Tiang pancang pipa tertanam |
| ASTM A252 Gr.3 | 310 | 455 | Tiang pancang struktural berat |
Standar-ke-Aplikasi SSAW Synbase
Satu referensi yang memetakan standar → grade → aplikasi → pelapisan → pengujian, sehingga penyusun spesifikasi dapat membaca satu baris tanpa memeriksa silang empat dokumen.
| Jika Anda menentukan… | Rentang grade | Aplikasi | Pelapisan default | Paket pengujian |
|---|---|---|---|---|
| API 5L PSL2 | X52 – X80 | Pipa saluran minyak & gas | 3PE / 3LPE | Hidro + UT 100% + Charpy |
| AWWA C200 | Gr.B – X52 | Transmisi air | FBE + pelapisan mortar semen | Hidro + UT sambungan |
| ASTM A252 Gr.2/3 | Gr.2 / Gr.3 | Tiang pancang pipa / selubung | Tanpa pelapis atau 2FBE | Dimensional + UT las |
| EN 10219 S355J2H | S355J2 | Penampang berongga struktural | Galvanisasi celup panas | Impak pada −20 °C |
SSAW vs LSAW vs ERW vs SMLS, Pipa Diameter Besar Mana yang Sesuai untuk Proyek Anda
Anggapan bahwa “sambungan spiral berarti pipa lebih lemah” membuat pembeli mengeluarkan biaya pada proyek yang salah. Dalam rentang desainnya—diameter besar, tekanan rendah hingga menengah, air, tiang pancang, dan layanan struktural—SSAW adalah pilihan yang optimal dari sisi biaya dan memenuhi standar, serta lolos penerimaan hidrostatik dan ultrasonik API 5L yang sama seperti pipa sambungan lurus. Untuk persyaratan sambungan memanjang, tinjau pipa LSAW.
Penjelasan yang jujur berkaitan dengan geometri las, bukan mutu. Las LSAW mengembangkan sekitar 98–100% kekuatan logam dasar; las spiral sekitar 90–95% dan membawa tegangan sisa lebih tinggi akibat pembentukan kontinu. Baik disebut pipa las spiral versus memanjang maupun las lurus versus las spiral, jawabannya sama: sesuaikan proses dengan tekanan dan dinding, karena komprominya adalah geometri dan biaya, bukan lulus atau gagal.
| Proses | Rentang OD | Dinding maksimum | Las vs logam dasar | Biaya relatif | Terbaik untuk |
|---|---|---|---|---|---|
| ERW | ½” – 24″ | ~16 mm | Sambungan HF | Terendah | Distribusi diameter menengah |
| SSAW (kami) | 8″ – 177″ (4500 mm) | ~25 mm | 90–95% | Menengah | Diameter besar, tekanan rendah–menengah, air, tiang pancang |
| LSAW | 16″ – 60″ | ~60 mm | 98–100% | Tertinggi | Tekanan tinggi, dinding tebal, layanan gas asam |
| SMLS | ≤ 24″ | tebal | Tanpa sambungan | Tinggi | Diameter kecil kritis, tekanan ekstrem |
Baca Matriks Pemilihan Proses Las dari atas ke bawah. Setelah dinding dan tekanan desain Anda berada dalam rentang SSAW, membayar premi LSAW hanya membeli kembali margin yang sudah Anda hilangkan dalam spesifikasi, sedangkan memaksakan diameter besar ke lini LSAW meningkatkan biaya dan jumlah las.
Cara pembuatan pipa baja SSAW
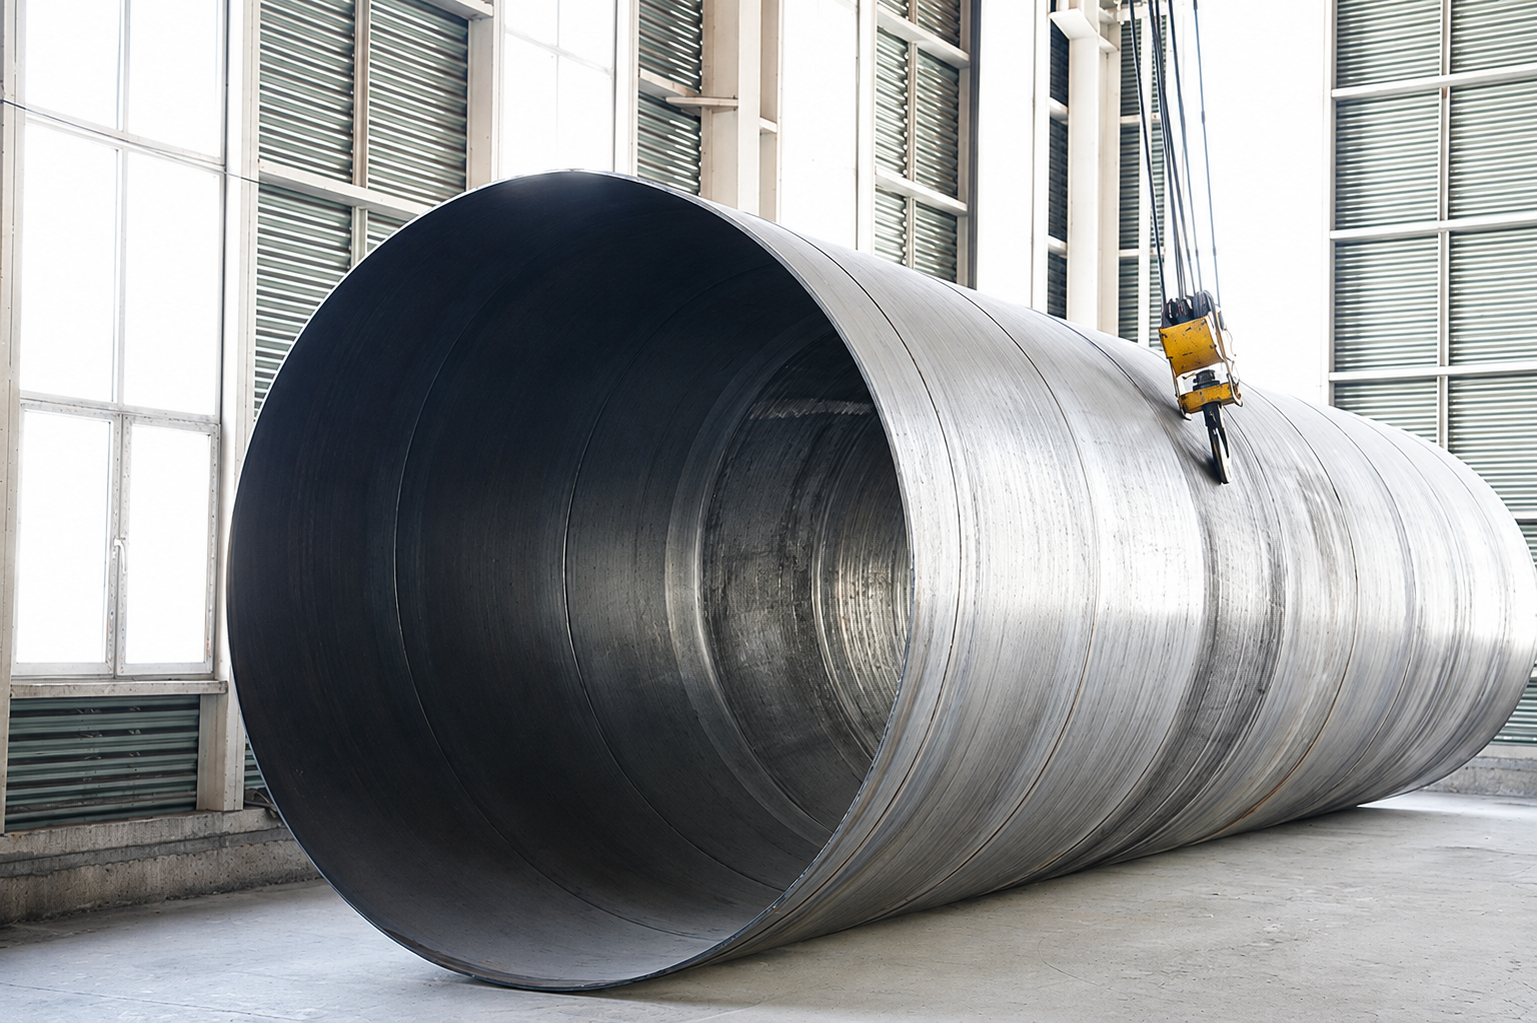
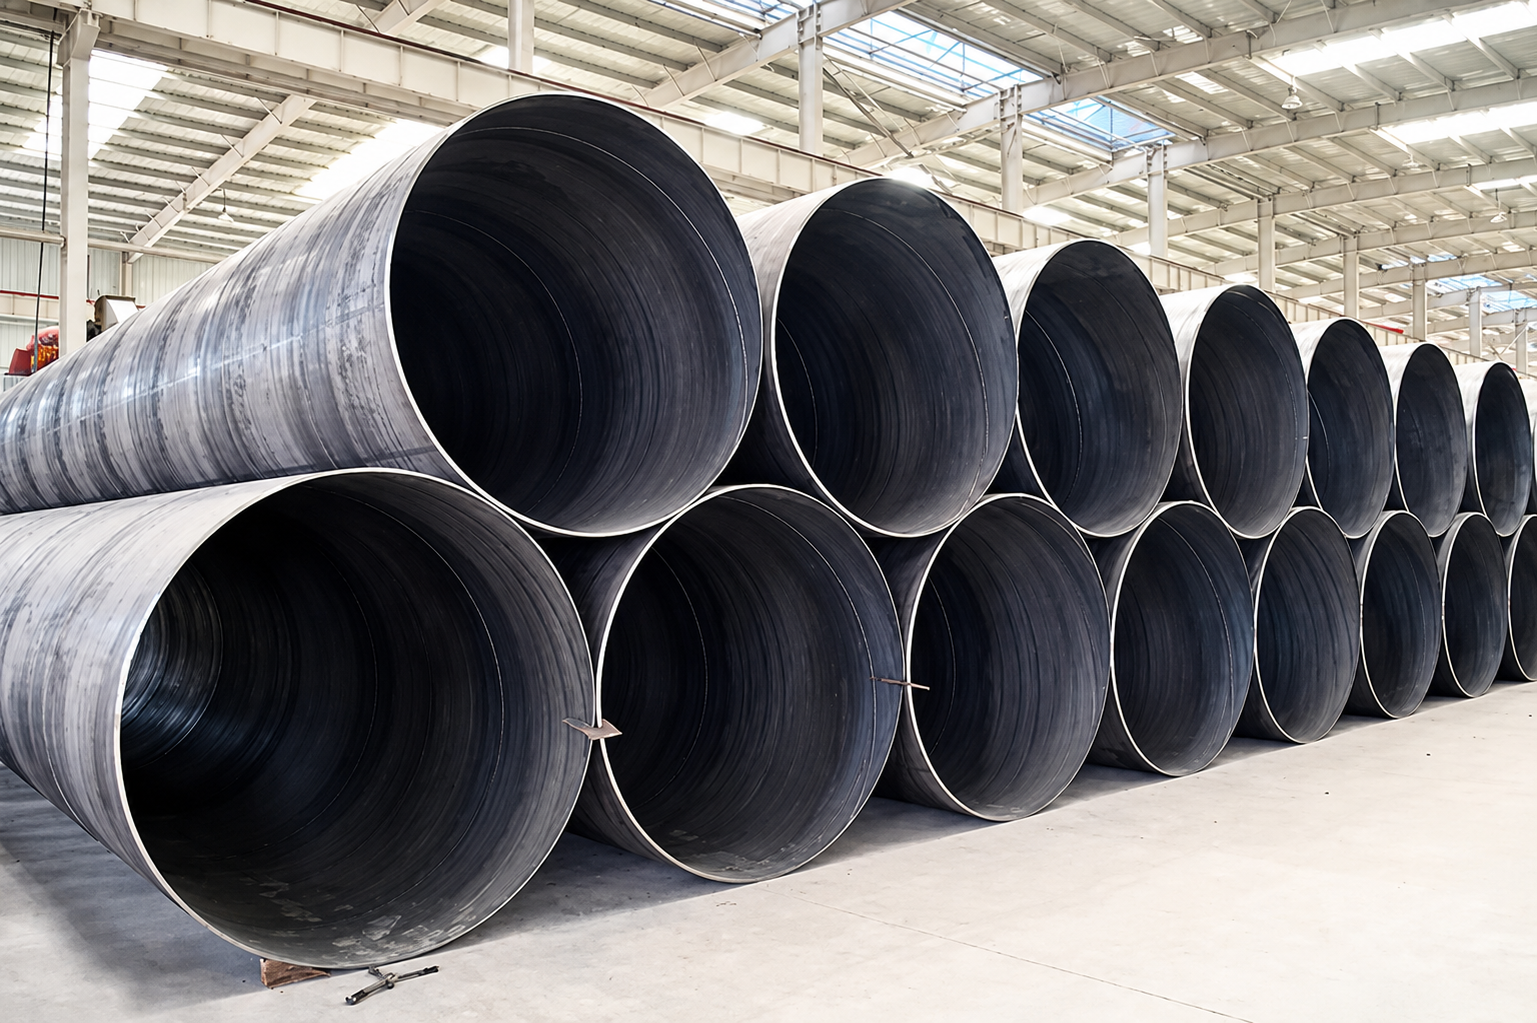
Proses manufaktur pipa las spiral dimulai dari koil baja, bukan pelat baja. Strip dibuka dari koil, tepinya difrais, lalu dibentuk menjadi heliks; setelah itu sambungan las dibuat dengan pengelasan busur terendam dua sisi pada diameter dalam dan luar.
Pipa LSAW membentuk pelat datar dan membuat sambungan las memanjang, sedangkan pipa ERW menggunakan pengelasan resistansi listrik tanpa logam pengisi. Fabrikasi kontinu ini memungkinkan satu pabrik spiral memproduksi seluruh rentang diameter dari satu lebar koil, fleksibilitas yang tidak dimiliki lini sambungan lurus.
Produk yang sama juga dipasarkan sebagai pipa sambungan heliks, HSAW, atau pipa las sambungan spiral; proses LSAW dengan dua lintasan menghasilkan pipa las sambungan lurus, yang juga disebut DSAW (las busur terendam ganda).
Kapan Synbase menyarankan penggunaan LSAW
Untuk transmisi bertekanan tinggi dengan dinding tebal, saluran layanan gas asam yang dalam, atau dinding di atas sekitar 25 mm, las memanjang adalah pilihan yang tepat, dan kami akan menawarkannya dari lini JCOE, bukan memaksakan spiral. Menyesuaikan proses dengan tugas adalah tujuan utamanya.
Kinerja Pipa SSAW Synbase: Minyak & Gas, Air, Tiang Pancang & Struktural
Risiko dalam aplikasi muncul ketika satu pipa ditentukan untuk semua tugas. Saluran air utama, saluran gas yang disaring terhadap gas asam, dan tiang laut memiliki kebutuhan berbeda; memaksakan satu grade untuk ketiganya menyebabkan biaya berlebih atau kapasitas kurang, dan kompromi ini nyata dalam praktik, bukan sekadar kosmetik. Synbase mengatasinya dengan mencocokkan grade dan pelapisan untuk setiap layanan, bukan merata-ratakannya.
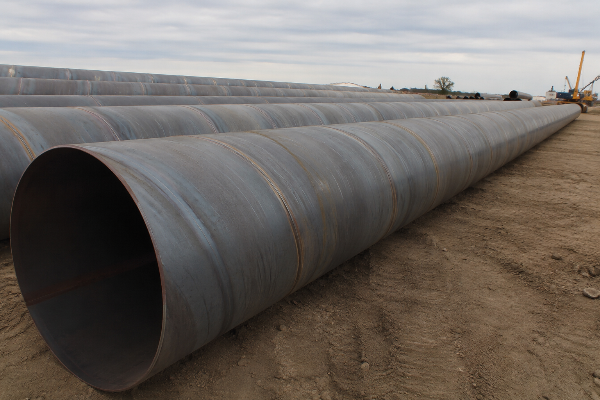
Pipa saluran minyak & gas (API 5L)
Untuk saluran pengumpan, pengumpul, dan utama bertekanan rendah hingga menengah, SSAW X52–X70 menangani layanan minyak, gas, dan gas alam sesuai API 5L PSL1/PSL2. Pembentukan spiral kontinu memungkinkan panjang tunggal yang lebih panjang, sehingga mengurangi jumlah las keliling lapangan sepanjang jalur pipa.
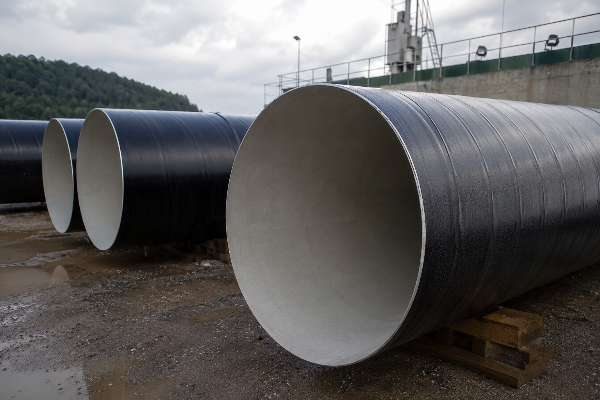
Transmisi air (AWWA C200)
Saluran air utama berdiameter besar, intake, saluran pembuangan, dan penstock adalah penggunaan alami pipa las spiral. Pipa air baja AWWA C200 memadukan pelapisan luar dengan pelapisan internal mortar semen atau epoksi, dan Synbase menerapkan keduanya secara internal dalam pesanan yang sama.
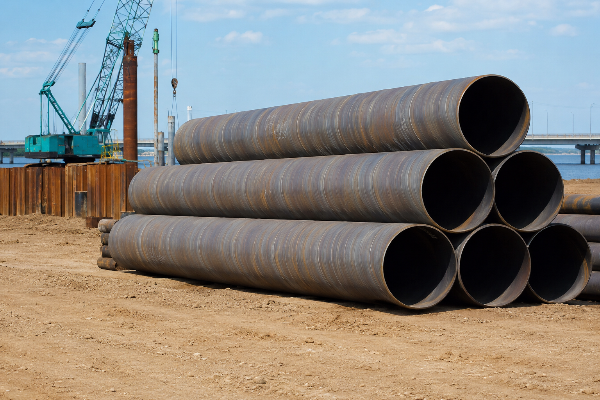
Tiang pancang & struktural (ASTM A252)
Sebagai tiang pancang pipa baja, produk spiral ditanam ke fondasi dalam dan menahan beban melalui daya dukung ujung serta gesekan selimut, digunakan pada jembatan, pelabuhan, pekerjaan laut, dan lokasi tanah lunak karena tetap stabil. Pipa yang sama berfungsi sebagai selubung tiang bor dan tiang utama pada dinding kombinasi.
Catatan rekayasa, pemilihan tiang
// VALIDASI SISTEM DIPERLUKANTiang pancang pipa ujung terbuka dapat mengalami plugging atau tetap melakukan coring, bergantung pada tanah dan kemudahan pemancangan; tiang ujung tertutup dengan pelat dapat diisi beton untuk kapasitas lebih tinggi. ASTM A252 Gr.2 (241 MPa) dan Gr.3 (310 MPa) mencakup sebagian besar tugas tiang pancang, dengan geometri fondasi dalam dan selubung dikonfirmasi terhadap laporan geoteknik Anda.
Pelapisan Antikorosi, 3PE, 3LPE, FBE & Pelapisan Internal
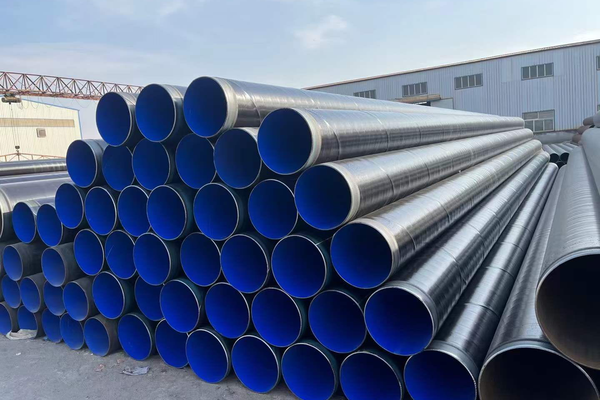
Untuk pelapisan, sebagian besar pemasok mengarahkan Anda ke pihak ketiga, sedangkan Synbase mempertahankan pekerjaan ini secara internal. Basis pipa las kami menjalankan tiga lini antikorosi internasional: FBE satu lapis, 2FBE dua lapis, 2PE, dan 3PE, dengan kapasitas lebih dari 6 juta m² per tahun.
Baca tabel berdasarkan lingkungan layanan untuk mendapatkan Panduan Pemilihan Pelapisan berdasarkan Lingkungan: gas tertanam secara default menggunakan 3PE, air minum menggunakan FBE plus pelapisan mortar semen, dan struktur terpapar menggunakan galvanisasi. Pada saluran gas 1020 mm yang tertanam di lapangan, 3PE adalah film default; saluran air minum dengan ukuran sama menggunakan FBE plus pelapisan mortar semen sesuai AWWA C205. Menjaga pelapisan dalam pesanan yang sama berarti satu jejak inspeksi, bukan akuntabilitas yang terbagi antara pabrik dan pelapis.
Dapatkan Penawaran Harga InstanTerbukti pada Proyek Energi & Air Global
[SYS-01] Produksi & Skala
Risiko pemasok yang belum dikenal adalah rekam jejak yang tidak dapat diverifikasi; eksportir pertama kali dapat menawarkan apa saja. Synbase menjawab risiko ini karena grup kami telah memasok produk perpipaan untuk program perusahaan minyak nasional dan EPC selama bertahun-tahun, didukung sistem ISO 9001 yang diaudit dan produksi tahunan 800.000 t.
Synbase Steel adalah inti peralatan perpipaan E-CHENG STEEL GROUP, grup dengan aset lebih dari 14 miliar RMB, lebih dari 2.000 staf, dan lebih dari 800 paten nasional. Basis pipa las kami sendiri berkapasitas 800.000 t per tahun melalui lini JCOE memanjang dan spiral.
[SYS-02] Pelaksanaan Proyek
Produk perpipaan dari grup ini telah dikirim untuk program energi dan air utama milik perusahaan minyak nasional dan kontraktor EPC di Timur Tengah, Eropa, Asia Tenggara, dan Amerika, melayani operator termasuk CNPC, Sinopec, Shell, dan Total. Rekam jejak di lebih dari 100 negara inilah yang membedakan mitra pemasok berkualifikasi dari eksportir pertama kali.
Biaya menengah, jangkauan diameter besar
SSAW dibentuk dari koil baja, bukan pelat baja dan proses pembentukan UOE/JCOE yang diperlukan lini LSAW—itulah sebabnya harganya berada di antara ERW dan LSAW, sekaligus mencapai diameter yang tidak dapat dicapai keduanya. Evaluasilah berdasarkan total biaya kepemilikan sepanjang siklus hidup, bukan harga per ton.
Sumber: analisis biaya industri (union-steels.com; ctweldedpipe.com), 2024–2025Sertifikasi, Pengujian & Kontrol Mutu
Kesenjangan kepercayaan pada pabrik yang belum dikenal ditutup dengan dokumen, bukan kata sifat. Setiap pesanan Synbase diberi monogram API jika berlaku dan didukung ISO 9001, ISO 14001, ISO 45001, serta CE; pekerjaan laut dicakup persetujuan badan klasifikasi ABS, DNV, BV, LR, dan CSS.
API
Monogram (pipa saluran)ISO 9001
Sistem mutuISO 14001
LingkunganISO 45001
OH&SCE
Kesesuaian UEABS·DNV·BV·LR·CSS
Badan klasifikasi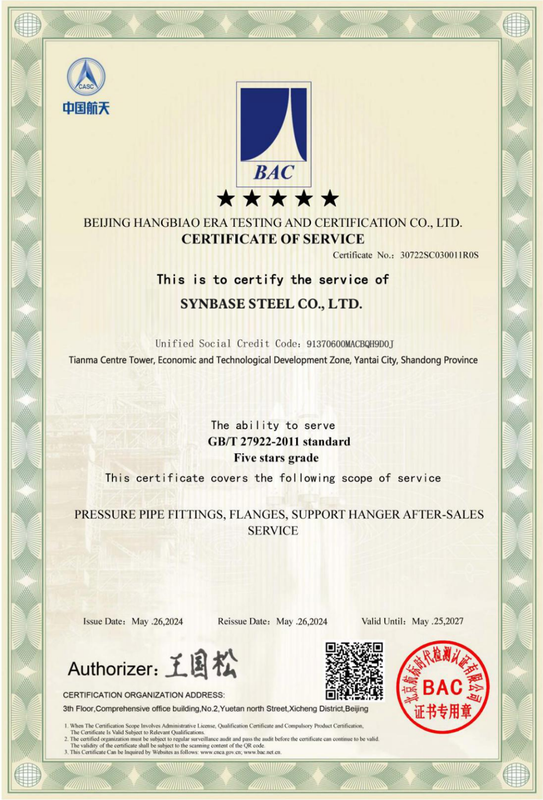
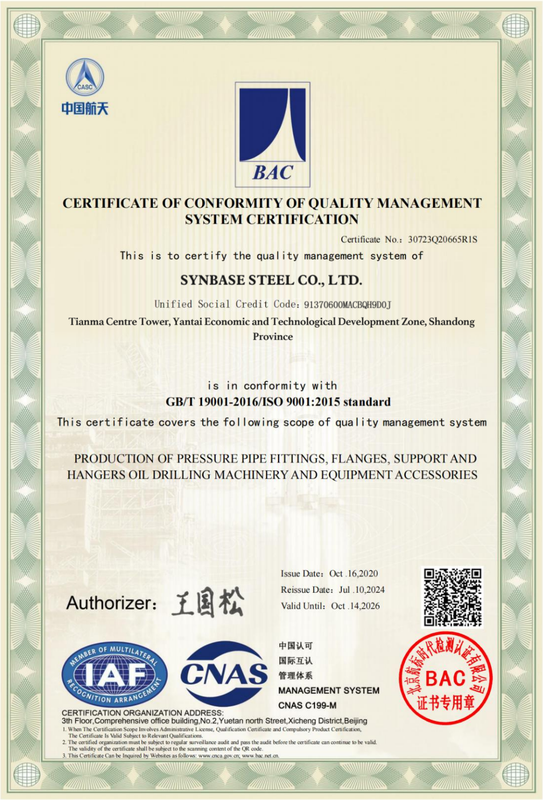
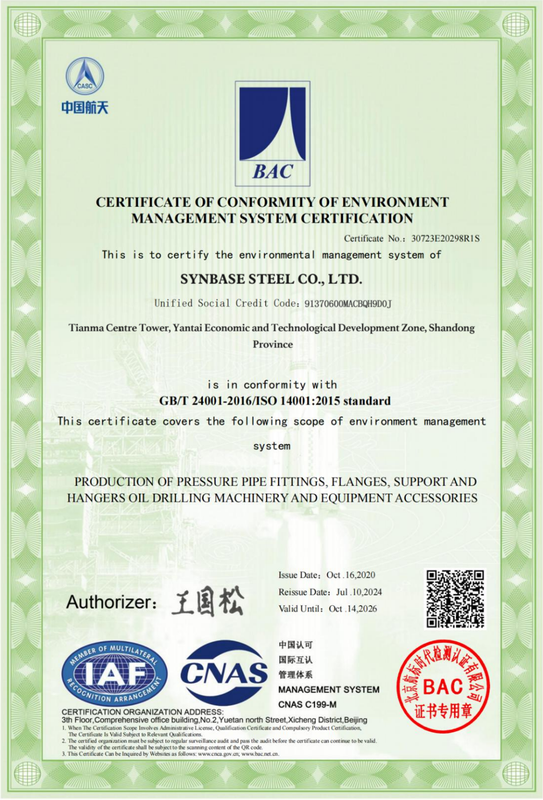
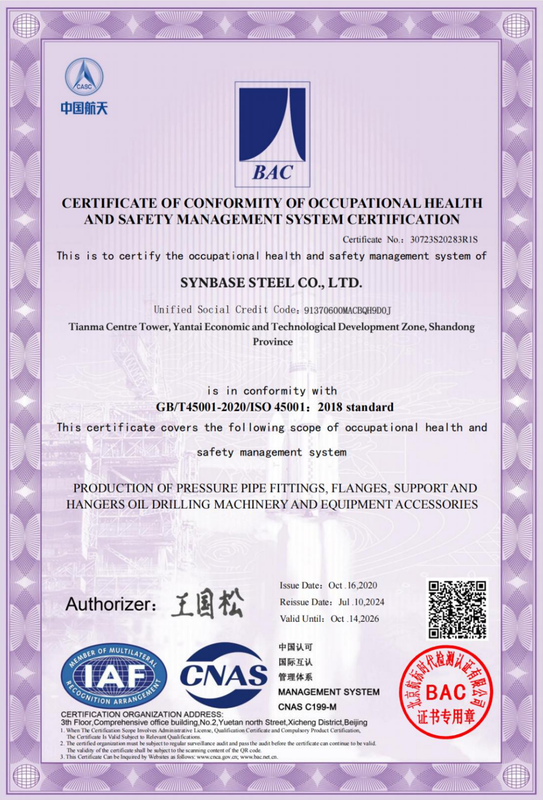
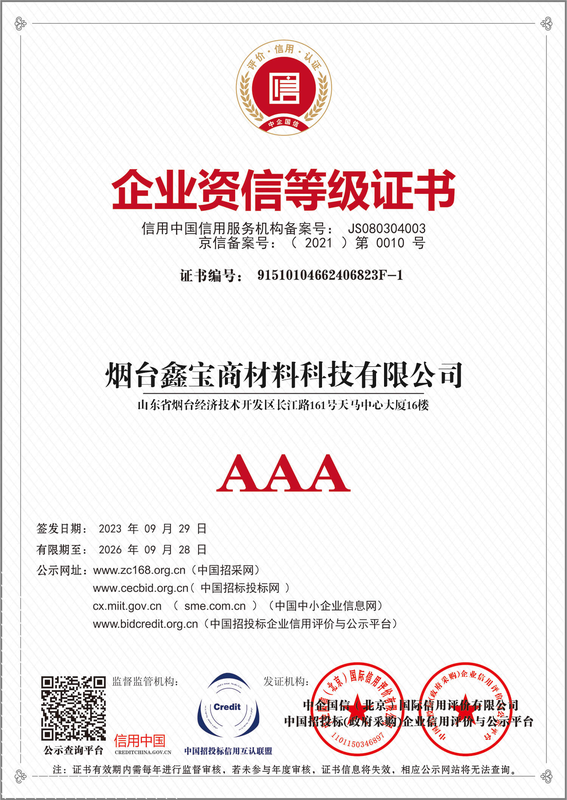
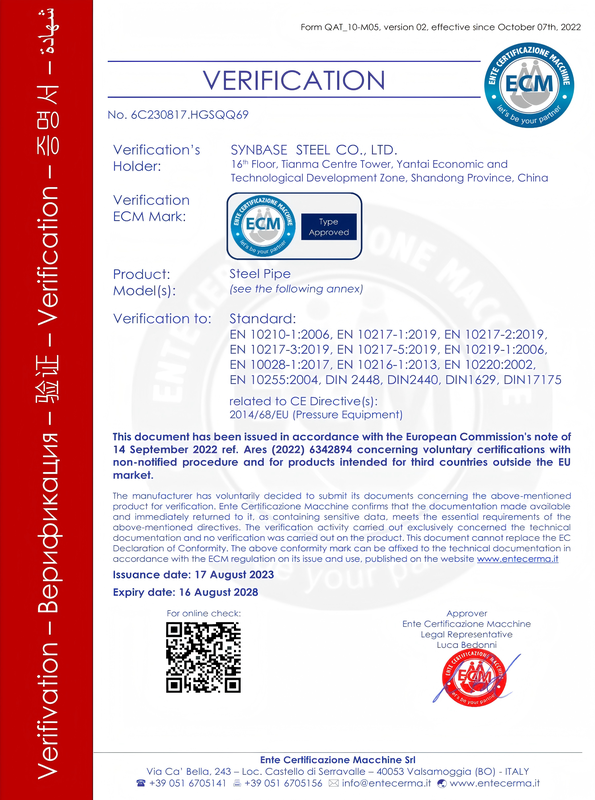
Di lini produksi, setiap las spiral diperiksa dan diuji ultrasonik dari sisi dalam dan luar, pipa diuji hidrostatik, lalu pemeriksaan MPI pada ujung pipa dan pemeriksaan dimensional menutup proses heat. Sertifikat uji pabrik mencantumkan nomor heat, komposisi kimia, hasil mekanis, dan catatan pengujian, bukan lembar ringkasan.
Dalam praktiknya, pesanan laut hanya dirilis setelah ABS atau DNV menyaksikan catatan hidrostatik dan UT pada setiap tiang 2540 mm. Berbeda dari rumah dagang yang menjual kembali dokumen pabrik lain, setiap dokumen kami dapat ditelusuri ke heat kami sendiri, tepat seperti yang diperlukan dalam pemeriksaan audit.
“Kami memperlakukan sertifikat uji pabrik sebagai kontrak, bukan sekadar dokumen; setiap nomor heat dapat ditelusuri ke komposisi kimia serta catatan hidrostatik dan UT, dan kami menyambut saksi SGS, BV, atau TÜV untuk pengujian sebelum pipa meninggalkan lini produksi.”
Panduan Pengadaan, MOQ, Waktu Tunggu, Inspeksi & Incoterms
Harga per ton adalah acuan yang keliru untuk pesanan pipa. Total biaya kepemilikan mencakup pelapisan, inspeksi, pengiriman, las lapangan, dan risiko pengiriman yang tidak sesuai; di sinilah pemasok langsung dari pabrik dengan pelapisan internal, berbeda dari rumah dagang yang menjual kembali pipa pabrik lain, mengubah perhitungan biaya siklus hidup.
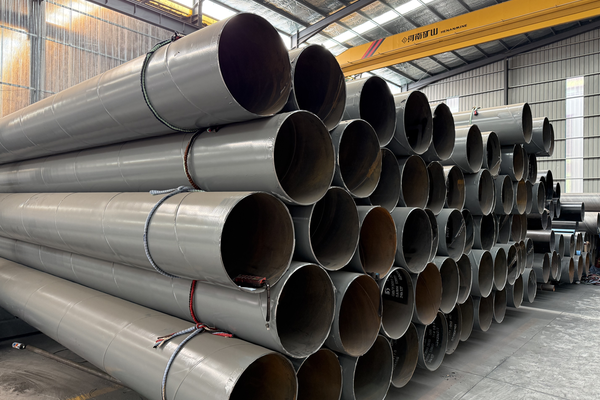
Faktor yang menentukan penawaran harga SSAW
[SPEC-01] Faktor Dimensi & Throughput
Diameter dan dinding menentukan konsumsi koil serta waktu pengelasan; SAW pada lini spiral berjalan mendekati 3 m/min, faktor throughput yang nyata.
[SPEC-02] Cakupan Grade & Standar
Cakupan grade dan standar, PSL2, Charpy, serta penyaringan gas asam menambah cakupan pengujian dibandingkan PSL1.
[SPEC-03] Spesifikasi Pelapisan
Cakupan pelapisan, 3PE, FBE, atau pelapisan internal masing-masing menambah satu lintasan lini.
[SPEC-04] Inspeksi & Sertifikasi
Tingkat inspeksi, penyaksian pihak ketiga (SGS / BV / TÜV), dan sertifikasi EN 10204 3.1.
[SPEC-05] Logistik & Incoterms
Panjang, pengepakan, dan Incoterms, kontainer versus break-bulk, FOB versus CIF ke pelabuhan Anda.
Karena grup kami terintegrasi dalam pipa SMLS dan las, fitting pipa, flensa, dan katup, satu pesanan dapat memuat pipa beserta komponen yang cocok dalam satu jejak inspeksi. Untuk harga pasti dan perkiraan waktu tunggu, kirimkan lima faktor di atas dan minta penawaran harga.
Dapatkan Penawaran Harga InstanAlat & Kalkulator Rekayasa Pipa SSAW
kalkulator tonase berat pipa SSAW
Hitung dengan cepat berat teoretis dan tonase yang diperlukan untuk pipa SSAW berdasarkan dimensi spesifik Anda.
pemilih proses las
Tentukan teknologi dan parameter pengelasan optimal berdasarkan grade baja dan ketebalan dinding tertentu.
pemilih pelapisan
Identifikasi solusi lapisan antikorosi paling kuat yang direkayasa untuk kondisi lingkungan proyek Anda.
Pertanyaan yang Sering Diajukan
SSAW adalah pipa las busur terendam spiral, juga disebut spiralweld atau HSAW. Koil baja dibuka, dibentuk menjadi heliks pada sudut tertentu, lalu sambungan spiral disambung dengan pengelasan busur terendam dua sisi dari dalam dan luar.
Pilih SSAW untuk diameter besar pada tekanan rendah hingga menengah: transmisi air, pekerjaan tiang pancang dan struktural, serta saluran pengumpan. Beralih ke LSAW untuk dinding tebal bertekanan tinggi dan layanan gas asam, serta ke ERW untuk distribusi diameter menengah.
API 5L mengatur pipa saluran bertekanan untuk minyak, gas, dan air dengan kekuatan grade X serta tingkat pengujian PSL1/PSL2. ASTM A252 mengatur tiang pancang pipa struktural berdasarkan luluh Grade 1/2/3; kemudahan pemancangan dan kapasitas beban, bukan tekanan internal, menentukan spesifikasinya.
ASTM A53 adalah pipa serbaguna untuk layanan mekanis bertekanan rendah dan fluida umum. API 5L adalah standar transmisi perpipaan, dengan grade berkekuatan lebih tinggi, pengujian lebih ketat, dan ketertelusuran untuk layanan energi.
Lini spiral kami mencapai OD 4500 mm, melampaui batas umum 3000–3658 mm pada sebagian besar pabrik spiral. Rentang ini mencakup pekerjaan intake besar, saluran pembuangan, monopile, dan dinding kombinasi dari satu sambungan.
FBE, 2FBE, 2PE, dan 3PE pada lini internal khusus, ditambah 3LPE/3LPP, pelapisan internal mortar semen atau epoksi, serta galvanisasi celup panas, dipilih berdasarkan lingkungan layanan dan diterapkan dalam pesanan yang sama.
Sambungan spiral lebih panjang daripada sambungan lurus dan membawa tegangan sisa lebih tinggi, sehingga las menghasilkan sekitar 90–95% kekuatan logam dasar. Kami menguranginya dengan UT penuh dari sisi dalam dan luar, pengujian hidrostatik, dan pencocokan grade, serta mengarahkan tugas bertekanan tinggi dengan dinding tebal ke LSAW.
Harga, MOQ, dan waktu tunggu bergantung pada diameter, dinding, grade, pelapisan, dan tingkat inspeksi. Kirimkan lima faktor tersebut beserta pelabuhan dan Incoterm Anda, lalu kami akan memberikan penawaran harga dan perkiraan waktu tunggu.