
Conexões para tubos de aço inoxidável — direto da fábrica, certificadas em várias normas
Visão geral: conexões para tubos de aço inoxidável Synbase
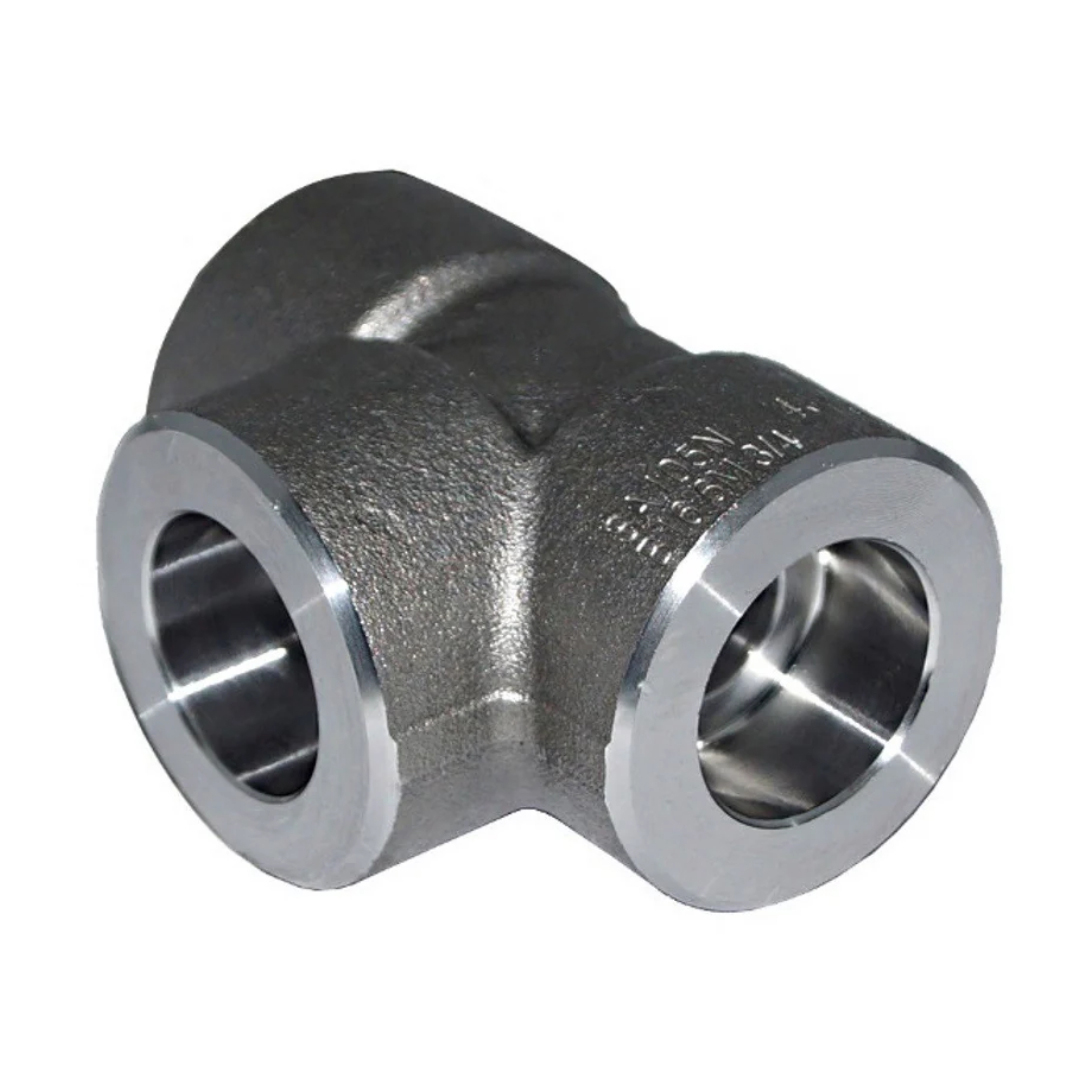
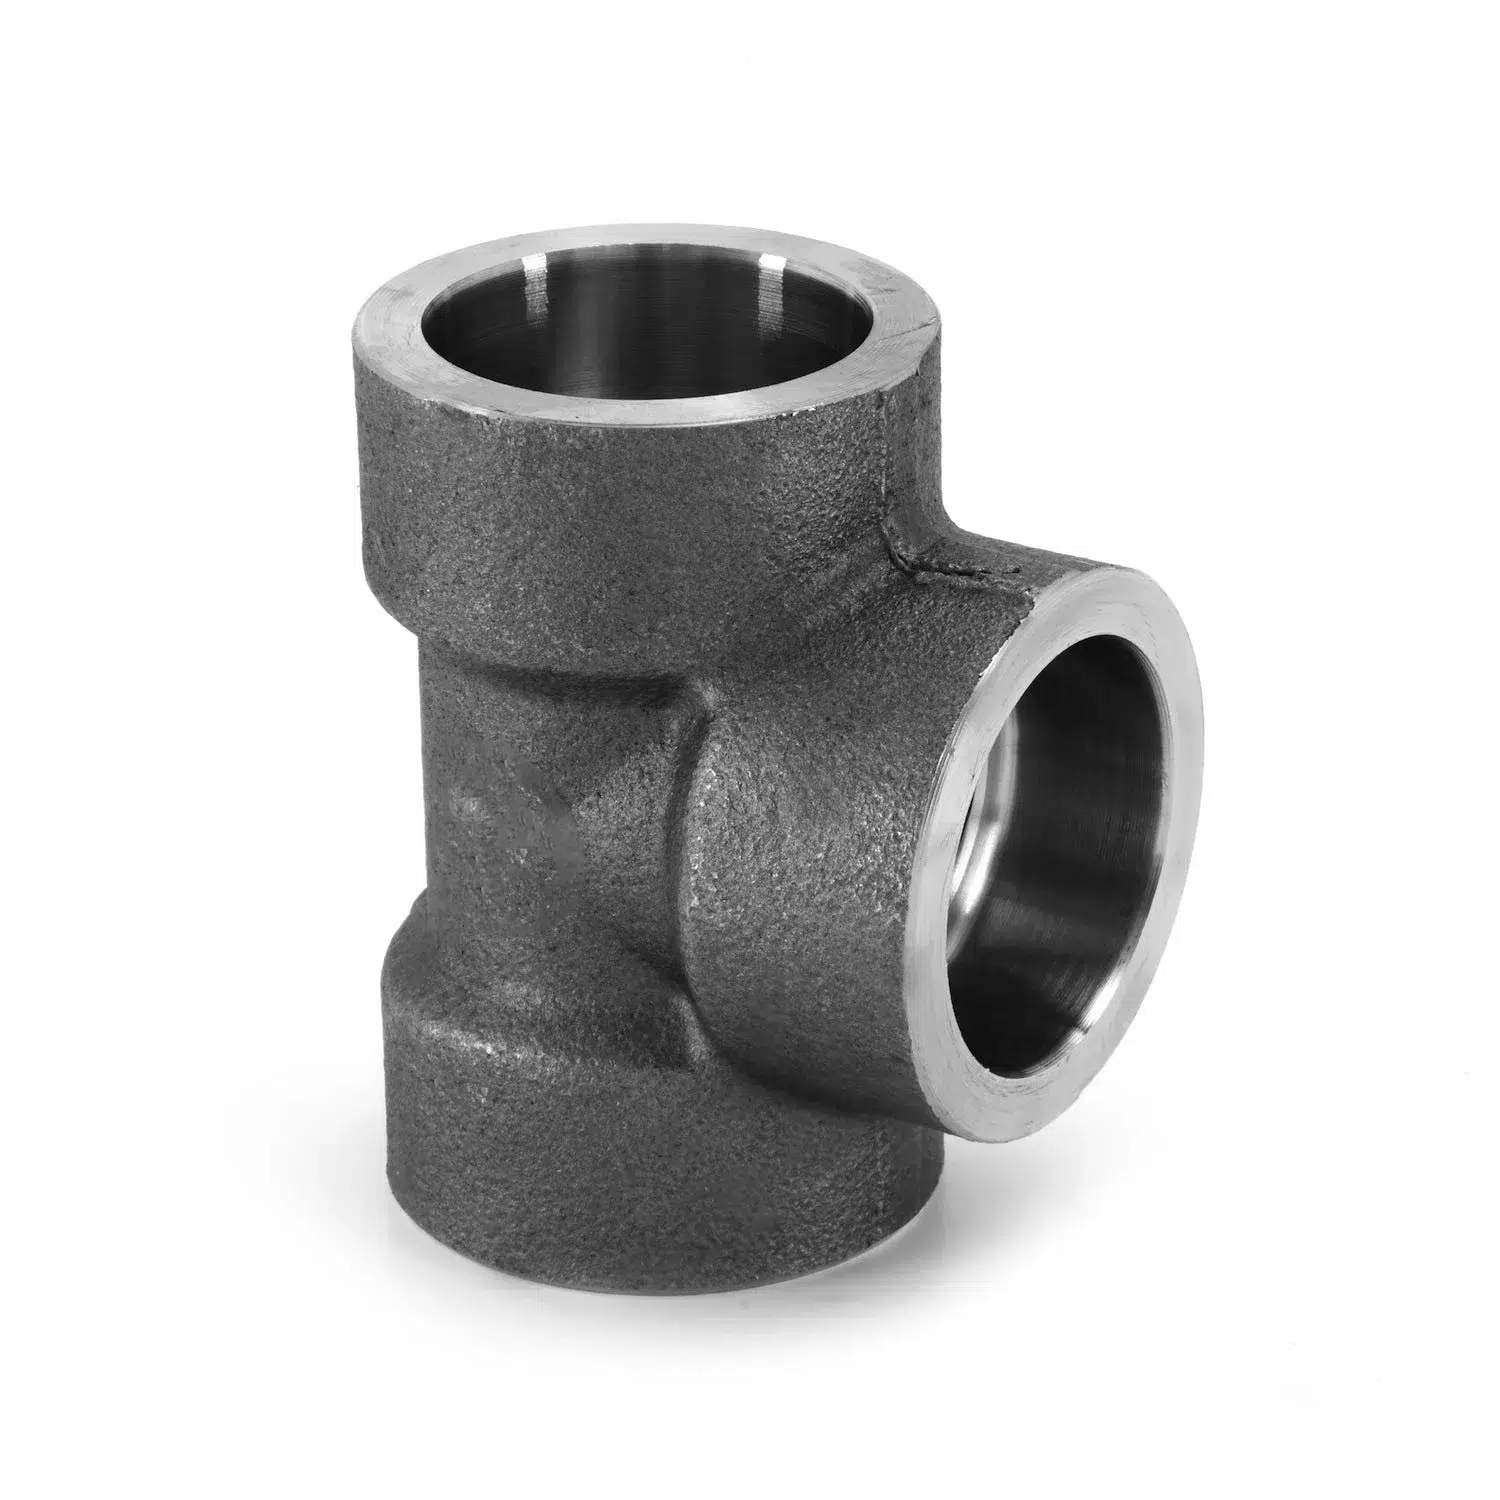
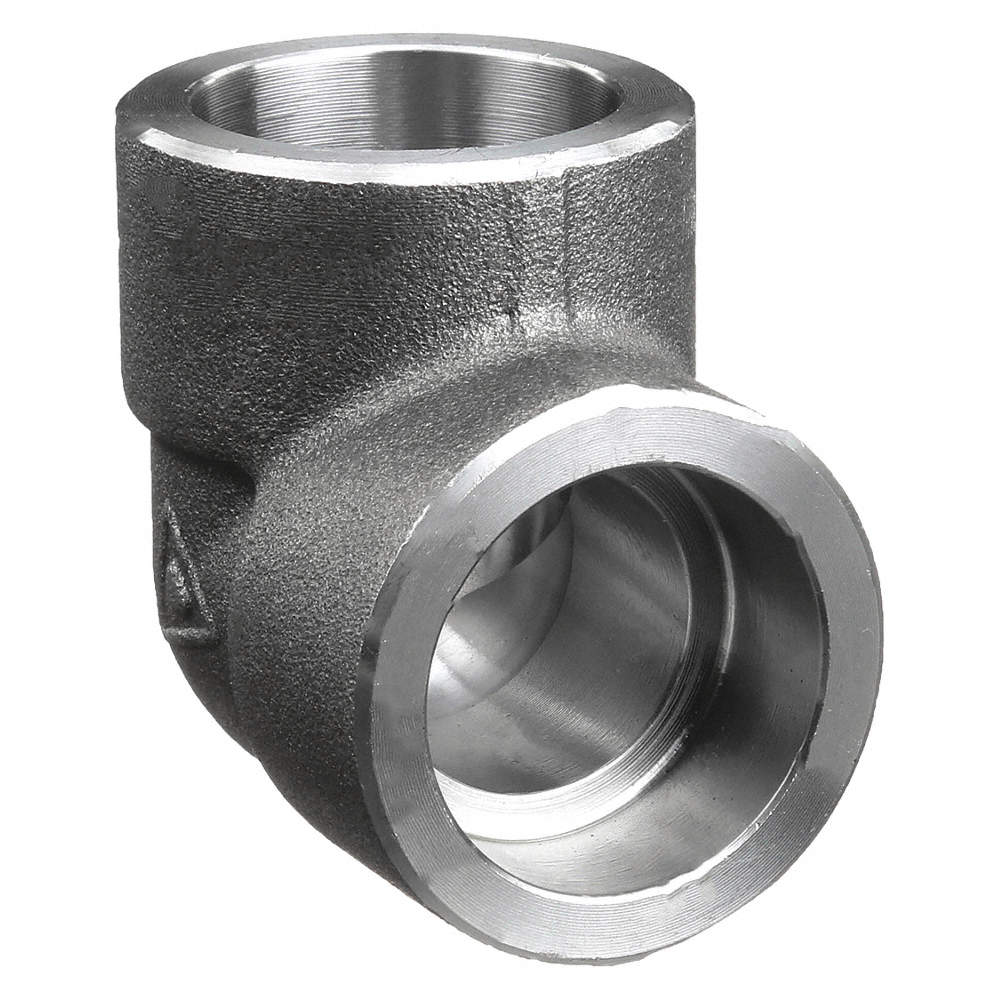
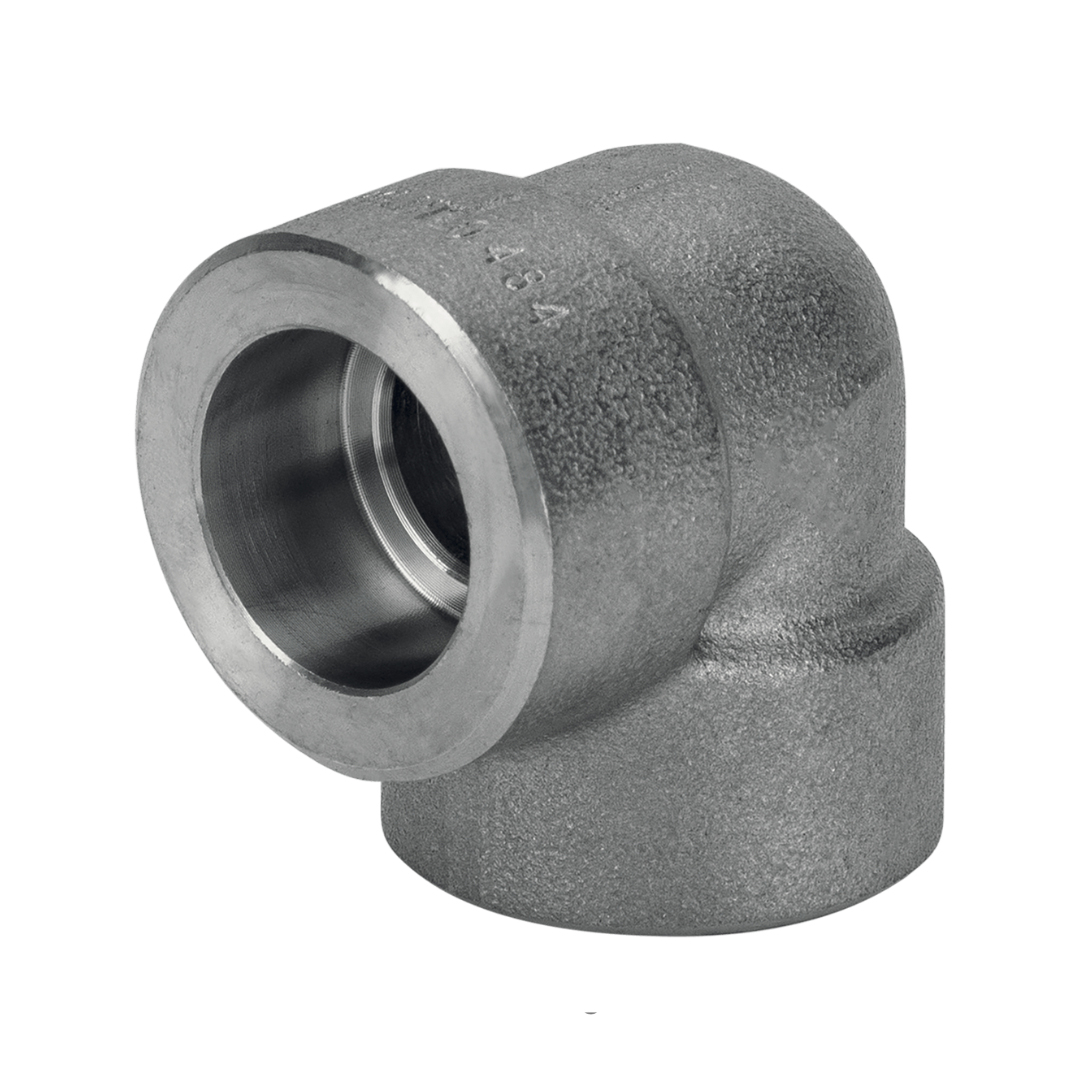
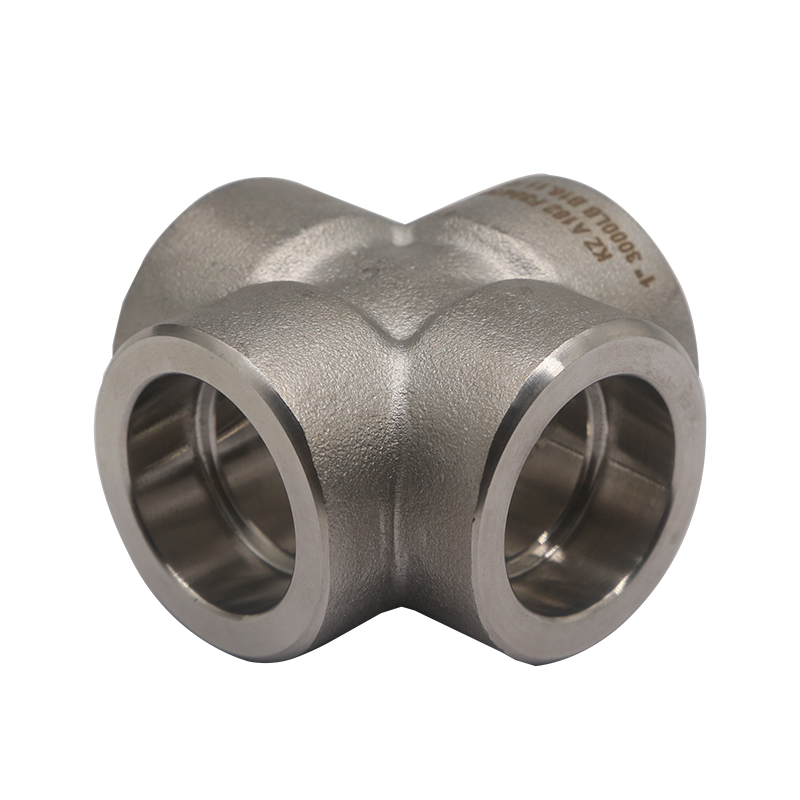
- Tipos de produtos Solda de topo, solda de encaixe, roscadas, flanges — mais de 10 tipos de conexões
- Faixa de dimensões 1/2″ a 48″ DE (ASME B16.9)
- Graus 304, 316L, 317L, 321, 347, 2205, 2507, 904L
- Normas dimensionais ASME B16.9 / B16.11 / B16.5, EN 10253, DIN 2605, JIS B2312
- Normas de materiais ASTM A403, ASTM A815, ASTM A182, ASTM A240
- Certificações API, ISO 9001/14001/45001, CE, ABS, DNV, BV, LR, CSS
- Documentação MTR (EN 10204 3.1 / 3.2), CoC, PMI mediante solicitação
- Prazo de entrega 3–7 dias (estoque) / 4–8 semanas (personalizado)
Seleção de graus de liga: matriz de seleção de ligas baseada em PREN
A falha prematura por corrosão por pites, muitas vezes atribuída erroneamente a defeito de fabricação pelo departamento de compras, decorre da escolha inadequada do grau de liga para o serviço específico. Esse é normalmente um dos erros mais caros na especificação de um sistema de tubulação, porque o modo de falha — pite localizado e/ou trinca por corrosão sob tensão — geralmente se manifesta sem aviso imediato. Um cotovelo 316L instalado em um sistema de resfriamento com água do mar pode parecer saudável e utilizável por 18 meses e, ainda assim, ter pites suficientes para causar vazamentos através da parede no 19º mês. A maioria dos compradores presume que o componente estava defeituoso. A realidade para nossos engenheiros de tubulação e para quem conhece o assunto é que: o 316L normalmente tem PREN em torno de 23-25; a concentração de Cl na água do mar é de cerca de 19.000ppm, muito acima da capacidade de passivação do 316L para manter a estabilidade.
Sem uma estrutura de engenharia, não há um equilíbrio evidente entre o custo da liga e a severidade do serviço. O superduplex 2507 custa cerca de 2-2.5x o duplex 2205 e cerca de 4x o 316L. Usar 2507 em uma linha de processo de água doce onde Cl < 100 ppm representa custo de material sem vantagem contra a corrosão. Para quem desconhece a fórmula, o Número Equivalente de Resistência à Corrosão por Pites (PREN) = %Cr + 3.3(%Mo) + 16(%N) mostra se você está exigindo demais dos materiais, em termos de composição química.
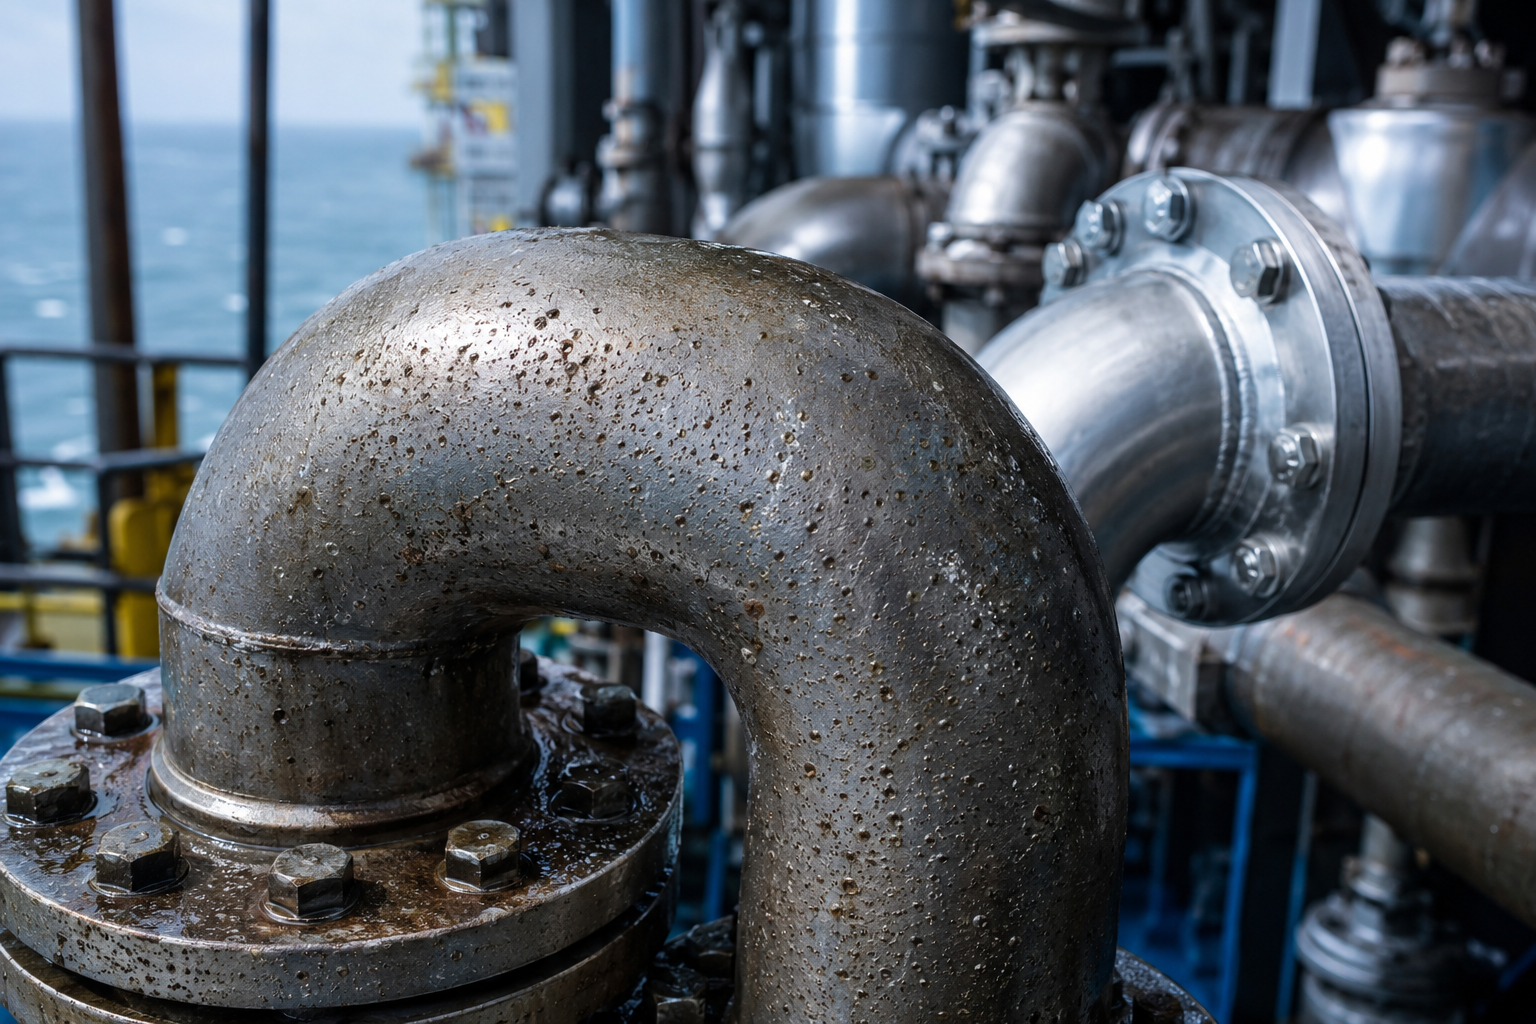
“Maior” nem sempre significa “correto”. Conforme ilustrado na matriz de seleção de ligas baseada em PREN, que relaciona várias ligas austeníticas e duplex aos seus ambientes de serviço (tabela abaixo). Considere o valor de PREN e o limite de cloretos como fatores de primeira ordem na seleção; em seguida, verifique novamente as limitações de temperatura e o contexto operacional aplicável.
| Grau | UNS | PREN (aprox.) | Limite de Cl⁻ (orientação) | Limite de temperatura | Aplicações típicas |
|---|---|---|---|---|---|
| 304 / 304L | S30400 / S30403 | 18–20 | <100 ppm | <50°C para ambientes com cloretos | Ambientes corrosivos gerais, ácido moderado, água ambiente, produtos químicos secos |
| 316 / 316L | S31600 / S31603 | 23–25 | <1,000 ppm | <60°C com cloretos; até 870°C sem cloretos | Alimentos/farmacêutica/sanitária, respingos marinhos, processamento químico, utilidades offshore gerais |
| 317L | S31703 | 29–31 | <3,000 ppm | <80°C com cloretos | Celulose e papel, ácido fosfórico, dessulfurização de gases de combustão |
| 321 | S32100 | 18–20 | <200 ppm | Até 900°C (estabilizado para alta temperatura) | Tubulação de processo de alta temperatura, sistemas de exaustão, trocadores de calor acima de 400°C |
| 347 | S34700 | 18–20 | <200 ppm | Até 900°C | Serviço de alta temperatura, tubulação nuclear, exaustão de aeronaves, aplicações resistentes à fluência |
| Duplex 2205 | S32205 | 35–37 | <10,000 ppm | <250°C (risco de fase sigma >280°C) | Tubulação de processo em plataformas offshore, lado de água doce de dessalinização, planta química, celulose/papel |
| Superduplex 2507 | S32750 | 42–44 | ~19.000 ppm (água do mar natural) | <280°C | Linhas submarinas, injeção de água do mar, sistemas de salmoura, lado de rejeito da dessalinização, offshore de alta pressão |
| 904L | N08904 | 36–38 | Resistência a H₂SO₄ diluído | <400°C | Ácido sulfúrico, ácido fosfórico, ambientes com ácidos mistos, sistemas de decapagem |
| Alloy 20 (20Cb-3) | N08020 | ~35 | Cl⁻ moderado + ácido | <370°C | Ácido sulfúrico até 98%, processamento químico, vasos de mistura farmacêuticos |
Considerações de seleção
321 e 347 têm os mesmos valores de PREN que 304. São estabilizados com titânio e nióbio para evitar sensibilização durante a soldagem e aumentar a vida útil em temperaturas elevadas. Selecionar 321/347 sem referência à fórmula PREN e ao limite de cloretos não indica necessariamente serviço confiável em meios com cloretos. 321/347 são frequentemente escolhidos pela estabilidade térmica, e não por uma resistência aprimorada à trinca por corrosão sob tensão causada por cloretos.
Quando empreiteiros offshore comparam custo e desempenho de conexões superduplex 2205 e 2507 em aplicações de plataformas de produção, a diferença de desempenho do superduplex não é proporcionalmente compensada pela diferença de preço entre eles. O benefício de desempenho relativo do 2507 em relação ao 2205 diminui em ambientes de serviço menos desafiadores (por exemplo, abaixo de 5.000 ppm de Cl e temperaturas inferiores a 80°C, ambos em condições moderadas de cloretos), pois o duplex 2205 oferece 95% do desempenho de corrosão do 2507 por cerca de 50% do custo. Uma abordagem honesta à seleção de ligas determina que especificar 2507 em excesso no lugar de um grau adequado de duplex 2205 implica uma troca deliberada sem aumento correspondente de valor técnico; é uma escolha feita com critério, em vez de seguir automaticamente uma estratégia de alto padrão. Engenheiros de especificação experientes de fornecedores de conexões para tubos de aço inoxidável 316L com aprovação de tipo ABS e conformidade com NACE MR0175 em uma plataforma de produção devem começar verificando os valores de PREN do MTR, e não os relacionamentos com fornecedores.
Credenciais de fabricação: base de produção de 70.000 m², prensa hidráulica de 6.000 toneladas
Uma falha em qualquer aspecto da cadeia de suprimentos representa um risco, desde simples erros até desvios intencionais. O risco crítico em qualquer processo internacional de suprimentos que envolva conexões para tubos de aço inoxidável é não avaliar as capacidades comprovadas do fornecedor — risco exposto quando um fabricante que fornece uma conexão de solda de topo superduplex 2507 passa por todas as inspeções físicas, mas falha no ensaio de dureza exigido pela NACE MR0175/MR0103 e terceiriza a soldagem e o tratamento térmico pós-soldagem para uma instalação de terceiros não qualificada, ignorando completamente as capacidades e verificações de processo exigidas; trata-se de uma questão de verificação, e não de deficiência no projeto da especificação.
Capacidade de produção real, não discurso de vendas
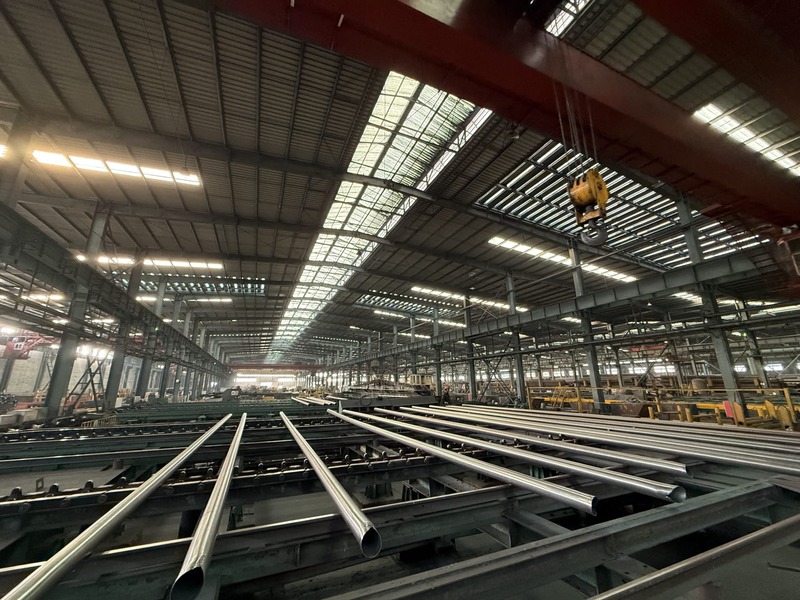
A única razão pela qual a Synbase consegue produzir fisicamente conexões de solda de topo de parede espessa e 48 DE em superduplex é uma prensa hidráulica de 6000 toneladas, originalmente projetada para conformação de aço inoxidável em grandes formatos. Sem essa ferramenta específica, não são geradas as forças necessárias para prensar uma chapa duplex de parede espessa sem causar trincas na estrutura das fases ferrítica e austenítica. Quem afirma fabricar conexões duplex para tubos de 48” DE sem esse equipamento é apenas um intermediário que compra no exterior e coloca outra etiqueta no produto.
| Capacidade | Especificação | Importância |
|---|---|---|
| Prensa hidráulica (principal) | Capacidade de 6.000 toneladas | Permite a conformação de solda de topo de parede espessa e 48″ DE em graus de aço inoxidável duplex |
| Prensa hidráulica (secundária) | Capacidade de 2.000 toneladas | Produção intermediária para conexões NPS 2″–24″ |
| Base de produção | Área total de 70.000 m² | Produção em um único local: sem terceirização, um sistema de qualidade |
| Unidades de usinagem CNC | Mais de 200 unidades | Usinagem dimensional de precisão: diâmetro interno do encaixe, conexões roscadas, faceamento de flanges |
| Fornos de tratamento térmico | Recozimento de solubilização interno | Tratamento térmico austenítico e duplex pós-conformação no local — sem terceirização do ciclo térmico |
| Patentes nacionais | Mais de 200 patentes | Inovação de processo em conformação, procedimento de soldagem e controle da microestrutura — sem troca de etiquetas |
| Histórico operacional | Fundada em 2005, Hong Kong | Mais de 21 anos de experiência em produção e exportação internacional |
| Exportações anuais do grupo | 3 bilhões de RMB em mais de 100 países | A escala de produção sustenta o compromisso de preços para pedidos de grandes projetos |
| Escritórios no exterior | Malásia (2018), Tailândia (2022) | Coordenação regional de suprimentos para projetos EPC na Ásia-Pacífico |
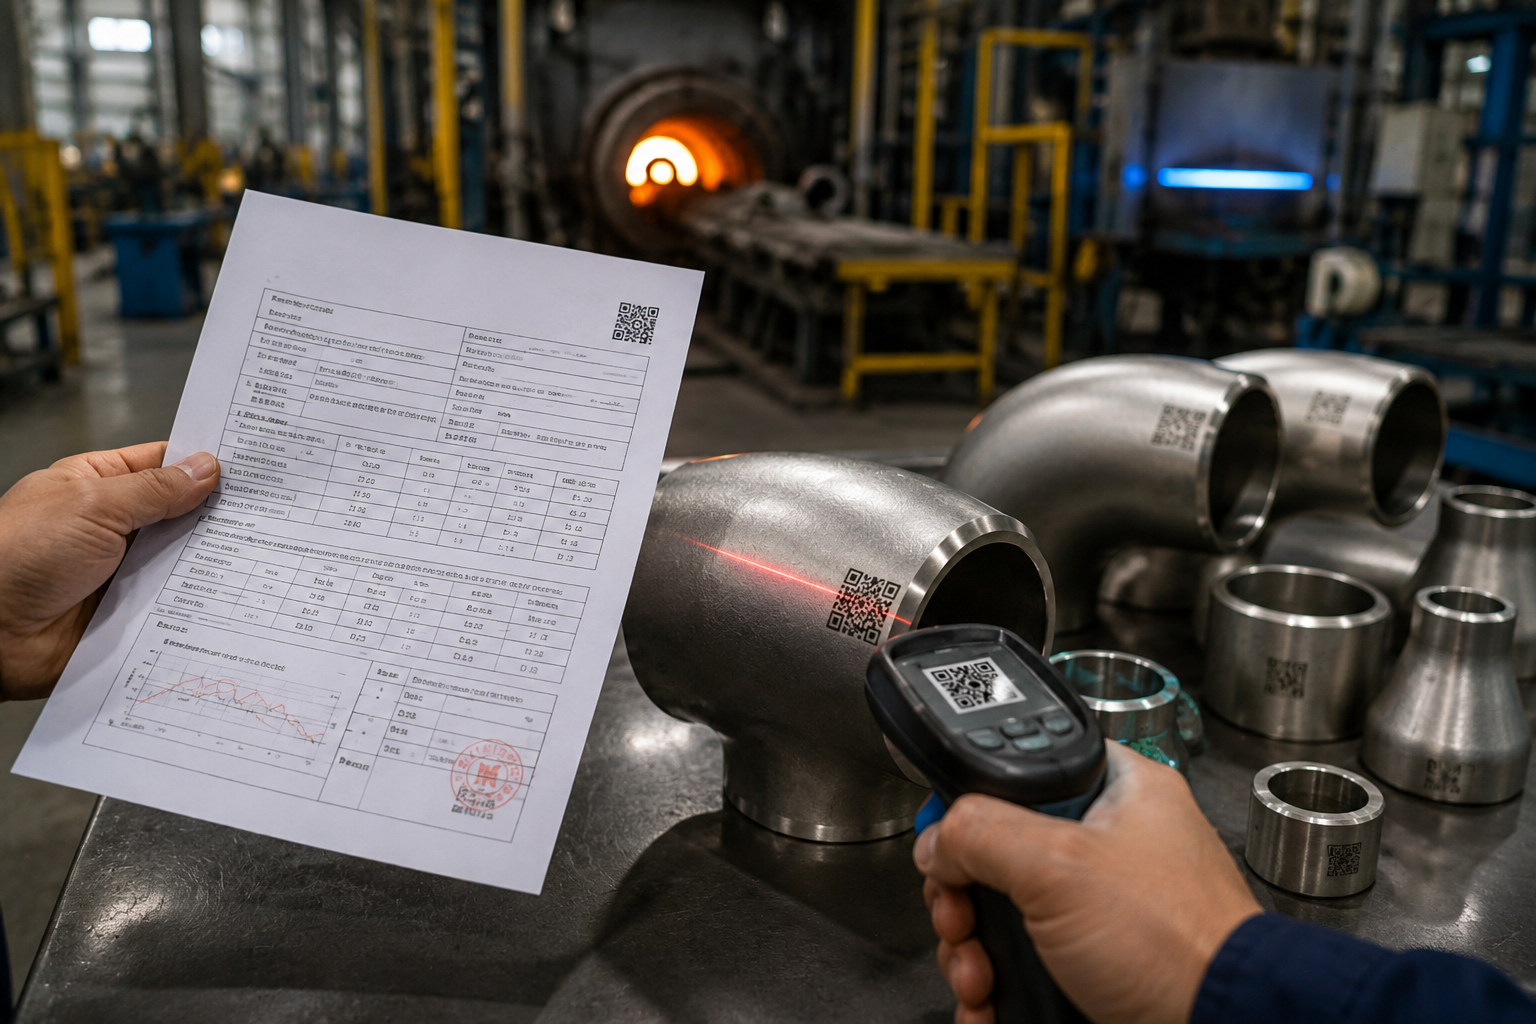
A Synbase emite relatórios de ensaio de material EN 10204 3.1
Ao contrário dos distribuidores que compram produtos de vários fornecedores de usinas e recertificam tudo sob sua própria marca, a Synbase, fabricante responsável pelo produto, emite os verdadeiros relatórios de ensaio de material EN 10204 3.1. Os números de corrida da Synbase nos MTRs estão diretamente vinculados aos números dos lotes de produção da Synbase e ao seu tratamento térmico interno, e não a uma usina externa cujo sistema de qualidade não pode ser controlado pela Synbase.
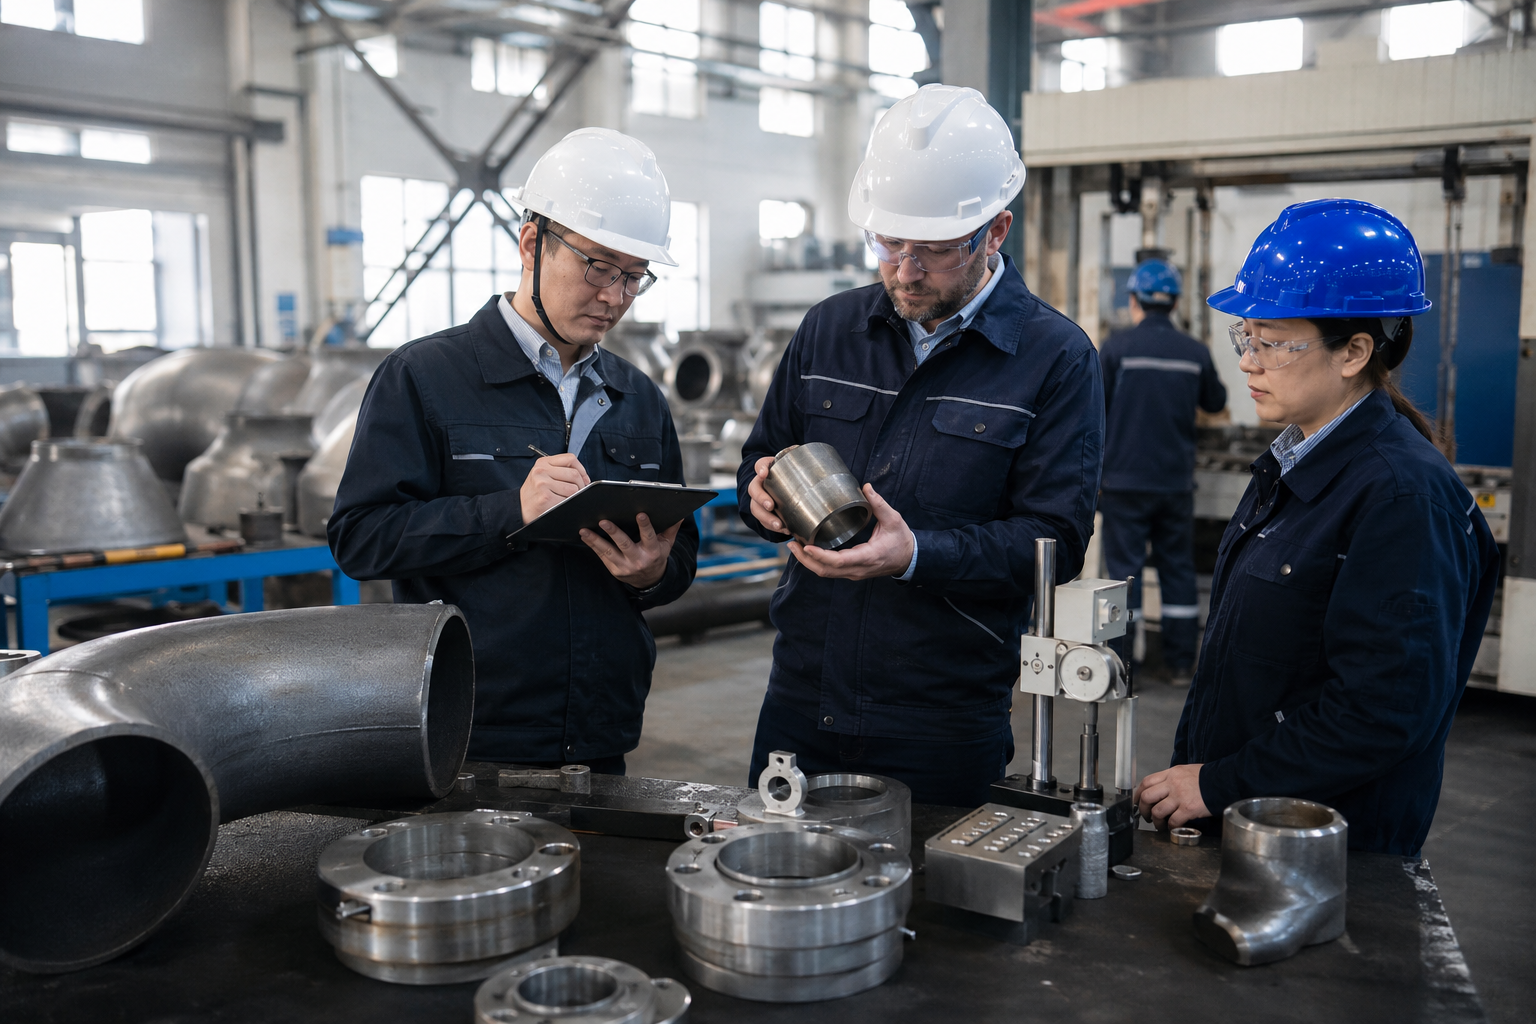
Auditada por operadores internacionais quanto à qualidade e à capacidade
Uma das melhores validações objetivas da capacidade de fabricação está nas qualificações de fornecedores realizadas por operadores. Tanto a Kuwait National Petroleum Corp. (KNPC) quanto a SONATRACH (a empresa petrolífera nacional da Argélia) aprovaram o status de fornecedor qualificado da Synbase em 2015. Esses estão entre os programas mais rigorosos de qualificação e auditoria de compradores industriais do mundo. Eles não qualificam fornecedores com base em um documento de qualidade em papel timbrado; visitam e auditam efetivamente suas instalações e sistemas de fabricação e os documentos de rastreabilidade.
Certificações e aprovações de terceiros: API, ISO 9001, ABS, DNV e outras 7
Corretores não certificados e certificados de usina
O vasto e consolidado mercado de níveis inferiores de produtos de aço inoxidável commodity produz grande quantidade de documentação de qualidade de usina, fornecida por empresas comerciais não certificadas, que parece exatamente uma documentação EN 10204 verdadeira e é igualmente pouco confiável. Esse é o mesmo desafio fundamental que diferencia especialistas experientes em suprimentos de EPC de compradores que confiam cegamente em qualquer “certificação”. A disparidade de informações é o problema: o documento PDF em papel da “Empresa X”, declarando que contém um certificado de inspeção BV, é impossível de verificar.
Certificação de terceiros para verificação pública
Qual é a solução estrutural para o problema dos falsos certificados de usina? Exija certificados com um número de identificação exclusivo, verificável em um banco de dados mantido por uma organização terceira, e não por um corretor ou empresa comercial. Pode ser um número de certificado conhecido listado em um diretório de certificação API, um número de certificado de aprovação de tipo ABS pesquisável em ABS.org ou um número de certificado DNV ou Bureau Veritas rastreável por meio de suas ferramentas de pesquisa on-line. Esses números não podem ser falsificados, porque não correspondem ao banco de dados do terceiro.
Sim, “Fabricado na China” pode significar qualidade ocidental
Se você já ouviu a pergunta “A fabricação chinesa pode alcançar a qualidade ocidental?”, o que está implícito nessa pergunta baseia-se em uma premissa fundamentalmente falsa. Os melhores certificadores de sistemas de qualidade (ABS, DNV, BV, LR e API) e seus processos (ou seja, inspeções no local, auditorias de sistemas etc.) são todos “ocidentais”, no sentido de fazerem parte de normas globais estabelecidas do mundo desenvolvido. A localização da fábrica é completamente irrelevante para a credibilidade e a confiabilidade da certificação concedida por esses organismos. O fato de a Synbase possuir aprovação de tipo ABS significa que o American Bureau of Shipping examinou e aprovou nossa fábrica e nosso sistema de qualidade; a localização da ABS não teve relação com a aprovação em si.
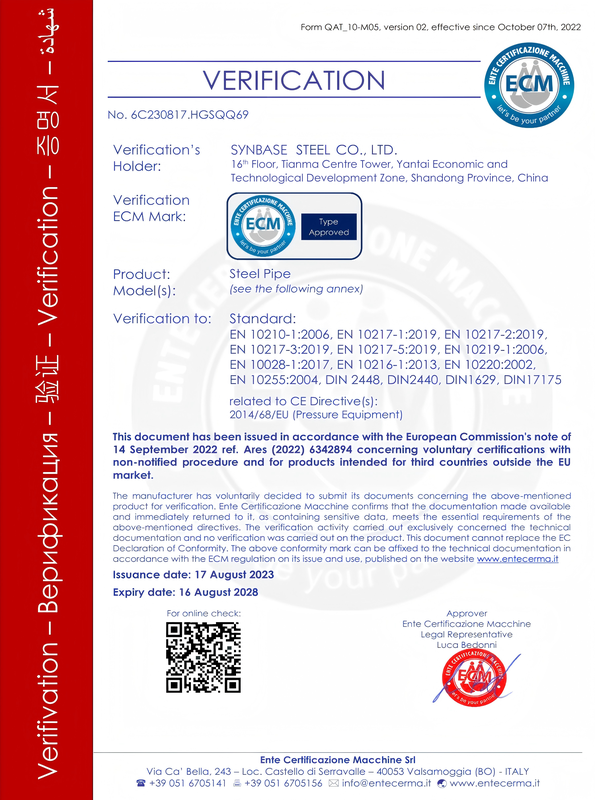
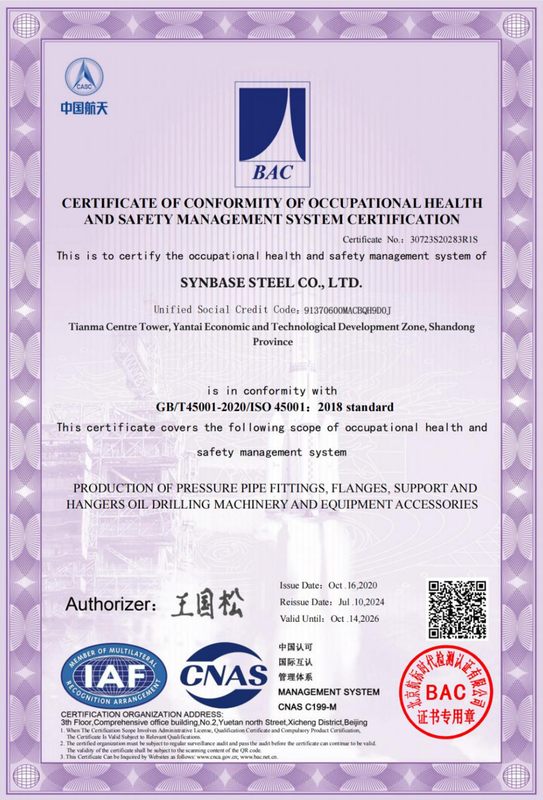
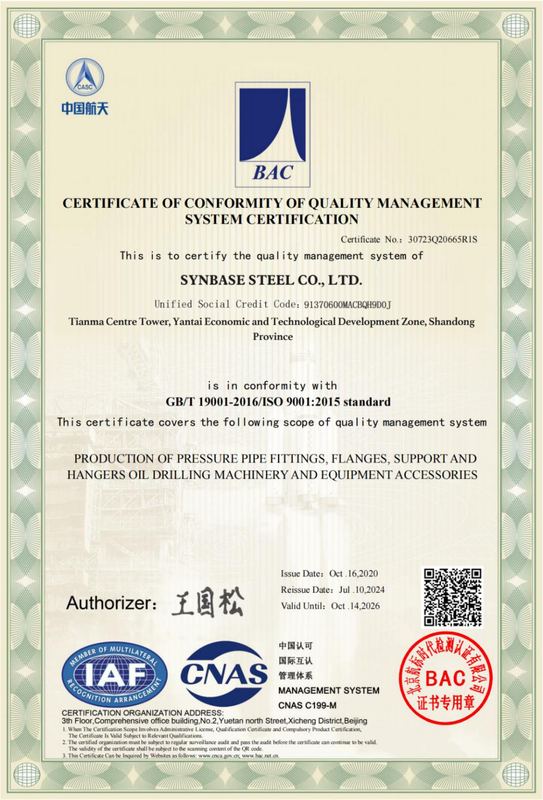
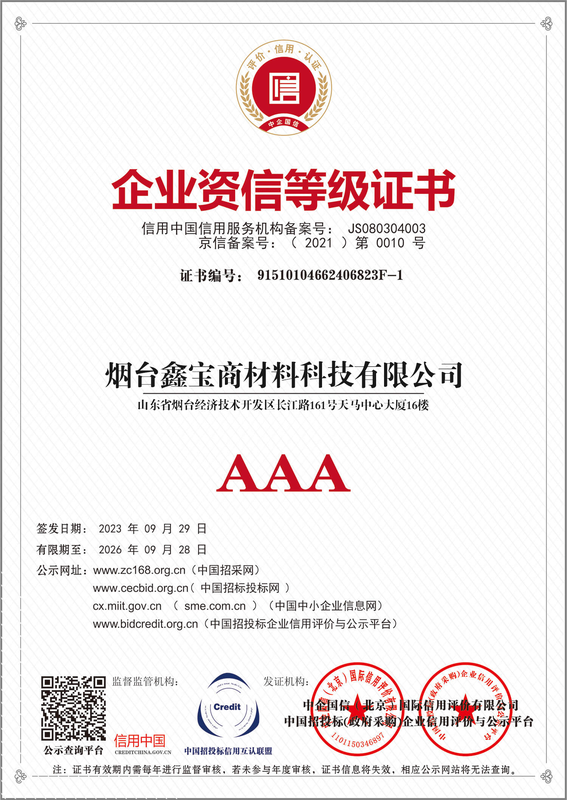
| Certificação | Organismo emissor | Escopo | Método de verificação |
|---|---|---|---|
| API (5CT / 5L) | American Petroleum Institute | Conexões para tubos de revestimento, tubos de produção e tubos de linha de petróleo e gás | Número da licença pesquisável em api.org/products-and-solutions/monogram-and-apiqr-program |
| ISO 9001:2015 | TÜV / SGS / Bureau Veritas (organismo registrador de terceiros) | Sistema de gestão da qualidade — projeto, produção, inspeção e entrega | Número de registro do certificado pesquisável por meio do registrador |
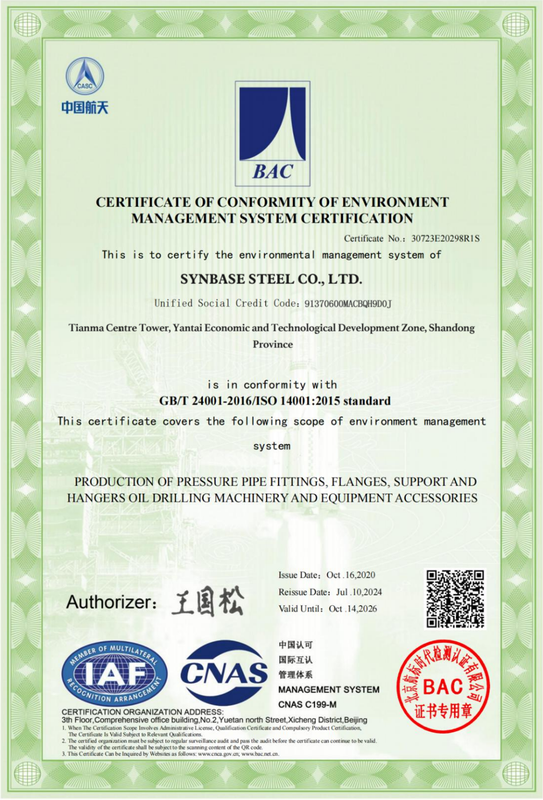
| ISO 14001:2015 | Organismo registrador de terceiros | Sistema de gestão ambiental | Número de registro do certificado consultável junto ao organismo certificador |
| ISO 45001:2018 | Organismo certificador de terceira parte | Gestão de saúde e segurança ocupacional | Número de registro do certificado consultável junto ao organismo certificador |
| Marcação CE (PED 2014/68/EU) | Organismo notificado da UE | Conformidade com a Diretiva de Equipamentos sob Pressão para importação e uso na UE | Declaração de conformidade com o número de identificação do organismo notificado |
| ABS (American Bureau of Shipping) | American Bureau of Shipping | Componentes estruturais marítimos e offshore e sistemas de tubulação | Número do certificado de aprovação de tipo ABS pesquisável no banco de dados on-line da ABS |
| DNV (Det Norske Veritas) | DNV GL | Aplicações marítimas, energia offshore e estruturas | Número do certificado de aprovação de tipo DNV verificável em dnv.com |
| BV (Bureau Veritas) | Bureau Veritas | Garantia da qualidade marítima, offshore e industrial | Número do certificado BV verificável em bureau veritas.com |
| LR (Lloyd’s Register) | Lloyd’s Register | Componentes de tubulação estrutural marítima e offshore | Número do certificado de aprovação de tipo LR verificável em lr.org |
| CSS (China Classification Society) | China Classification Society | Aplicações marítimas domésticas e de plataformas offshore | Número do certificado CSS verificável em ccs.org.cn |
Rastreabilidade do material: a pilha de 3 documentos (MTR + CoC + PMI)
O erro de suprimentos mais frequente que um comprador industrial experiente não cometerá duas vezes é tratar um único certificado como validação de que os materiais atendem a todos os requisitos da especificação. A diferença entre um certificado de conformidade que uma trading pode imprimir em seu próprio papel timbrado e a rastreabilidade real do número da corrida é onde ocorre a fraude por substituição de material. O CoC de um fornecedor não certificado informa qual grau ele _diz_ ter entregue; um MTR com número da corrida informa qual grau a usina produziu; e a própria conexão, avaliada por PMI, mostra do que ela é _realmente_ feita.
O conjunto de 3 documentos é a norma do setor em ambientes de gás ácido, offshore e sistemas de pressão críticos. O que torna a documentação em três camadas resistente à fraude de material é que cada documento é responsabilidade de uma entidade autorizadora diferente, eliminando assim a possibilidade de uma única fonte cometer fraude nos três níveis.
| Documento | Norma | Emitido por | O que contém | Quando exigido |
|---|---|---|---|---|
| Relatório de ensaio do material (MTR) | EN 10204 Tipo 3.1 | Inspeção na fábrica/usina — departamento de QC da Synbase como fabricante | Composição química, propriedades mecânicas (UTS, limite de escoamento, alongamento), número da corrida, registro de tratamento térmico, verificação dimensional | Requisito normativo para todos os pedidos industriais. Nível mínimo de documentação para a maioria das especificações de EPC. |
| Certificado de conformidade (CoC) | EN 10204 Tipo 3.2 | Inspetor terceirizado independente aprovado pelo comprador ou por sua autoridade (por exemplo, SGS, Bureau Veritas, TÜV) | Mesmo conteúdo do MTR 3.1, mais uma declaração assinada da testemunha terceirizada aprovada que observou fisicamente os ensaios | Serviço com gás ácido (H₂S conforme NACE MR0175/ISO 15156), tubulação de plataformas offshore, tubulação nuclear, especificações de operadores do Mar do Norte e do Golfo do México |
| Identificação positiva do material (PMI) | ASTM E1476 / ANSI/ASQ M1 | Ensaio com instrumento XRF ou OES no local, na doca de recebimento ou na oficina de fabricação | Composição elementar real medida de Cr%, Ni%, Mo%, Mn%, Si% da conexão física, comparada aos limites da especificação do grau | Pedidos com risco de substituição, recertificação de estoque de material, verificação da composição antes da soldagem em sistemas críticos |
| Mapa de soldagem + registros de WPS | ASME IX / EN ISO 15614-1 | Qualificação de WPS pela Synbase QC + terceira parte | Especificação do procedimento de soldagem (WPS), registro de qualificação do procedimento (PQR), certificação do soldador, registros de END (RT/UT/PT), documentação de PWHT | Conexões fabricadas, conjuntos de vasos de pressão, sistemas de alta pressão Classe 2500, sistemas que exigem o carimbo de código ASME |
ASTM A403, ASME B16.9 e o protocolo de verificação cruzada de duas normas
Uma conexão dimensionalmente conforme à ASME B16.9 não atende necessariamente aos requisitos de preparação das extremidades da EN 10253-4 exigidos pela maioria dos projetos offshore, do Mar do Norte e europeus. É fácil para um agente de suprimentos, ao encomendar conexões de tubulação de aço inoxidável para fornecimento internacional, ignorar que uma conexão fabricada segundo as especificações B16.9 também não está em conformidade com a EN 10253 Parte 4 no que se refere à preparação das extremidades, à marcação positiva do material (PMM) e a outras considerações de projeto. Como a ASME B16.9 e a EN 10253 Parte 4 (especificamente B) foram desenvolvidas independentemente por entidades diferentes, para algumas aplicações sobrepostas, elas incluem especificações distintas que devem ser observadas simultaneamente.
O motivo de isso passar despercebido no processo de suprimentos é que a B16.9 define suas especificações, como a distância centro-face e a espessura mínima de parede, com base no NPS, no Schedule e na espessura. A EN 10253-4 define suas especificações com base em um DN, uma Série e um ângulo de chanfro relacionado à espessura. É possível que um cotovelo de solda de topo de 6-inch Sch 160 atenda aos critérios de espessura da B16.9 e tenha um ângulo de chanfro que se desvie dos critérios especificados na EN 10253 Sec 6.3; muitas especificações de projetos internacionais, de grandes empresas como BP, Shell, Total e Equinor, exigem conformidade com ambas as normas no mesmo pedido de compra.
O protocolo de verificação cruzada de duas normas
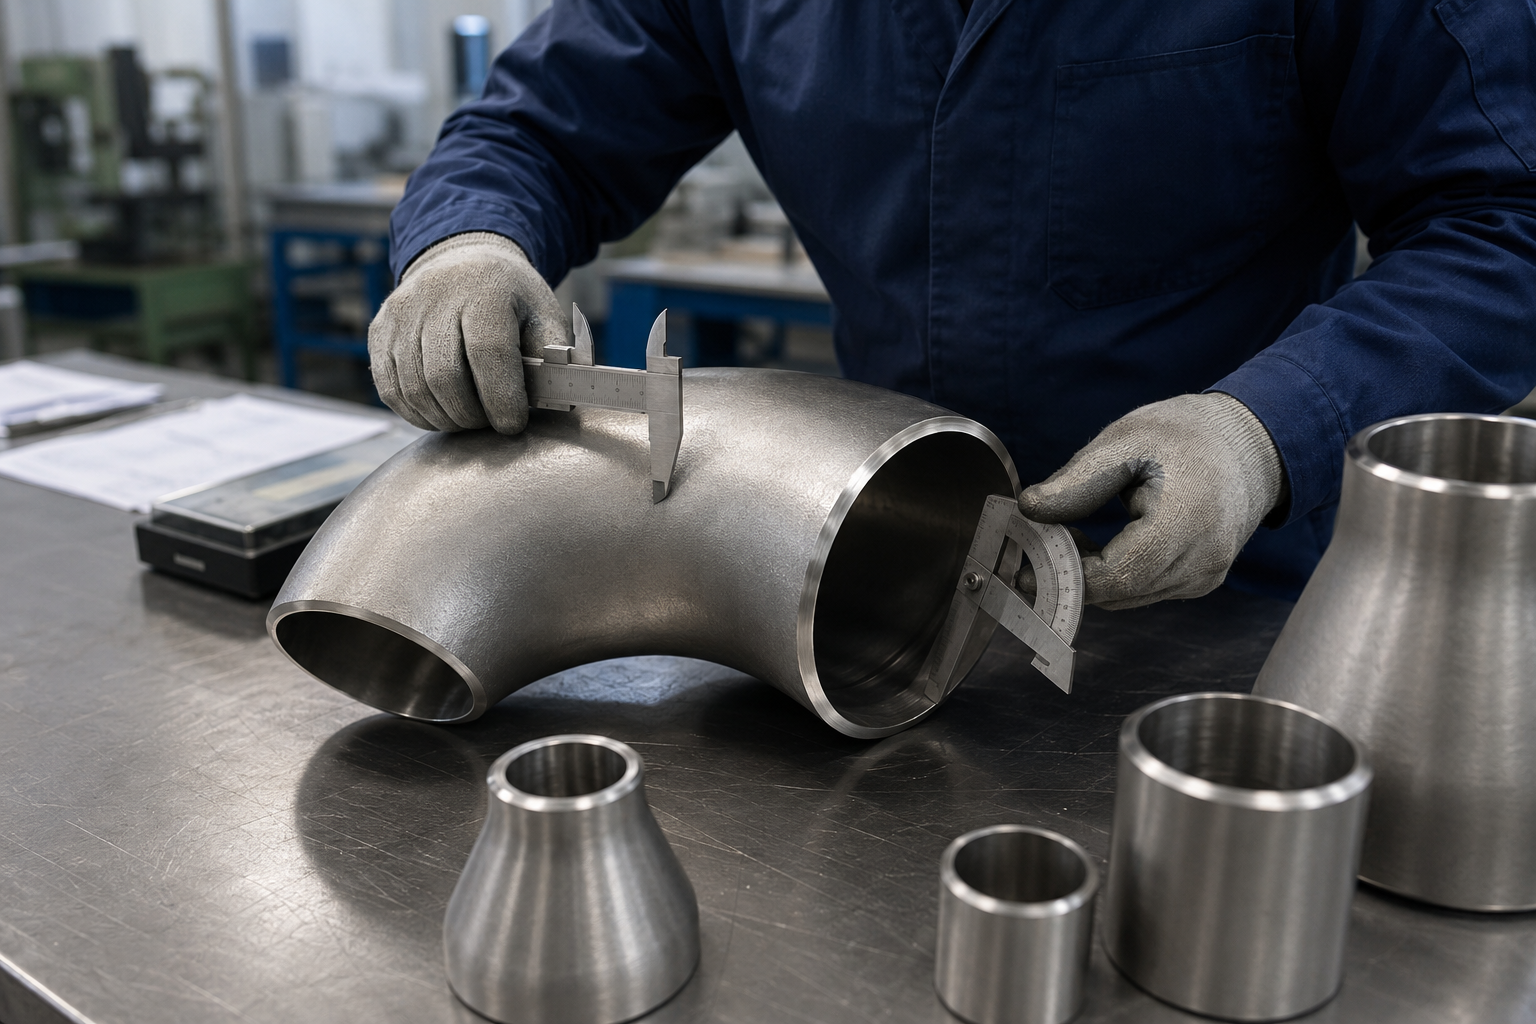
Esta é a solução de inspeção de produção da Synbase para pedidos com duas normas. Para um pedido com dimensões americanas e europeias, a Synbase realiza simultaneamente verificações dimensionais duplas: dados da ASME B16.9 (Schedule da parede e distância centro-face) e dados da Seção 6 da EN 10253-4 (ângulo e tolerância de preparação das extremidades). Os pedidos com duas normas também terão duas colunas de inspeção na ficha de rota de produção e incluirão um MTR no formato ASTM e um CoC EN 10204 no mesmo pacote de certificação.
| Norma | Tipo | Abrange | Principais requisitos |
|---|---|---|---|
| ASTM A403 / A403M | Material | Conexões de tubulação de aço inoxidável austenítico trabalhado, soldadas de topo, para aplicações de pressão | Graus WP (WP304, WP316L, WP317L, WP321, WP347); UTS mín. 485 MPa (WP316L); limite de escoamento mín. 170 MPa; recozimento por solução exigido; espessura de parede ≥87,5% do Schedule nominal |
| ASTM A815 / A815M | Material | Conexões de aço inoxidável duplex e superduplex trabalhado, soldadas de topo | WP2205 (UNS S32205): UTS ≥620 MPa, limite de escoamento ≥450 MPa; WP2507 (UNS S32750): UTS ≥800 MPa, limite de escoamento ≥550 MPa; ensaio de equilíbrio de fases exigido |
| ASTM A182 / A182M | Material | Flanges de aço-liga e aço inoxidável forjadas ou laminadas, conexões de solda de encaixe, conexões roscadas | Graus F304, F316L, F317L, F321, F347, F51 (2205), F55 (2507); abrange a forma de produto forjado (solda de encaixe, roscada) — não solda de topo |
| ASTM A240 / A240M | Material | Chapa, folha e tira de aço inoxidável de cromo e cromo-níquel para vasos de pressão e tubulações | Usado como material de base para conexões fabricadas; abrange todos os graus austeníticos e duplex |
| ASME B16.9 | Dimensional | Conexões trabalhadas de solda de topo fabricadas em fábrica: cotovelos, tês, reduções, tampões | Espessura de parede ≥87,5% do Schedule nominal do tubo; dimensões centro-face e ponta a ponta; extremidade chanfrada conforme ASME B16.25 |
| ASME B16.11 | Dimensional | Conexões forjadas de solda de encaixe e roscadas: cotovelos, tês, cruzetas, luvas de união | Classes de pressão 3000, 6000, 9000 lb; dimensões do diâmetro interno; forma da rosca conforme ASME B1.20.1 (NPT) |
| ASME B16.5 | Dimensional | Flanges de tubos e conexões flangeadas, de NPS 1/2″ a NPS 24″ | Classes de pressão de 150 a 2500; dimensões do diâmetro interno, círculo de parafusos e face elevada; grupos de materiais |
| EN 10253-4 | Dimensional + material | Conexões europeias de tubulação para solda de topo: aço inoxidável austenítico, graus soldáveis | Série 1 (parede mais fina) e Série 2 (parede mais espessa); preparação das extremidades conforme a Seção 6; requisitos de marcação conforme a Seção 9 |
| DIN 2605 / 2615 / 2617 | Dimensional | Normas alemãs para cotovelos (2605), tês (2615) e reduções (2617) de tubulação industrial | Especificação europeia antiga ainda referenciada em especificações de tubulação de EPC alemãs e da Europa Central |
| JIS B2312 | Dimensional | Conexões japonesas de tubulação de aço inoxidável para solda de topo em tubulações de pressão | Abrange graus austeníticos na designação JIS; aplicável a projetos de EPC japoneses na região Ásia-Pacífico |
Guia de suprimentos: MOQ, prazos de entrega, documentação e condições de envio
O suprimento industrial de conexões para tubulação de aço inoxidável envolve desafios que vão além do preço unitário. A volatilidade dos preços do níquel introduz incerteza nos orçamentos de suprimentos por projeto, especialmente em grandes projetos de EPC caracterizados por requisitos substanciais de conexões de tubos duplex 316L ou 2205. A dificuldade fundamental é que os distribuidores sediados nos EUA oferecem preços à vista e geralmente não conseguem assumir compromissos de preço no nível do projeto; suas práticas de estoque são voltadas para volumes comerciais menores, e não para as necessidades de suprimentos de longo prazo de organizações industriais e de EPC.
A Synbase produz componentes de tubulação para mais de 100 países, com exportações globais avaliadas em 3 bilhões de RMB por ano. Isso nos permite discutir o preço por projeto para pedidos com prazos de entrega estabelecidos, especificações confirmadas e valor de pedido suficiente para o projeto. A tabela de suprimentos abaixo mostra nossas políticas comerciais padrão, embora o preço do projeto possa ser negociado com base na lista completa de materiais de tubulação do projeto.
Ferramentas de engenharia: calculadoras e seletores ASME B16.11
Acesse nosso conjunto de ferramentas de engenharia desenvolvido para especificadores de tubulação e contratadas de EPC. Essas calculadoras ajudam a validar os requisitos de classe de pressão, estimar parâmetros de instalação de solda de encaixe e selecionar os graus de material adequados para serviço industrial.
Seletor de classe de pressão
Determine a classe de forjamento ASME B16.11 necessária (3000, 6000 ou 9000) avaliando a pressão de projeto do seu sistema, os limites de temperatura e o Schedule do tubo correspondente.
Abrir seletor de classeEstimador de folga de instalação
Calcule a folga inferior obrigatória de 1/16-inch (1,6 mm), necessária antes da soldagem para evitar trincas na raiz durante a expansão térmica do tubo.
Abrir estimador de folgaSeletor de grau do material
Cruze a composição química do fluido, os limites de cloreto e os valores de PREN para especificar o grau ideal de aço inoxidável austenítico ou duplex para sua aplicação.
Abrir seletor de materialPerguntas frequentes: conexões de tubulação de aço inoxidável
Quais graus de aço inoxidável estão disponíveis para conexões de tubulação?
A Synbase Steel oferece conexões de tubulação nos aços-liga austeníticos 304, 304L, 316, 316L, 317L, 321, 347 e 904L, além de duplex 2205 (UNS S32205) e superduplex 2507 (UNS S32750). O grau da liga é selecionado de acordo com a concentração de cloretos e a temperatura da corrente do processo. O duplex 316L, 2205 e o superduplex 2507 funcionam conforme indicado por um gráfico de seleção de ligas baseado em PREN. A única exceção é o serviço com gás ácido (HS conforme NACE MR0175); nesse caso, use 316L, com dureza de 22HRC, e confirme no MTR.
O que ASME B16.9 significa para conexões de solda de topo?
A base dimensional de qualquer conexão fabricada em fábrica para solda de topo em tubulações de aplicações de pressão é a ASME B16.9. Este documento normativo apresenta todas as informações dimensionais relacionadas a: comprimento centro a centro; dimensão centro a extremidade do tê; dimensões das pernas; dimensões do ângulo do cotovelo; espessura mínima de parede; tolerância do diâmetro externo etc.
Qual é a diferença entre ASTM A403 e ASTM A182?
A ASTM A403 aplica-se a conexões de aço inoxidável austenítico trabalhado, fabricadas por conformação a partir de um tarugo de tubo, barras ou chapas (abrange cotovelos, tês, tampões e reduções). A ASTM A182 abrange conexões flangeadas forjadas. Você deve usar ASTM A403 WP316L para as partes soldadas de topo e ASTM A182 F316L para seus sistemas flangeados.
Como verifico se minhas conexões de tubulação de aço inoxidável são genuinamente 316L?
Sugerimos um sistema de três níveis: (1) verifique o Relatório de Ensaio do Material (MTR) conforme EN 10204 3.1 quanto ao número do lote da corrida e à composição química; (2) para serviços críticos, solicite um documento EN 10204 3.2 com verificação independente por terceira parte; (3) realize um ensaio físico de PMI pelo método XRF, que deve mostrar aproximadamente 16Cr/12Ni/2Mo. O 316L genuíno corresponderá a essas especificações químicas quando comparado à documentação MTR fornecida.
O que é PREN e por que ele é importante?
PREN (Número Equivalente de Resistência à Corrosão por Pite) = %Cr + 3.3(%Mo) + 16(%N). Ele indica a resistência à corrosão por pite causada por cloretos. 316L (~23-25), 2205 (~35-37), 2507 (~42-44). Usar o PREN como seu principal critério de seleção garante que você não escolha uma liga propensa a falhas prematuras em ambientes corrosivos (por exemplo, o 304 sofrerá pite a >100ppm de cloreto; o 316L sofrerá pite em água do mar).
Qual é a diferença entre solda de encaixe e solda de topo?
A solda de encaixe (ASME B16.11) usa um encaixe rebaixado com uma solda de filete externa, padrão para pequenos diâmetros (NPS 1/8-4). A solda de topo (ASME B16.9) usa extremidades chanfradas para soldagem de penetração total, preferida para NPS 2 e maiores ou quando é exigido END completo (radiografia/ultrassom) para eliminar a corrosão em frestas.
O que a certificação EN 10204 3.2 exige?
A EN 10204 3.2 exige que um inspetor terceirizado independente e aprovado esteja no local para testemunhar os ensaios de tração, químicos e dimensionais. É o nível mínimo de documentação para serviços com gás ácido (H₂S) (NACE MR0175), grandes plataformas offshore e sistemas nucleares. Informe sua agência de inspeção (SGS, Bureau Veritas, TUV etc.) no momento do pedido.
Qual é a quantidade mínima do pedido?
A MOQ padrão é de 50Kg para graus comuns (304, 316L) em NPS 1/2-4. Conexões de grande diâmetro (NPS 12+) e graus especiais (2507, 904L, Alloy 20) são cotados por peça. Grandes projetos com uma lista completa de materiais podem ser avaliados com base em preços sem MOQ por item.
A Synbase pode fornecer conexões para serviço com gás ácido (H₂S)?
Sim. A conformidade com NACE MR0175/ISO 15156 exige: dureza máxima de 22HRC, inspeção por terceira parte conforme EN 10204 3.2, ensaio de tenacidade ao impacto Charpy e ensaio de corrosão intergranular (ASTM A262). Especifique "serviço NACE" na consulta para garantir a rota de fabricação correta.






